Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


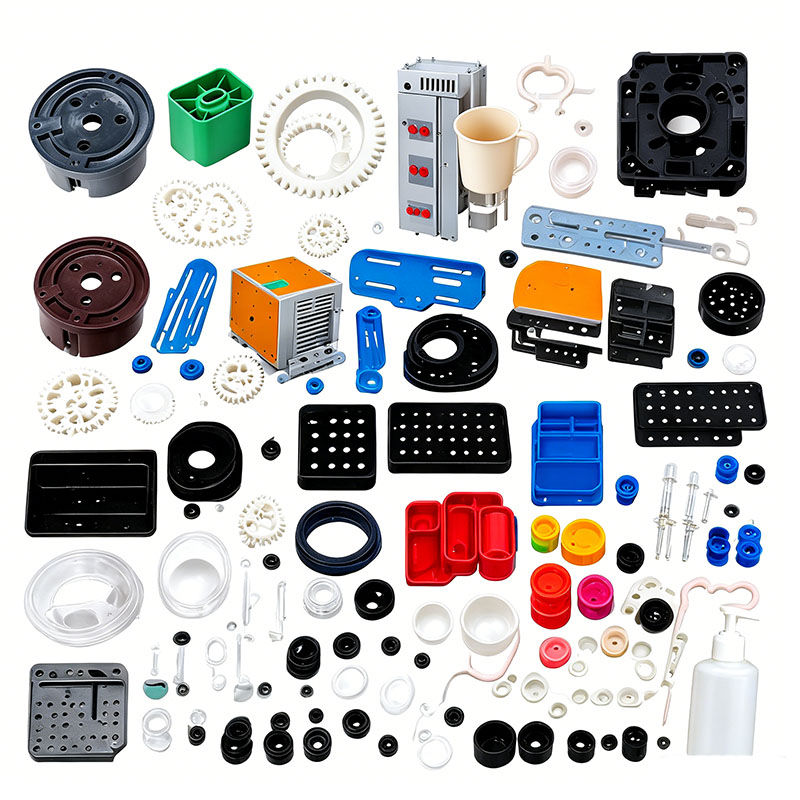
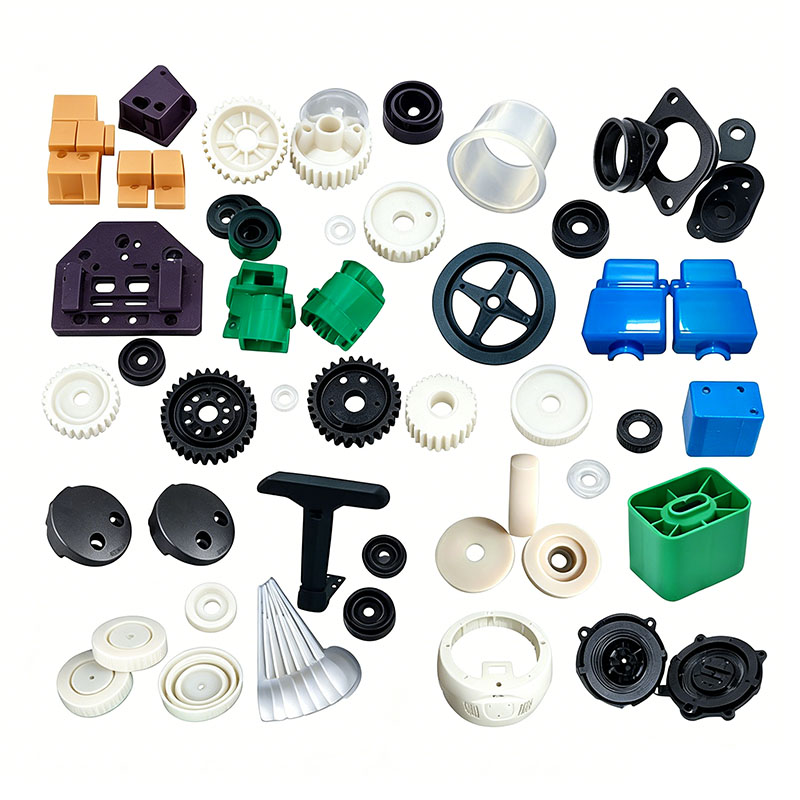
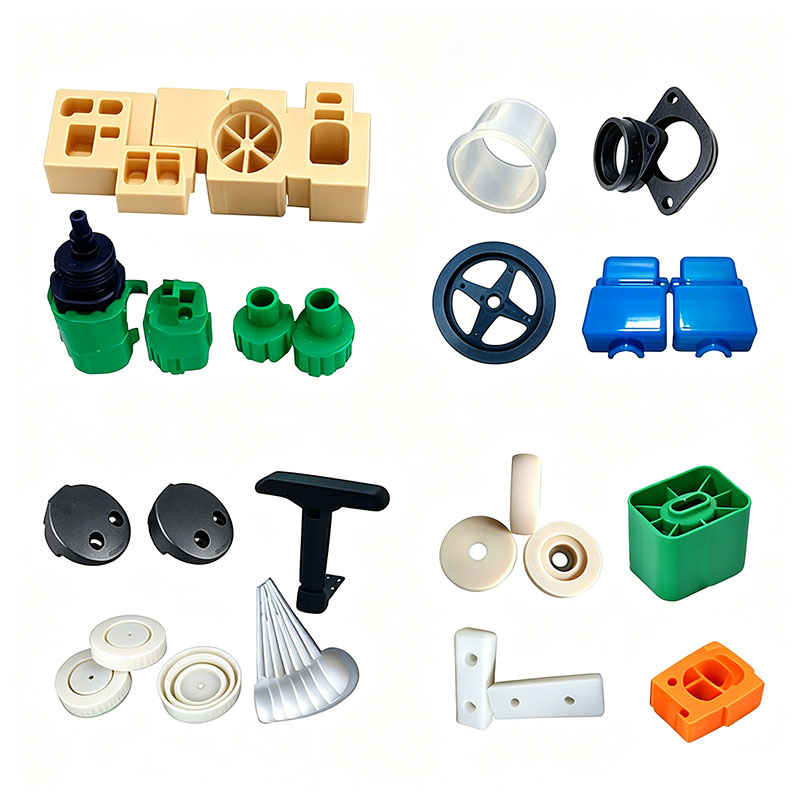
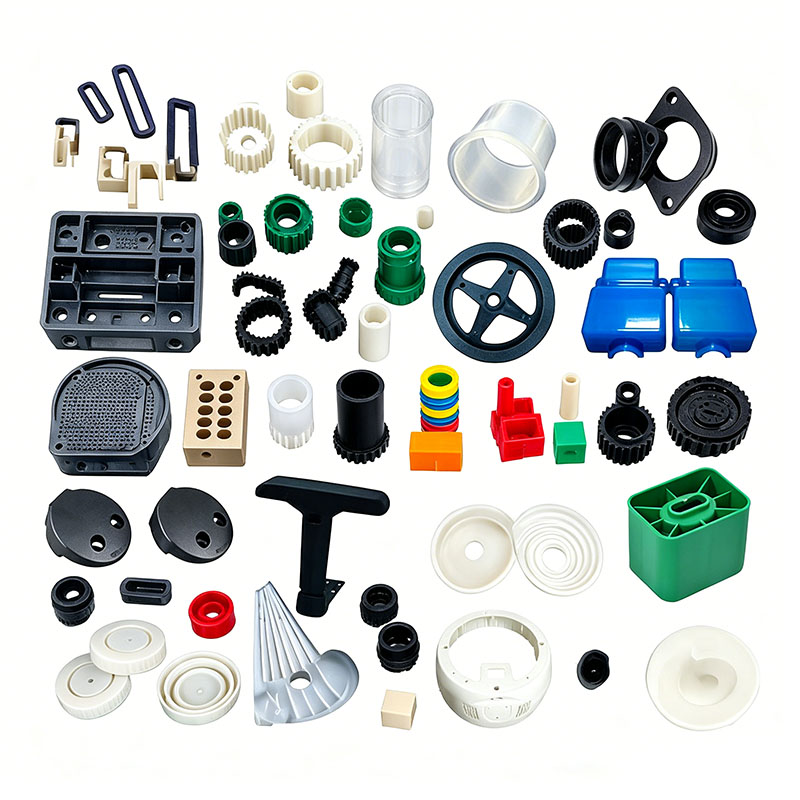
Aoto auton korin muoviosien muovaus
Ningbo (P&M) Plastic Metal Products Co., Ltd.:llä on 17 vuoden muotinvalmistustekniikka ja se voi räätälöidä Aoto-auton muovisten korin osien muovausta. Tarjoamme ammattimaisia räätälöityjä aoto-auton muovisten korin osien muovauspalveluita, ja olemme ammattimainen aoto-auton muovisten koriosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Aoto auton muovisten korin osien muovauksen räätälöinnin aikana tehdas voi tarjota yhden luukun palvelua. Meillä on aoto auton muovisten koriosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä aoto-auton muoviosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Aoto auton muoviosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
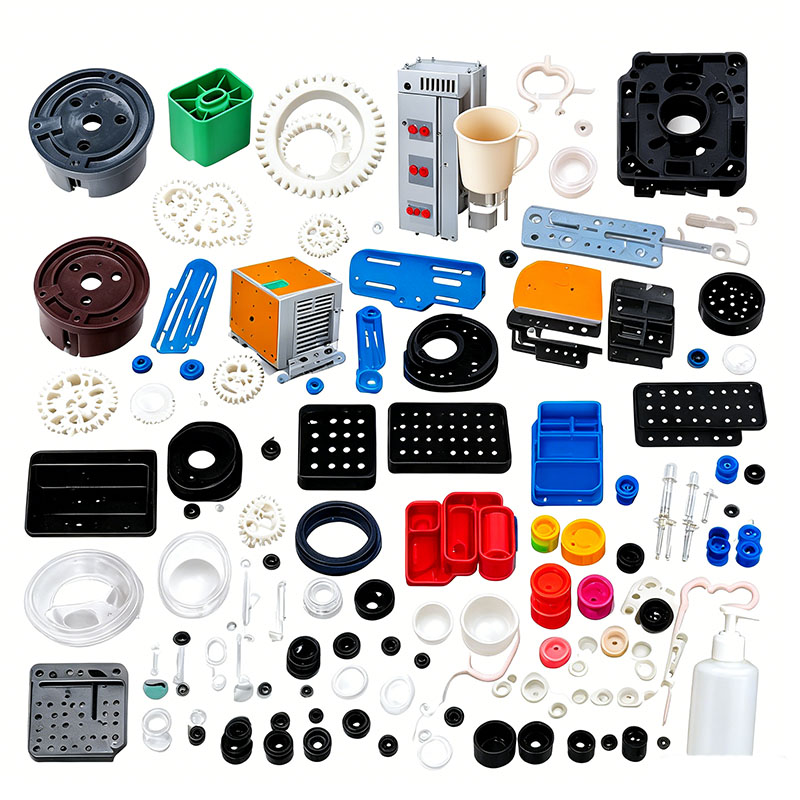
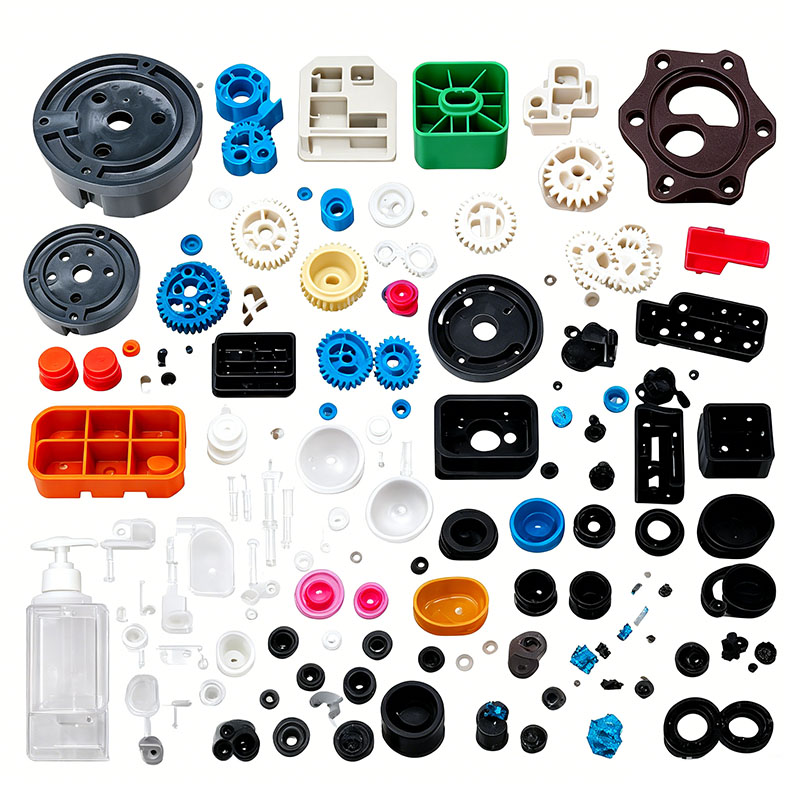
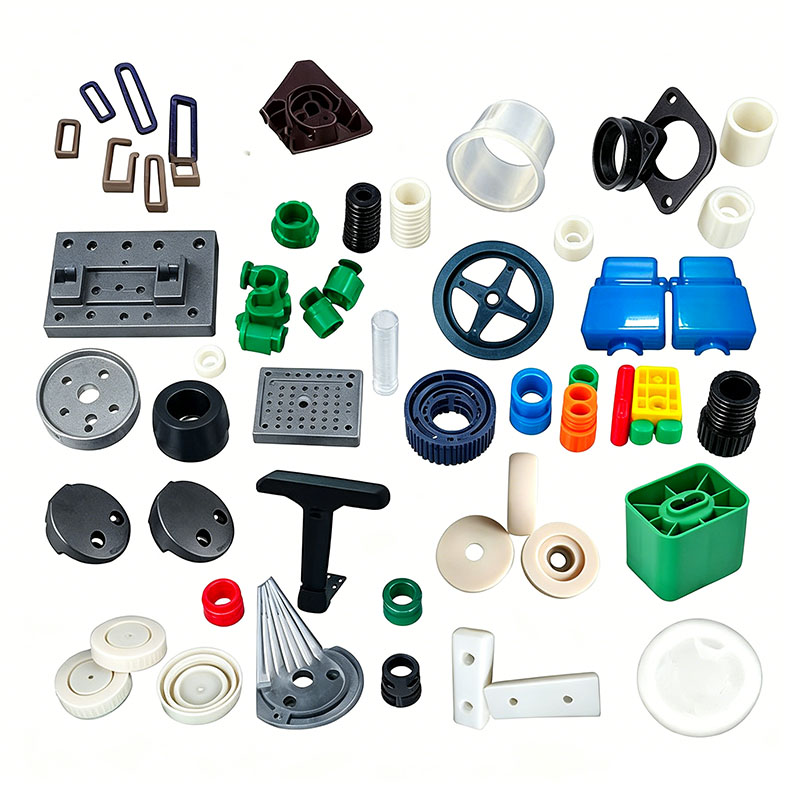
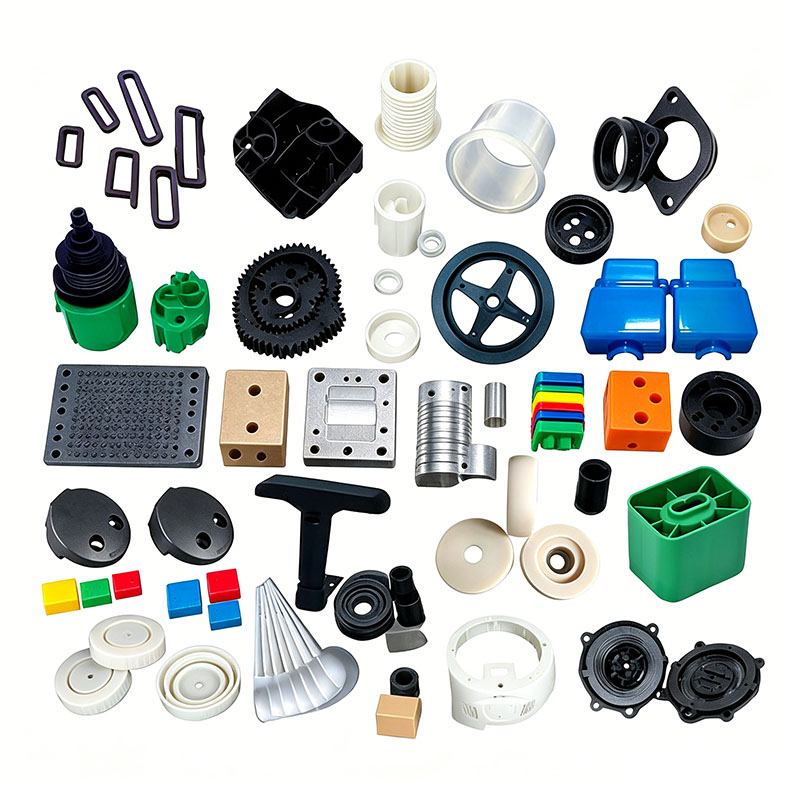
Sähköajoneuvojen muoviosat jaetaan kolmeen luokkaan: korin ulkopaneelit, toiminnalliset rakenneosat ja sähköiset suojakomponentit. Esimerkkejä ovat etu- ja takasuojukset, etukopat, lokasuojat, jalkatilan kannet, akkulokeron kotelot, instrumenttikotelot, valokannattimet, johtojen kannet ja säilytyslokerot. Nämä tuotteet altistuvat pitkäaikaiselle altistukselle ulkona (auringonvalo, sade ja lämpötilan vaihtelut) sekä jatkuvalle tärinälle ja kiviiskuille käytön aikana. Lisäksi akku- ja elektroniset ohjauskomponentit vaativat sähköeristyksen ja palonestoaineen; ulkoosien on kestettävä maalaus halkeilematta tai kellastumatta (säänkestävyys); ja kantavien osien on kestettävä iskuja ilman muodonmuutoksia. Yleisiä raaka-aineita ovat ASA ja ABS/PC säänkestäviä ulkoosia varten; modifioitu PP ja lasikuituvahvistettu PP rakenteellisia kantavia osia varten; PC läpinäkyville valokoteloille; ja paloa hidastava ABS elektronisiin ohjauskansiin. Tärkeimmät muovauksen ohjauspisteet keskittyvät säänkestävyyteen ja halkeamisen estoon, alhaiseen sisäiseen jännitykseen, mittojen vakauteen, alhaisiin VOC-päästöihin ja luotettavaan palonestokykyyn, kuten alla on kuvattu.
I. Raaka-aineen valinta ja esikäsittely
Raaka-aineiden luokittelu ja uudelleenjauheen hallinta
Paljaissa osissa, kuten ajoneuvon kori ja lokasuojat, käytetään uutta ASA:ta tai ABS/PC:tä, ja vain pieni määrä (≤10 %) puhdasta uudelleenhiontaa on sallittua samaa materiaalia. Uudelleenhionnan käyttö on ehdottomasti kielletty akkuosastoissa, runkoon liitetyissä kantavissa osissa ja paloa hidastavissa sähkökoteloissa; uudelleenhionta voi heikentää iskunkestävyyttä ja vaarantaa paloa hidastavia järjestelmiä, mikä johtaa halkeiluihin törmäyksessä ja oikosulku- tai tulipalon vaarassa.
Materiaalisekoitukset sisältävät UV-/säänkestäviä perusseoksia ja vähän siirtyviä, ympäristöystävällisiä homeen irrotusaineita, jotka minimoivat ulkopinnan kukintaa ja sisätilojen hajuja. Paloa hidastavat ja lasikuituvahvisteiset materiaalit sekoitetaan ja varastoidaan erillisiin siiloihin; sekoittaminen standardin PP:n tai ABS:n kanssa on kielletty suorituskyvyn heikkenemisen estämiseksi. Lasikuitumodifioidut materiaalit sekoittuvat hitaalla nopeudella kuitujen rikkoutumisen estämiseksi, mikä muutoin heikentäisi lujuutta ja aiheuttaisi pintakuitujen altistumista.
Tiukat kuivaus- ja kosteudenpoistostandardit
ASA, ABS/PC ja PC ovat erittäin herkkiä kosteuden imeytymiselle; pienet määrät kosteutta voivat aiheuttaa "hopeajuovia" ja sisäisiä mikrohuokosia, mikä johtaa maalivirheisiin (kuten poksahtamiseen) ja hauraaseen vaurioon törmäyksen aikana. ASA- ja ABS+PC-materiaalit läpikäyvät kuumailmakuivauksen 85 °C:ssa 4 tunnin ajan; PC-lamppujen kotelot kuivaavat kosteudenpoistossa 110°C:ssa 4–6 tunnin ajan. Modifioidulla PP:llä on erittäin alhainen veden imeytyminen; pintakosteus poistetaan kuivaamalla 60°C:ssa vain 1 tunnin ajan sadekauden aikana. Kuivauksen jälkeen raaka-aineet kuljetetaan suljettuja putkia pitkin estämään konepajan kosteuden imeytyminen takaisin.
II. Avainkohdat muotin suunnittelussa ja koneen käyttöönotossa
Sähköajoneuvojen (EV) kotelot ovat tyypillisesti suuripintaisia, ohutseinäisiä (1,8–2,5 mm paksuisia) osia, joissa on sisäpuoliset rivat ja asennusulokkeet, joiden seinämän paksuus on 3–6 mm. Tämä merkittävä paksuuden vaihtelu tekee niistä alttiita uppoamisjälkeille ja vääntymiselle; siksi muotin suunnittelussa keskitytään tasapainoiseen jäähdytykseen, riittävään tuuletukseen ja tasapainoiseen poistoon.
Muottiteräs ja rakenteiden optimointi
Kosmeettisten osien onteloissa on käytetty S136 peilipinnoitettua terästä, mikä varmistaa naarmuuntumattoman ja kuoppattoman pinnan kiillotuksen jälkeen, joka soveltuu maalausprosesseihin. Lasikuituvahvisteisten tai paloa hidastavien osien ontelot läpikäyvät integroidun nitrauksen, jotta ne estävät täyteaineiden aiheuttamaa eroosiota ja pidentävät käyttöikää. Kaikissa kulmissa on säteet (R-fileet), jotka eliminoivat jännityskeskittymiä ja estävät lämpökierron tai tärinän aiheuttamia halkeamia. Leikkauslinjojen erittäin tarkka koneistus minimoi hienon välähdyksen, mikä estää kokoamisvaarat (kuten puristuksiin jääneet sormet) ja liiallisia rakoja.
Tasapainotettu jäähdytysjärjestelmä (tärkeä vääntymisen estämiseksi)
Suojapaneelit ja etukotelot hyödyntävät symmetrisiä, muotoiltuja jäähdytyskanavia, jotka kiertyvät osan ympärille, kun taas paksuseinäiset ulkonemat sisältävät sisäiset spiraaliset jäähdytysytimet, jotka minimoivat paksujen ja ohuiden osien väliset lämpötilaerot. Muotin lämpötiloja ohjataan vyöhykkeellä: 55–65 °C ASA-ulkoosille; 70–80 °C ABS/PC-osille; ja 30–45 °C modifioiduille PP-osille. Liialliset PP-muotin lämpötilat johtavat lisääntyneeseen kiteytyskutistumiseen ja epätasaisiin kokoonpanoväliin, kun taas liian alhaiset lämpötilat johtavat suureen sisäiseen jäännösjännitykseen, mikä aiheuttaa hidasta vääristymistä ja muodonmuutoksia ulkokäytössä.
Tuuletus ja tasapainotettu poisto
Laaja-alaisissa koteloissa on pitkiä sulatevirtausreittejä. Jakolinjan pitkiä sivuja pitkin, hitsauslinjojen ja rivojen päissä koneistetaan jatkuvat tuuletusraot (0,012–0,015 mm syvyydet) hajoamiskaasujen poistamiseksi nopeasti, mikä estää palamisen ja varmistaa hitsauslinjan riittävän lujuuden. Suurille osille käytetään tasapainoista poistojärjestelmää, jossa yhdistyvät useita ejektorin tappeja ja ejektorilohkoja estämään paikallista jännityksen vaalenemista tai kotelon muodonmuutoksia; Ohuille lokasuojakomponenteille on lisätty apuejektorilohkoja.
Muotin asennus- ja asennusprotokollat
Suuret päällirakennemuotit yhdistetään 500T–1200T ruiskuvalukoneisiin; kiinnityslevyt on kiristettävä tasaisesti, jotta ne kestävät korkean paineen ruiskutusvoimia ja estävät muotin avautumisen tai leimahduksen. Vesipiirit on varustettu virtausilmaisimilla, jotka varmistavat, että jokaisessa linjassa ei ole tukoksia tai vuotoja. Matalapaineinen muottisuoja on kalibroitu laukaisemaan automaattisen avautumisen, jos portissa havaitaan jäämiä, mikä suojaa kalliin muottipesän. Ennen paloa hidastavien osien valmistamista tynnyri puhdistetaan perusteellisesti yhteensopimattomien muovijäämien poistamiseksi.
III. Tärkeimmät ohjauspisteet ruiskuvalua varten
Prosessin ydin: Vähäleikkausvaiheinen täyttö, kaksivaiheinen matalapaineen pito ja riittävä, tasapainotettu jäähdytys sisäisen jännityksen minimoimiseksi ja ulkoisten iskunkestävyyden ja säänkestävyyden parantamiseksi.
Vyöhykekohtainen tynnyrin lämpötilan säätö
ASA-rungon kuoret: 175–205 °C (suutin ≤210 °C); liiallinen lämpö hajottaa UV-kestäviä lisäaineita, mikä johtaa tulevaan kellastumiseen.
ABS/PC-instrumenttikotelot: 190–250°C (max 260°C); ylikuumeneminen vapauttaa haihtuvia aineita, mikä aiheuttaa voimakkaita hajuja auton sisätiloihin.
Modifioidut PP-paristolokerot: 190–220°C; paloa hidastavat ABS-elektroniset ohjauskotelot: ≤225°C (liiallinen lämpö vaarantaa palonestojärjestelmän).
Vaiheittainen muuttuvanopeuksinen täyttö
Suuret suojapaneelit käyttävät kolmivaiheista nopeusprofiilia: hidas puskurointi portilla, keski-suuri nopeus välitäyttövaiheessa ja alennettu nopeus kaukaisten hitsauslinjojen tuuletukseen minimoidakseen leikkauksen aiheuttaman sisäisen jännityksen. Lasikuituvahvisteiset osat on muovattu keskisuurilla tai hitailla nopeuksilla kauttaaltaan "kuitujen kelluvien" vikojen vähentämiseksi. Ruiskutuspaine on asetettu 90–120 baariin; riittämätön paine johtaa heikkoihin hitsauslinjoihin, jotka ovat alttiita murtumaan ajoneuvon tärinästä, kun taas liiallinen paine aiheuttaa välähdystä ja sisäisen jännityksen kertymistä, mikä johtaa halkeiluihin lämpösyklin aikana.
Kaksivaiheinen pitopaine
PP ja lasikuituvahvistettu PP ovat puolikiteisiä materiaaleja, joilla on korkea kutistuvuus; Tästä syystä kaksivaiheinen pitopaineprofiili toteutetaan riittävän materiaalikompensoinnin varmistamiseksi. Pitoajat on asetettu 6–10 sekuntiin ohutseinäisille kosmeettisille osille ja 15–20 sekuntiin paksuseinäisille paristolokeron kannakkeille, jotta pinnan uppoamisjäljet poistuvat. pito ja materiaalin pehmeneminen tapahtuvat samanaikaisesti muovausjakson lyhentämiseksi.
Jäähdytys- ja osien poistoprotokollat
Jäähtymisajaksi lasketaan 3–5 sekuntia 1 mm seinämän paksuutta kohden (esim. 9–14 sekuntia 2 mm paksulle kotelolle). Riittämätön jäähdytys vaarantaa osien tasaisuuden purkamisen yhteydessä, mikä johtaa jatkuvaan kutistumiseen ja muodonmuutokseen varastoinnin tai ulkokäytön aikana, mikä aiheuttaa virheitä ajoneuvon kokoonpanon aikana. Muotin avaaminen ja irrottaminen tapahtuu alhaisilla, tasaisilla nopeuksilla; robottikäsivarsi käsittelee osien poistoa, ja manuaalinen kosketus kosmeettisiin pintoihin on ehdottomasti kielletty, jotta öljykontaminaatio ei vaikuta maalin tarttumiseen. Irrotuksen jälkeen osat asetetaan tasaisesti kiinnikkeiden päälle; kuumien koteloiden pinoaminen tai puristaminen on kiellettyä.
IV. Jälkikäsittely: Muokkaus ja stressin lievitys
Portin jäysteiden tarkka leikkaus
Suuret kylmäkanavaiset portit irrotetaan sujuvasti hydraulisilla leikkurilla, kun taas leikkauslinjan hieno välähdys hiotaan pneumaattisilla tarkkuushiomapäillä. Timanttihiomapäitä käytetään jäykissä lasikuituvahvisteisissa osissa, jotta varmistetaan purseeton, tiivis kokoonpano ja estetään ajoneuvon tärinän aiheuttama jännityksen aiheuttama halkeilu.
Hehkutus stressin lievittämiseksi (pakollinen maalatuille osille)
Kaikki maalaukseen tai leivontaan tarkoitetut ASA- ja ABS/PC-kotelot käyvät läpi vakiolämpöhehkutuksen uunissa 60–70°C:ssa 2–3 tunnin ajan. Hidas jäähdytys vapauttaa sisäisiä jännityksiä, mikä estää halkeamien syntymisen maalaus/leivontaprosessin aikana tai ulkolämpötilan vaihteluista. Hieman vääntyneet suojukset ja lokasuojat käyvät läpi matalan lämpötilan lämpömuovauksen erityisissä metallikiinnittimissä, jotta ajoneuvon poikki jäävät tasaiset raot.
Pinnan esikäsittely
Maalatut osat läpikäyvät sähköstaattisen pölynpoiston ja plasman rasvanpoiston muotinirrotusainejäämien poistamiseksi ja maalikalvon tarttuvuuden parantamiseksi. Läpinäkyvät PC-valaisinkotelot saavat UV-kovettuvan käsittelyn kivien naarmuuntumisen estämiseksi. Paloa hidastavat sähköiset ohjauskomponentit käyvät läpi satunnaisnäytteen eristystä ja palonestotestausta varten ennen kuin ne hyväksytään varastointiin.
Olemme aoto-auton muovisten korin osien muovausvalmistaja, joka tarjoaa korkealaatuista aoto-auton muovisten korin osien muovausvalaistusta. Niin kauan kuin haluat räätälöidä/kehittää aoto auton muovisten korin osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

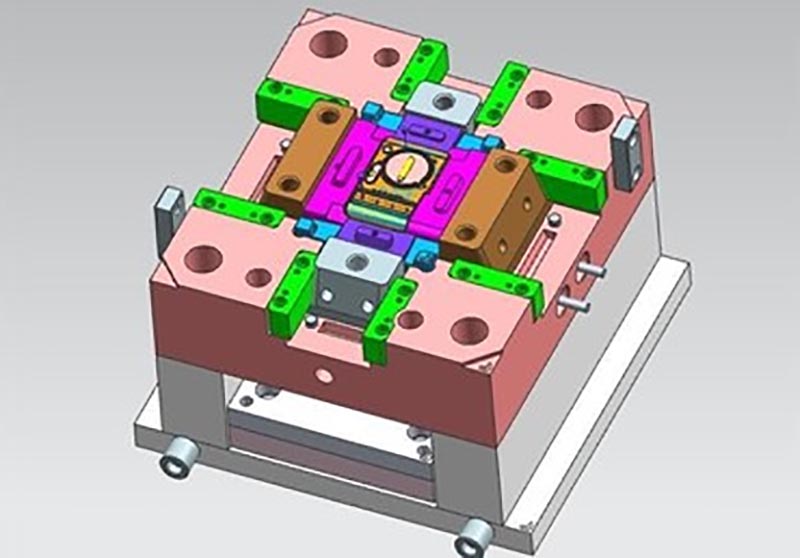
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Aoto auton muovisten koriosien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.