Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


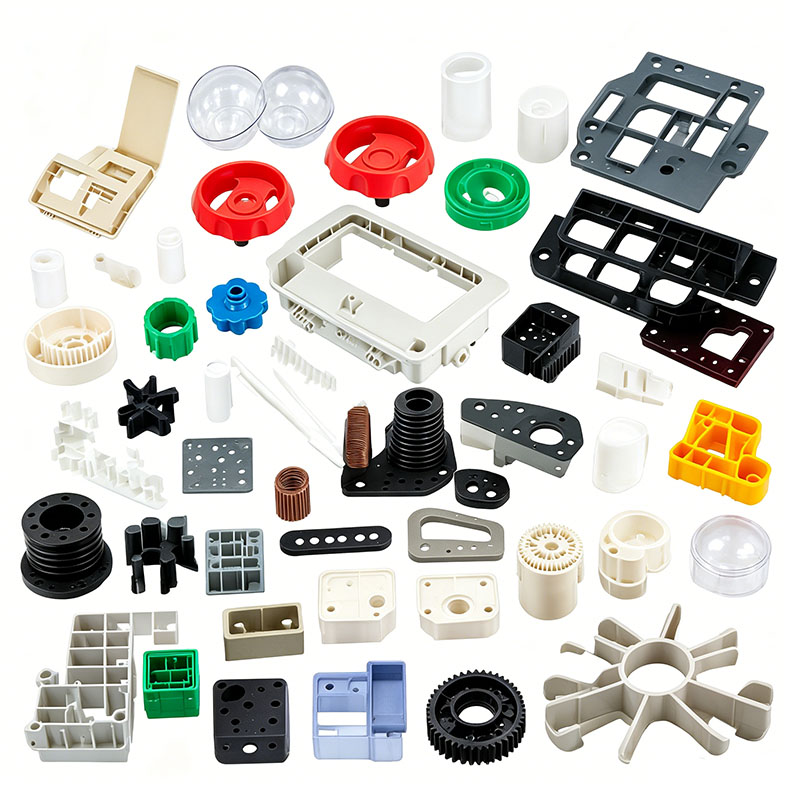
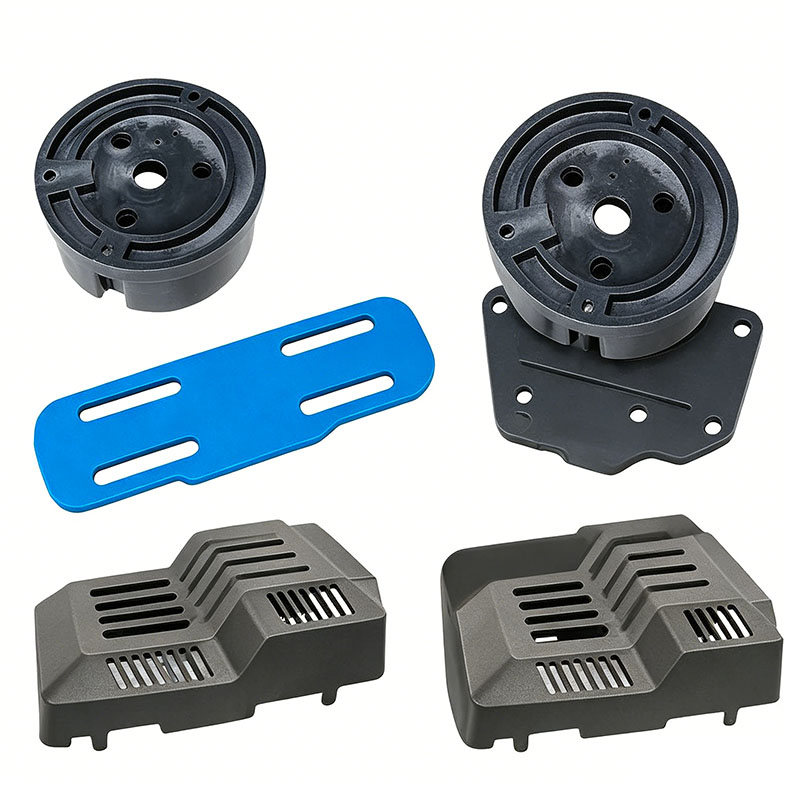
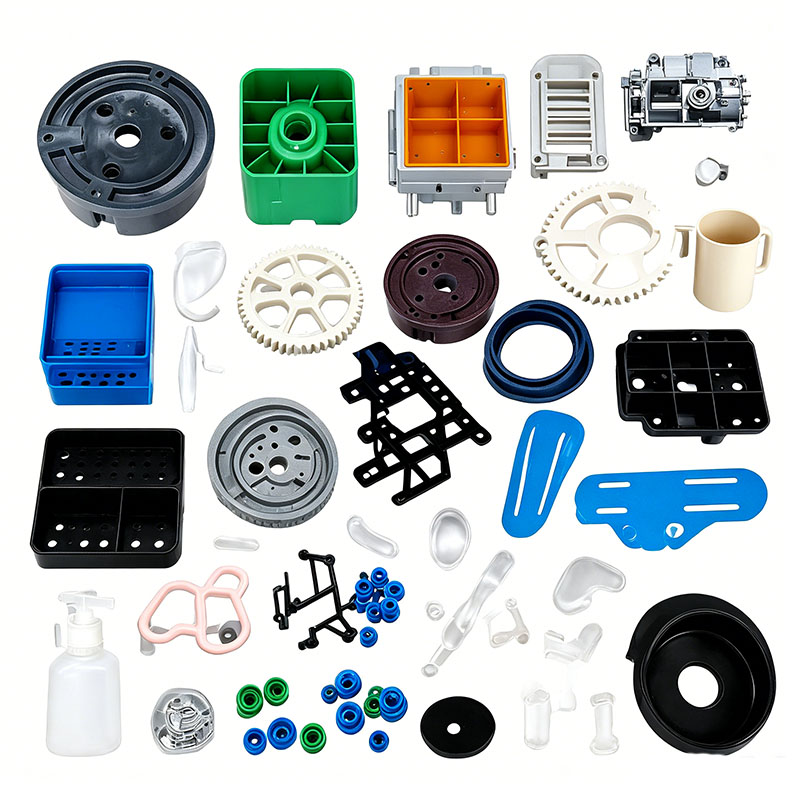
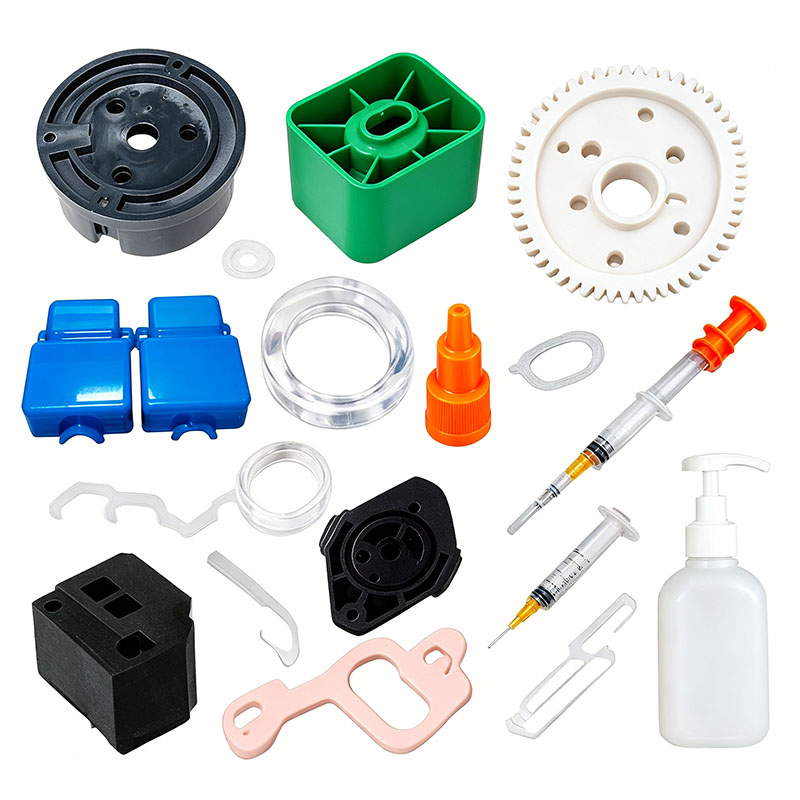
Tietokoneen muoviosien muovaus
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa tietokoneen muoviosien muovausta. Tarjoamme ammattimaisia räätälöityjä tietokoneen muoviosien muovauspalveluita, ja olemme ammattimainen tietokoneen muoviosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Tietokoneen muoviosien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on tietokoneiden muoviosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä tietokoneen muoviosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Tietokoneen muoviosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
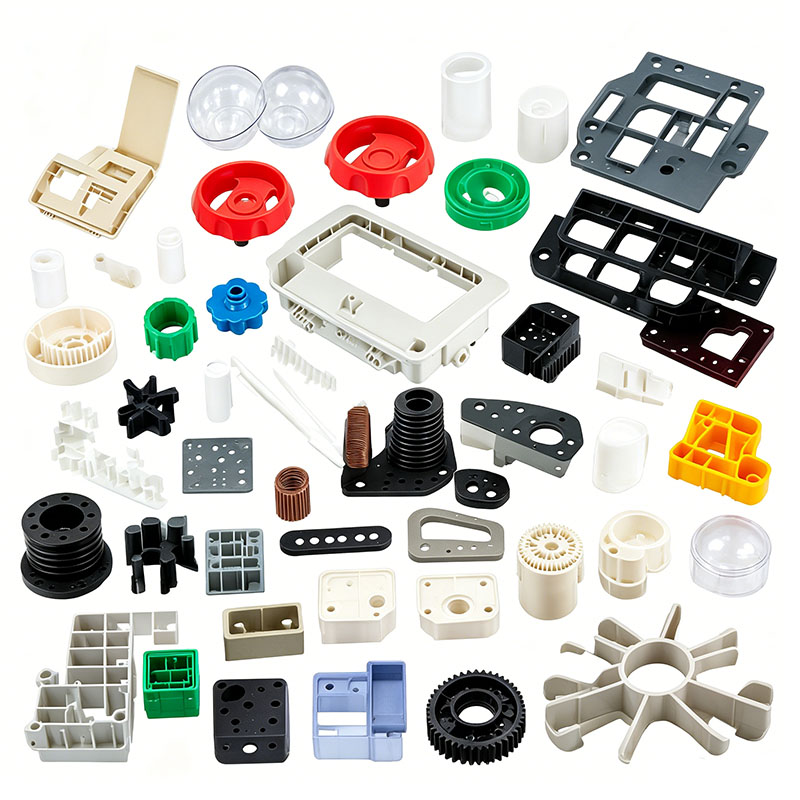
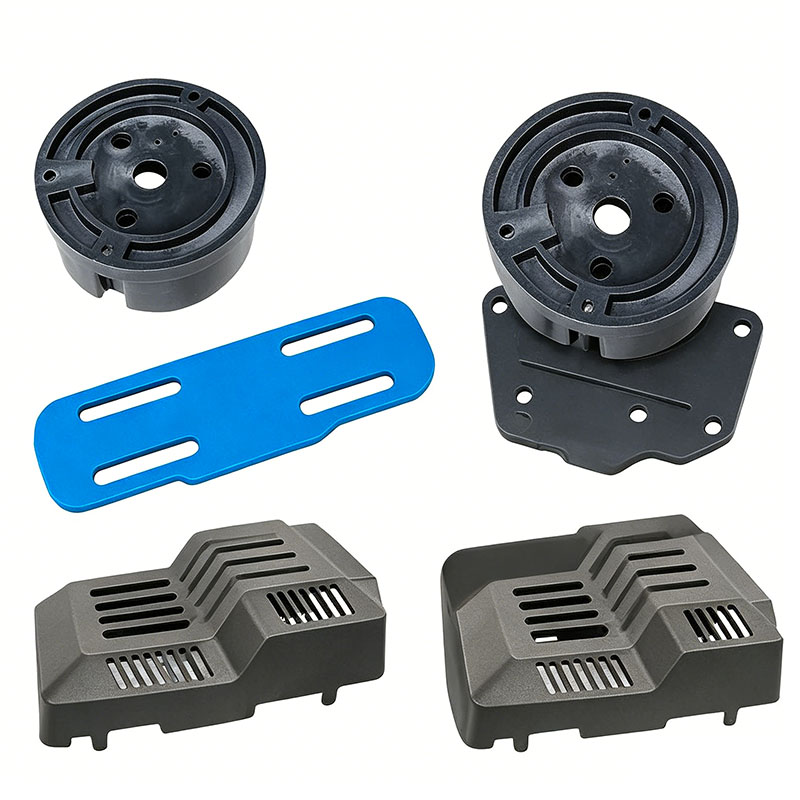
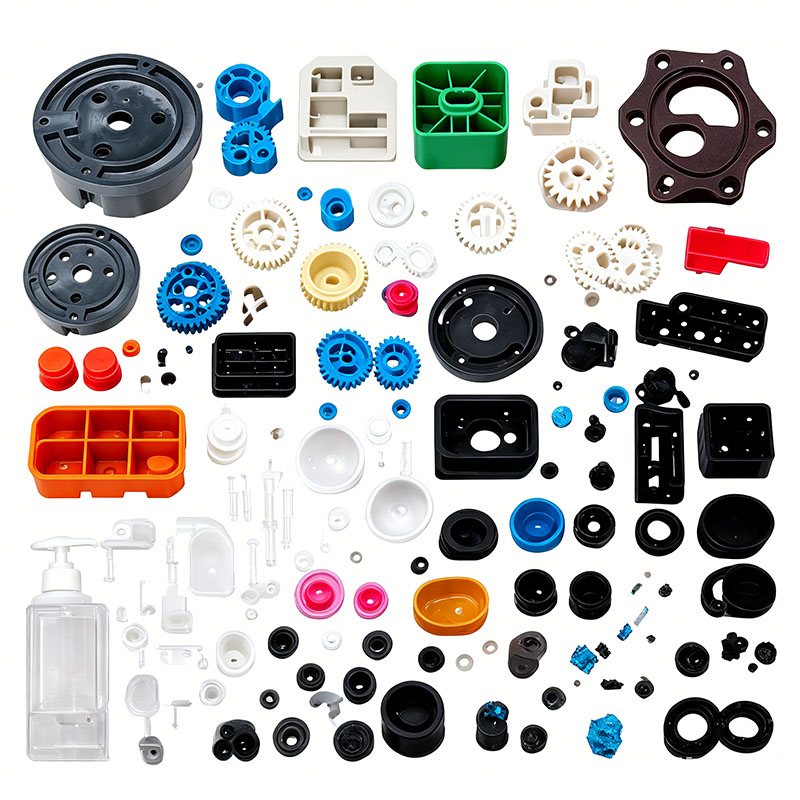
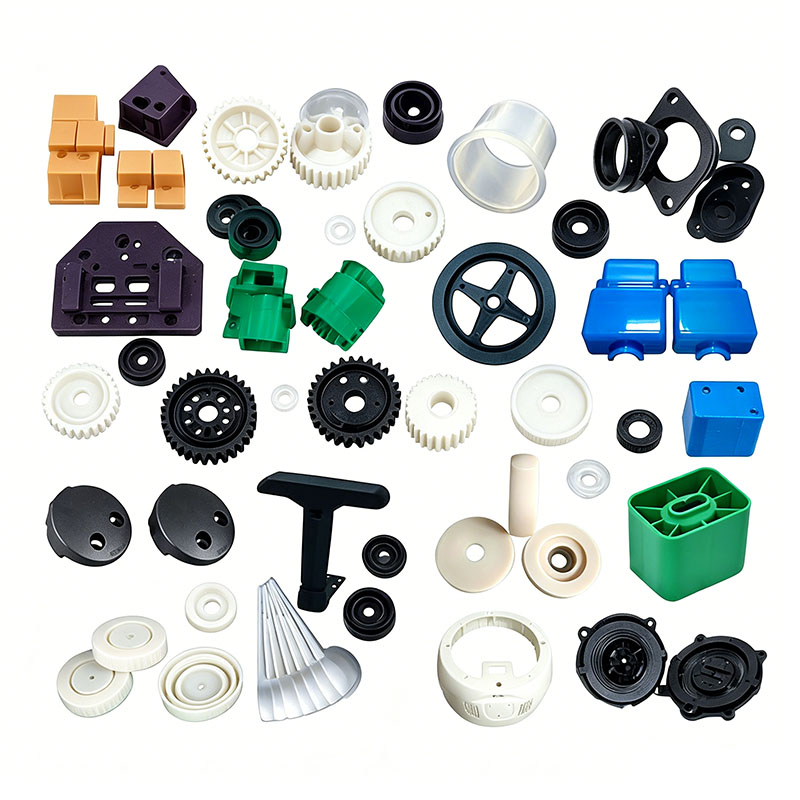
Tietokoneiden muoviosat – mukaan lukien kannettavien A/B/C/D-kannet, näyttökotelot, rungon paneelit, näppäimistön näppäinsuojukset, jäähdytystuulettimen kehykset, porttien kannet, akkukotelot, näytönohjaimet ja kiintolevytelineet – jakautuvat neljään luokkaan: esteettiset/koristeosat, rakenteelliset kuormitusta tukevat osat, lämmönkestävät/lämmönhallintaosat. Nämä tuotteet on suunniteltu pitkäaikaiseen sisäkäyttöön, ja ne edellyttävät kevyttä ohutseinämäistä rakennetta, erittäin tarkkaa kokoonpanoa, alhaista sisäistä rasitusta, vähäistä hajua, pudotuksenkestävyyttä ja sähköeristystä/palonsuojaa. lisäksi joidenkin lämpökomponenttien on kestettävä pitkiä korkeita lämpötiloja, kun taas akkukoteloiden on täytettävä räjähdys- ja iskunkestävyysstandardit. Päämateriaaleihin kuuluvat ABS, ABS+PC-lejeeringit, lasikuituvahvistettu PC, paloa hidastava PP, POM ja erittäin jäykkä HIPS. Muovausprosessit keskittyvät viiteen keskeiseen suoritusindikaattoriin: virheetön estetiikka, mittatarkkuus, alhainen jännitys (halkeamisen estämiseksi), vakaa palonesto ja lämmönkestävyys (muodonmuutosten estämiseksi). Keskeisiä muovausnäkökohtia käsitellään systemaattisesti raaka-aineiden esikäsittelyssä, muottien suunnittelussa, ruiskuvaluprosessissa, jälkikäsittelyssä ja vikojen ehkäisyssä.
I. Raaka-aineen valinta ja esikäsittely muovausta varten
1. Materiaalien luokittelu ja vastaavuus
Kannettavien tietokoneiden kotelot ja näytön kehykset: ABS+PC-seokset (suuri iskunkestävyys, lämmönkestävyys ja soveltuvuus maalaukseen/anodisointiin; varmistaa, että ohutseinäiset kotelot eivät haurastu tai halkeile).
Alustan kotelot ja koristepeitteet: Korkeakiiltoinen ABS ja modifioitu HIPS (erinomainen muotokiilto ja kohtuullinen hinta).
Akkukotelot, näytönohjaimen kiinnikkeet ja kiintolevyalustat: Paloa hidastava tietokone ja lasikuituvahvistettu PC (V-0-palonsuoja, iskeytymiskestävyys ja räjähdyssuojat).
Jäähdytystuulettimen rungot ja ilmanpoistoaukon suojukset: Lämmönkestävä modifioitu PP (kestää muodonmuutoksia pitkäaikaisessa altistuksessa korkeille lämpötiloille).
Näppäinsuojukset ja tarkkuusliukuvat pidikkeet: POM ja iskunkestävä ABS (kulumisenkestävyys ja rasitusvalkaisun kestävyys toistuvassa painalluksessa).
Materiaalien kierrätyksen tiukat säännökset: Uudelleenhionta (kierrätetty murskattu materiaali) on kielletty kannettavien tietokoneiden esteettisissä koteloissa ja paloa hidastavissa akkukoteloissa, koska kierrätetty materiaali vähentää iskunkestävyyttä ja vaarantaa paloa hidastavia järjestelmiä. tavallisissa rungon koriste-osissa juoksujätteen (sprues) lisäyssuhde on rajoitettu ≤10 %:iin, ja materiaalien on oltava samantyyppisiä, murskattuja ja seulottuja ennen sekoittamista. Kun sekoitat materiaaleja, käytä ympäristöystävällisiä, vähän VOC-yhdisteitä sisältäviä perusseoksia ja vähän siirtyviä muotinirrotusaineita estääksesi hajun muodostumisen suljetussa runkoympäristössä. Säilytä lasikuitua ja paloa hidastavia materiaaleja erikseen äläkä sekoita niitä tavallisen ABS:n kanssa suorituskyvyn heikkenemisen välttämiseksi.
2. Materiaalien sekoitusprotokollat
Käytä suljettua, hidaskäyntistä sekoitinta, joka toimii nopeudella 260–300 rpm 6–10 minuutin sekoitusajan. Kiellä tiukasti nopea, pitkäaikainen sekoittaminen lasikuituvahvisteiselle PC:lle kuitujen rikkoutumisen ja kotelon jäykkyyden vähentämiseksi. Suorita kosmeettisten osien sekoitus täysin suljetussa ympäristössä minimoidaksesi pölyn kiinnittymisen, mikä voi aiheuttaa pinnan pistesyöpymistä. Varastoi eri värikoodeja ja paloa hidastavia/ei-paloa hidastavia materiaaleja erillisiin vyöhykkeisiin materiaalien sekoittumisen aiheuttamien erävirheiden poistamiseksi.
3. Pakolliset kuivaus- ja kosteudenpoistostandardit
ABS, PC ja ABS+PC ovat erittäin hygroskooppisia; vähäiset kosteusmäärät voivat aiheuttaa "hopeajuovia" ja sisäisiä mikrotyhjiöitä, mikä johtaa halkeiluihin näissä onteloissa pudotustestien aikana ja vaarantaa paloa hidastavien komponenttien paineenkestävyyden.
ABS+PC-kotelot: Kuivaa/kuivaa 90°C:ssa 4–6 tuntia; pitää kosteuspitoisuus alle 0,04 %.
Paloa hidastavat PC-akkukotelot: Kuivaa kosteutta tasaisessa 110 °C:ssa 5 tunnin ajan; kuivaa raaka-aineet uudelleen, jos kone on käyttämättömänä yli 1 tunnin.
Vakio-ABS-rungon osat: Kuumailmakuivaus 80°C:ssa 3 tuntia.
PP:llä ja POM:lla on erittäin alhainen veden imeytyminen; kuivaa 60°C:ssa 1 tunnin ajan vain sadekauden aikana pintakosteuden poistamiseksi. Kuivauksen jälkeen kuljeta raaka-aineet koneeseen suljettujen suppilojen kautta estääksesi konepajan kosteuden imeytymisen takaisin.
II. Tärkeimmät kohdat muotin suunnittelussa ja koneen asennuksessa
Tietokoneen muoviosat vaihtelevat suuripintaisista erittäin ohuista koteloista monionteloisiin tarkkoihin pieniin osiin; muotin suunnittelu keskittyy peilikiillotukseen, tasapainoiseen jäähdytykseen, tasapainoiseen poistoon ja itsenäiseen tuuletukseen. **Muotin teräsvalikoima**
Kannettavan tietokoneen ja näytön koteloiden onteloihin on valittu S136- tai STAVAX-peilipintainen korroosionkestävä teräs; Tämä mahdollistaa peilimäisen kiillotuksen – ilman naarmuja tai kolhuja – joka täyttää ruiskupinnoitteen ja teksturoidun pinnan vaatimukset. Lasikuituvahvisteisten PC-tietokoneiden ja paloa hidastavien komponenttien ontelot läpikäyvät kattavan nitrauskäsittelyn, jotta ne kestävät lasikuitujen ja paloa hidastavien lisäaineiden aiheuttamaa hankausta. Esikarkaistua 718H terästä käytetään näppäinsuojuksissa ja pienissä napsautuskomponenteissa. Kaikissa kulmissa on pyöristetyt säteet (R-fillet), jotka poistavat jännityspitoisuudet ja estävät halkeilun pudotustestien aikana.
**Tasapainotettu jäähdytysjärjestelmä (avain vääntymisen ja ulottuvuuden hallintaan)**
Kannettavan kotelon seinämän paksuus on vain 1,2–1,8 mm, kun taas sisäiset rivat ja kiinnitysulokkeet ovat 3–5 mm paksuja; tämä ero johtaa helposti epätasaiseen kutistumiseen ja liiallisiin asennusaukoihin. Muotissa hyödynnetään konformisia jäähdytyskanavia, joissa on spiraalimaiset jäähdytysytimet upotettuina paksuseinäisiin ulkonemiin, ja jäähdytyspiirit kotelon vasemmalla ja oikealla puolella ovat täysin symmetrisiä. Muotin lämpötiloja ohjataan tarkasti vyöhykkeen mukaan: 70–80 °C ABS+PC-koteloille, 50–60 °C ABS-rungoille ja 80–90 °C lasikuituvahvisteisille, paloa hidastaville PC-osille. Korkeat muotin lämpötilat vähentävät molekyylien leikkausjännitystä, mikä estää pinnoituksen jälkeisiä halkeamia.
**Optimoitu tuuletus ja tasapainotettu poisto**
Koska sulatteen virtausreitit ovat suuria, jakolinjan kehää pitkin leikataan jatkuvat tuuletuskanavat (0,012 mm syvyydet) ja hitsauslinjoihin ja distaalisiin täyttöpisteisiin sijoitetaan ylimääräisiä tuuletussisäkkeitä palamisen ja riittämättömän hitsauslujuuden estämiseksi. Ultraohuissa kannettavan tietokoneen koteloissa tasapainoinen poistojärjestelmä, jossa yhdistyvät useita ejektorin tappeja ja ejektorilohkoja, varmistaa tasaisen voiman ja poistaa jännitysjäljet ("valkaisu") ja paikalliset painaumat. Useita syvennyksiä sisältävissä näppäinmuoteissa jokainen ontelo on tuuletettu erikseen lyhyiden laukausten ja salaman estämiseksi.
**Muotin asennus- ja käyttöstandardit**
Suuret kannettavan tietokoneen kotelon muotit yhdistetään 500T–900T ruiskuvalukoneisiin; kiinnityslevyt kiristetään tasaisesti muotin avautumisen (muotin hengittämisen) ja leimahduksen estämiseksi korkeapaineruiskutuksen aikana. Asenna veden virtausilmaisimet jäähdytyspiireihin esteettömän virtauksen varmistamiseksi; kalibroi matalapaineinen muotin sulkemissuojaus estääksesi jäännösputken materiaalia vahingoittamasta peilipinnan muottipesää; puhdista tynnyri perusteellisesti ennen paloa hidastavan PC:n käsittelyä muiden muovien jäämien poistamiseksi.
III. Ruiskuvaluprosessin hallinnan avainkohdat
Prosessin ydinstrategia: Hellävarainen täyttö pienellä leikkausvoimalla, kaksivaiheinen matalapaineen pito ja riittävä, tasapainotettu jäähdytys minimoimaan sisäisen jännityksen ja takaamaan ohutseinämäisten koteloiden mittavakauden ja pudotuskestävyyden.
Tarkka vyöhykekohtainen tynnyrin lämpötilan säätö
ABS+PC kannettavan tietokoneen kotelot: 190–250°C (suutin ≤ 260°C); liiallinen lämpö aiheuttaa materiaalin hajoamista ja vähentää merkittävästi iskunkestävyyttä.
Paloa hidastavat PC-akkukotelot: 260–290°C (yläraja ≤ 300°C); korkeat lämpötilat voivat vaarantaa palonestojärjestelmän.
ABS-runkopaneelit: 170–200°C.
POM-näppäimet: 180–210°C; liiallinen lämpö johtaa hajoamiseen ja ärsyttävien kaasujen vapautumiseen.
Vyöhykekohtainen vaihtuvanopeuksinen täyttöprosessi
Erittäin ohuissa kannettavien tietokoneiden koteloissa on kolmivaiheinen muuttuvanopeuksinen täyttö: hidas puskurointi portissa, keskinopeus nopeaan muotin täyttöön ja alennettu nopeus hitsauslinjan alueella (ontelon päässä) leikkausperäisen sisäisen jännityksen minimoimiseksi. Lasikuituvahvisteiset PC-osat täytetään keskisuurilla tai hitailla nopeuksilla koko prosessin ajan kuitujen altistumisen vähentämiseksi ja tasaisen ulkonäön varmistamiseksi. Ruiskutuspaine: 85–120 bar; riittämätön paine johtaa heikkoihin hitsauslinjoihin ja katkeamiseen putoamisen yhteydessä, kun taas liiallinen paine lisää leimahdusta ja sisäistä jännityksen kertymistä.
Kaksivaiheinen pitopaine
Amorfiset materiaalit, kuten PC ja ABS+PC, kutistuvat vähän; kaksivaiheista matalapaineen pitostrategiaa käytetään kompensoimaan vähäistä kutistumista ja poistamaan uppoamisjäljet asennusulokkeissa. Pitoaika on 5–10 s ultraohuissa kosmeettisissa koteloissa ja 12–18 s paksuseinäisissä akun kannakkeissa; pito ja plastisointi (materiaalivaraus) tapahtuvat samanaikaisesti muovausjakson lyhentämiseksi.
Jäähdytys- ja osien poistoa koskevat tiedot
Jäähtymisaika on laskettu 3–4 sekuntia 1 mm seinämän paksuutta kohden; 1,5 mm:n kannettavan tietokoneen kotelot vaativat 6–9 s jäähdytystä. Jos koteloa ei jäähdytetä riittävästi, se kutistuu jatkuvasti muovaamisen jälkeen, mikä johtaa rakoihin tai löystymiseen asennuksen aikana. Muotin avaus- ja irrotusprosessit suoritetaan tasaisen alhaisilla nopeuksilla ja tasaisella liikkeellä; Automatisoidun linjan robottivarret käsittelevät osien poistoa, ja manuaalinen kosketus kosmeettisiin pintoihin on ehdottomasti kielletty, jotta öljyn saastuminen ei heikennä pinnoitteen tarttuvuutta. Irrotuksen jälkeen osat asetetaan tasaisesti erikoistelineille; koteloiden pinoaminen tai puristaminen niiden ollessa vielä kuumia on kielletty.
IV. Jälkikäsittelyn, uudelleenmuotoilun ja pinnan viimeistelyn tärkeimmät kohdat
Tietokoneen kotelot vaativat usein maalausta, teksturointia ja UV-kovetusta; ongelmat, kuten sisäinen jännitys, purseet tai lievä vääntyminen, voivat suoraan aiheuttaa kokoonpanovirheitä tai kosmeettisia vikoja, mikä tekee jälkikäsittelyvaiheista välttämättömiä.
Porttien ja purseiden leikkaus
Osien, joissa on tappiportit tai kuumakanavajärjestelmät, jäännösporttimateriaalia on vähän ja se poistetaan erä-ultraäänihiomalla. Kylmäkanavien järjestelmien suuret portit tasoitetaan hydraulisilla leikkurilla, kun taas leikkauslinjan hieno välähdys poistetaan hellävaraisesti hienolla pneumaattisella hiomapäällä, mikä varmistaa jäysteettomat liitospinnat sujuvaa kokoonpanoa varten. Timanttihiomapäitä käytetään kovien purseiden poistamiseen lasikuituvahvisteisista PC-osista.
Hehkutus stressin lievitykseen
Kaikki maalaukseen tai UV-käsittelyyn tarkoitetut ABS+PC- ja PC-kotelot käyvät läpi vakiolämpöhehkutuksen uunissa 70°C:ssa 2–3 tunnin ajan, minkä jälkeen jäähdytetään hitaasti ja luonnollisesti. Tämä lievittää perusteellisesti sisäistä puristusjännitystä ja estää halkeilua maalaus-/kovetusprosessin aikana tai lämpökierron aikana. Näytön kehykset tai lämpöä haihduttavat kehykset, joissa on hieman vääntymistä, sijoitetaan metallikiinnittimiin matalan lämpötilan lämpömuovausta varten, jotta varmistetaan koko erän mittayhteensopivuus.
Pinnan viimeistely
Ennen maalausta kannettavan tietokoneen kotelot läpikäyvät sähköstaattisen pölynpoiston ja plasman rasvanpoiston homeen irrotusaineiden poistamiseksi ja maalin tarttuvuuden parantamiseksi. Läpinäkyvät PC-kannet saavat UV-kovetuksen naarmuuntumisen ja kulumisen kestävyyden vuoksi. Paloa hidastaville akkukoteloille tehdään näytteenottotestit eristyksen ja palonestokyvyn osalta. Näppäinkorkeissa on silkkipainettuja merkkejä, joiden mustetarttuvuus täyttää standardit, mikä varmistaa, että tuloste ei kulu pois pitkäaikaisen käytön aikana. V. Toistuvien vikojen kohdennettu ehkäisy ja valvonta
Halkeilu kotelon ruiskutuksen jälkeen: Liiallinen sisäinen puristusjännitys; nosta muotin lämpötilaa, lisää hehkutusvaihe ja vähennä ruiskutusnopeutta.
Akkukotelon liekinsuojavika: Palonsuoja-aine on sekoitettu uudelleen jauhamiseen tai tynnyrin ylikuumenemiseen; käsittele paloa hidastavaa materiaalia erikseen ja valvo tiukasti tynnyrin lämpötilan ylärajaa.
Erittäin ohut kotelon vääntyminen ja suuret kokoonpanovälit: Epäsymmetriset jäähdytyskanavat tai epätasapainoiset pitopaineparametrit; optimoida symmetrisiä jäähdytyskanavia ja suorittaa valun jälkeistä lämpömuovausta.
Hopeajuovia ja mikrokuplia kotelossa: PC/ABS ei kuivu riittävästi; pidennä kosteudenpoistoaikaa ja varmista, että suppilo on tiivis kosteudelta.
Näppäinsuojukset muuttuvat valkoisiksi tai kuluvat helposti painettaessa: Normaalin ABS:n käyttö POM:n sijaan; vähentää poistonopeutta ja optimoida muotin tuuletus.
Olemme tietokoneen muoviosien muovausvalmistaja, joka tarjoaa korkealaatuista tietokoneiden muoviosien muovauksen valmistusta. Niin kauan kuin haluat muokata/kehittää tietokoneen muoviosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

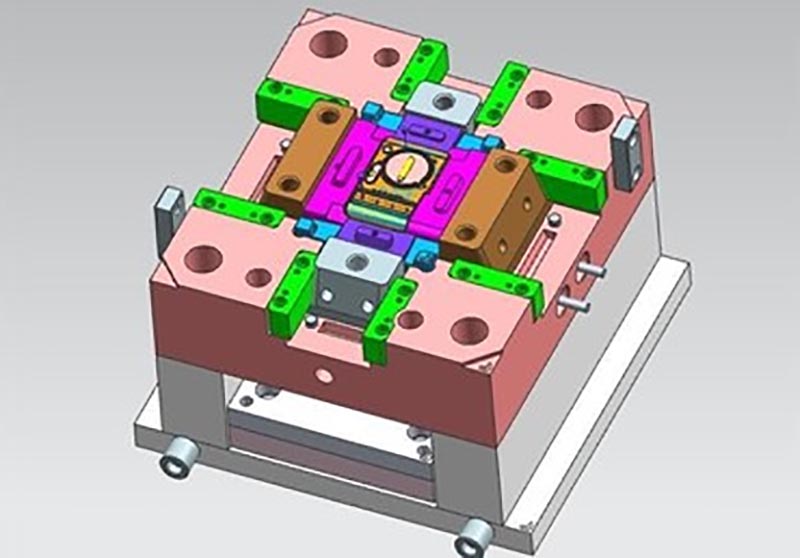
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Tietokoneen muoviosien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.