Koti
>
Tuote > Ytimen räätälöintipalvelu > Räätälöity muovaus > Sähköskootterin muovisten runko-osien muotoilu
Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


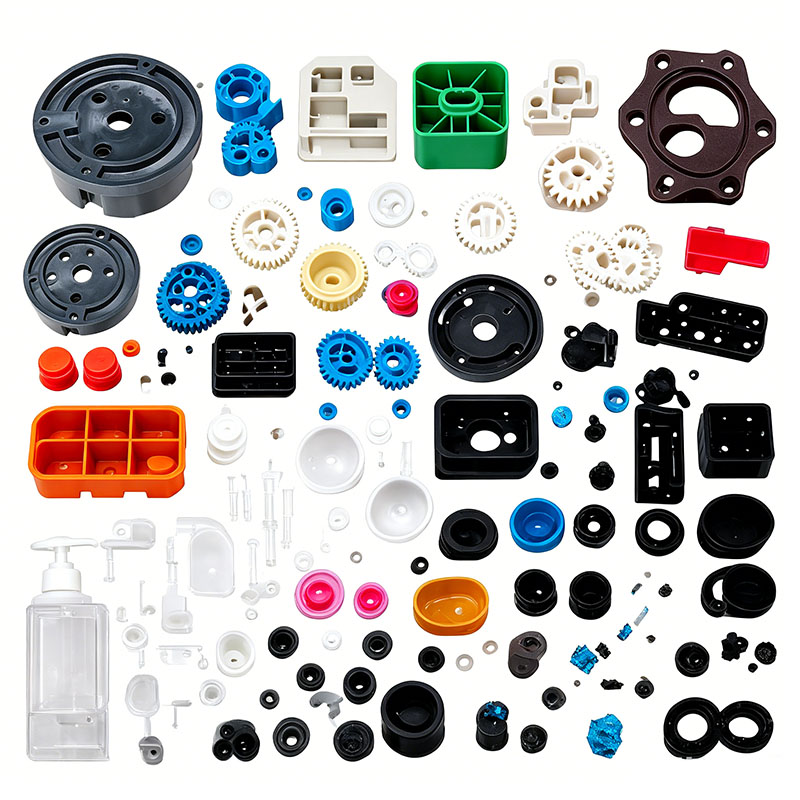
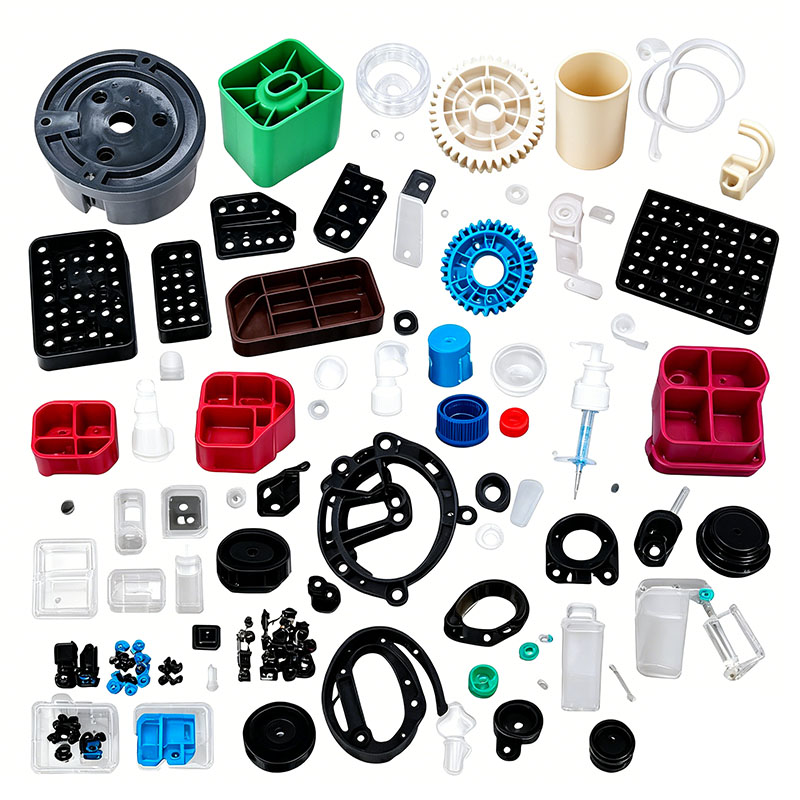
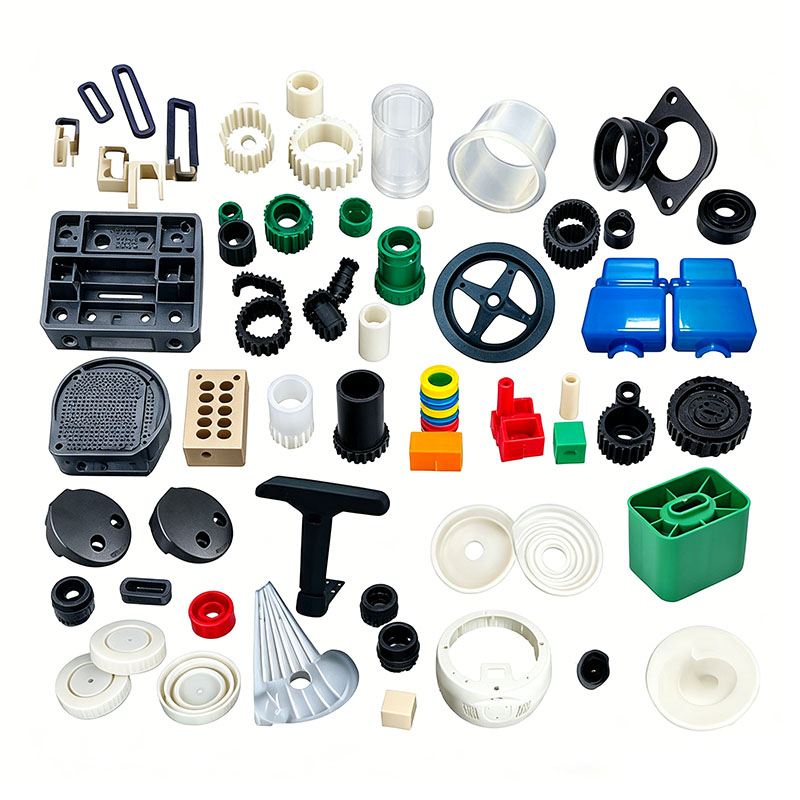
Sähköskootterin muovisten runko-osien muotoilu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa sähköskootterin muovisten runko-osien muovausta. Tarjoamme ammattimaisia räätälöityjä sähköskootterin muovisten runko-osien muovauspalveluita, ja olemme ammattimainen sähköskootterin muovisten runko-osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Sähköskootterin muovisten runko-osien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on sähköskootterin muovisten runko-osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä sähköskootterin muovirungon muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Sähköskootterin muoviosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
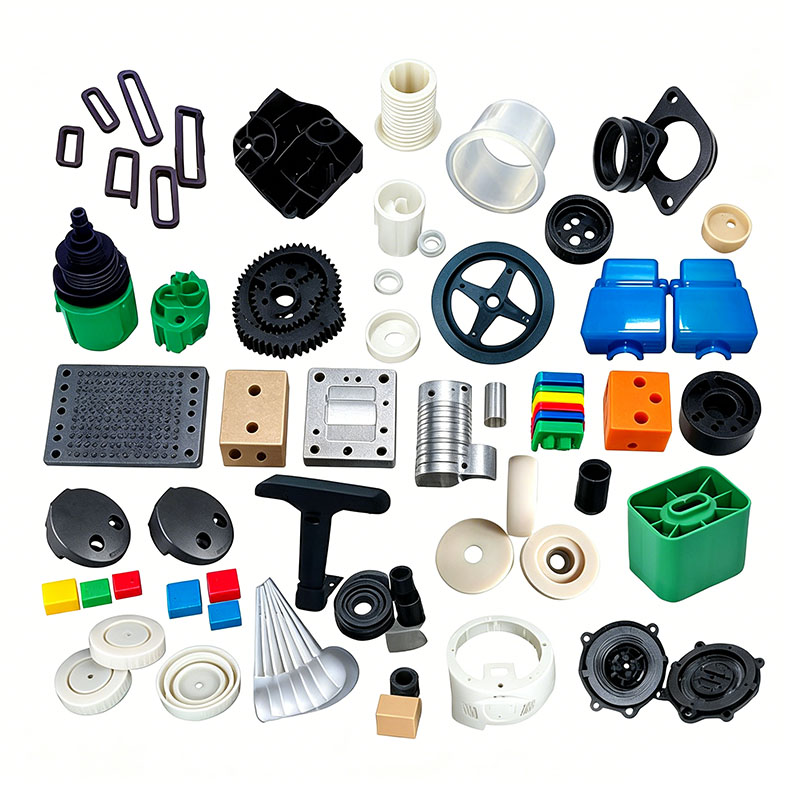
Sähköskootterien muoviset rungon osat – mukaan lukien etu- ja takalokasuojat, sivupaneelit, kannen kotelot, ohjaustangon näyttökotelot, akkutilan kuoret, ohjauspylvään suojukset ja takapyörän suojukset – ovat tyypillisesti suuria, ohutseinäisiä, kaarevia ja rakenteellisesti integroituja osia. Näiden tuotteiden on kestettävä pitkäkestoinen altistuminen auringolle ja sateelle, lämpötilan vaihtelut, soraiskut ajon aikana ja jatkuva tärinä. Akkutila vaatii kantavuuden ja räjähdyssuojan; ulkoosien on kestettävä halkeilua maalauksen jälkeen ja vältettävä sään aiheuttamaa kellastumista; ja rakenneosat vaativat iskunkestävyyttä, mittojen yhtenäisyyttä ja yhtenäisiä asennusrakoja. Pääraaka-aineet jaetaan kolmeen luokkaan: ASA tai ABS+PC paljaille ulkoisille osille; karkaistu, modifioitu PP kantaviin akkulokeroihin ja lokasuojiin; ja läpinäkyvä PC läpinäkyville valokuorille ja instrumenttilinsseille. Seuraavassa osiossa kuvataan koko muovausprosessi, joka kattaa raaka-aineiden esikäsittelyn, muotin asennuksen ja virheenkorjauksen, ruiskuvalujaksot, muovauksen jälkeisen muotoilun, vikojen ehkäisyn ja laaduntarkastuksen.
I. Raaka-aineen esikäsittelyprosessi
Raaka-aineiden valinta ja uudelleenjauheen hallinta
Virgin ASA tai ABS+PC on valittu ulkopuolisiin koripaneeleihin ja ohjaustangon koteloihin UV-kestävyyden ja hyvän alhaisissa lämpötiloissa kestävyyden vuoksi; karkaistua, täytettyä PP:tä käytetään akkulokeroissa ja lokasuojissa sen iskunkestävyyden ja kohtuullisten kustannusten vuoksi; ja PC:tä käytetään läpinäkyviin instrumenttien kansiin.
Ulkopuolisissa runko-osissa käytetään uudelleen vain puhdasta uudelleenhiontaa (suuttimet/kannattimet) samasta materiaalista lisäyssuhteella ≤8%. Kierrätetyn romun sekoittaminen akkulokeroihin tai kantaviin liitäntäkoteloihin on ehdottomasti kielletty; kierrätysmateriaali vähentää iskunkestävyyttä, mikä tekee osista alttiita halkeilemaan kolhujen tai iskujen alla ja luo turvallisuusriskejä akun vaurioitumisesta.
Sekoituksen aikana lisätään UV-kestäviä/säänkestäviä perusseoksia ja hydrolyysin kestäviä, vähän liikkuvia homeen irrotusaineita estämään ulkosateen aiheuttama "kukkiminen" (valkaisu). Paloa hidastavat materiaalit ja lasikuituvahvisteiset materiaalit sekoitetaan ja varastoidaan erillään ulkolaatuisista materiaaleista ristikontaminaation poistamiseksi. Hidaskäyntisiä sekoittimia käytetään 8–12 minuutin ajan nopeuksilla ≤ 300 rpm, jotta nopea kitka ei heikennä ikääntymistä estäviä lisäaineita.
Tiukat kuivaus- ja kosteudenpoistostandardit
ASA, ABS+PC ja PC ovat erittäin hygroskooppisia; pienet määrät kosteutta voivat aiheuttaa sisäisiä mikrokuplia, mikä johtaa laajamittaiseen maalin delaminaatioon pinnoituksen jälkeen ja murtumien leviämiseen kuplakohdissa törmäyksen jälkeen. ASA: Kuumailmakuivaus 85 °C:ssa 4 tuntia; ABS+PC: Kuivaus 90°C:ssa 5–6 tuntia; PC-instrumentin kansi: Kuivauskuivaus 110 °C:ssa 5 tunnin ajan;
Modifioitu PP: Kuivattiin 60°C:ssa 1 tunnin ajan vain sadekauden kosteissa olosuhteissa pintakosteuden poistamiseksi. Kuivauksen jälkeen raaka-aineet kuljetetaan suppiloon suljettuja putkia pitkin estämään kosteuden imeytyminen ja sekundäärinen saastuminen työpajan öljysumusta.
Tynnyrin puhdistus
Ennen raaka-aineiden tai värien vaihtamista käytetään erikoispuhdistusseosta, joka poistaa jäännösmateriaalin tynnyristä, mikä estää materiaalien sekoittumisen, värin poikkeaman, delaminoitumisen ja heikentyneen sitkeyden.
II. Isojen muottien asennus- ja suunnittelutarpeet
Skootterin rungon osat ovat ohutseinäisiä osia, joilla on monimutkainen kaarevuus; seinämän nimellispaksuus on 1,8–2,3 mm, sisäpuoliset vahvistusrivat ja asennusulokkeet 4–6 mm. Tämä merkittävä paksuuden vaihtelu tekee osista erittäin herkkiä kutistumiselle, vääntymiselle ja epäjohdonmukaisille asennusrakoille vasemman ja oikean sivupaneelin välillä.
Muotin teräsvalinta
ASA- ja ABS+PC-ulkoosien muottipesissä on käytetty S136-korroosionkestävää peilipintaista terästä, joka on hienokiillotettu siten, että siinä ei ole kuoppia tai naarmuja, mikä varmistaa vakaan maalin tarttumisen. Täytetyissä PP-osissa muotin ontelot läpikäyvät yleistyppikäsittelyn kestämään talkkitäyteaineiden aiheuttamaa pitkäkestoista kulumista. Kaikkien sisä- ja ulkonurkkien säteet ovat R1,5 tai suurempia jännityskeskittymien eliminoimiseksi ja tärinän tai lämpösyklin aiheuttaman halkeamisen estämiseksi. Leikkauslinjan työstötarkkuus säilyy 0,01 mm:n sisällä välähdyksen minimoimiseksi ja kokoonpanovaaran, kuten puristumispisteiden tai liiallisten rakojen estämiseksi.
Tasapainotettu jäähdytysjärjestelmä (avain vääntymisen hallintaan)
Muotissa käytetään symmetrisiä, muotoiltuja jäähdytyskanavia, jotka seuraavat tuotteen kaarevuutta varmistaen täydellisen symmetrian pitkien ja lyhyiden sivujen sekä sisä- ja ulkopinnan välillä. Spiraaliset jäähdytysosat asennetaan paksuseinäisiin asennusulokkeisiin synkronoidun ja tasapainoisen lämmön haihtumisen helpottamiseksi, mikä minimoi paksujen ja ohuiden osien väliset lämpötilaerot.
Vyöhykemuotoisen muotin lämpötilan säätö: ASA-sivupaneelit: 55–65 °C; ABS+PC-instrumenttikotelo: 70–80°C; Modifioitu PP-paristolokero: 30–40°C. Liiallinen muotin lämpötila johtaa voimakkaaseen kiteytyskutistumiseen, mikä aiheuttaa mittapoikkeamia vasemmassa ja oikeassa suojalevyssä ja epätasaisia asennusrakoja; päinvastoin, liian alhainen muotin lämpötila johtaa suureen jäännössisäiseen jännitykseen, mikä saa kotelon vääntymään tai muotoutumaan vuodenaikojen lämpötilan vaihteluissa.
Ilmanvaihdon ja tasapainotetun poiston optimointi
Koska runkokomponentin sulavirta on pitkä, kaarevien pintojen päihin, ripoja pitkin ja hitsauslinjojen kohdissa on jatkuvia, hienoja tuuletuskanavia (0,012–0,015 mm syvyydet), jotka poistavat nopeasti sulatteen hajoamisesta syntyneet kaasut, mikä estää mustien pilkkujen ja hauraiden vaurioiden muodostumisen hitsauslinjoissa. Osan sisäpuolella käytetään symmetristen ejektorin tappien ja litteiden ejektorin tyynyjen yhdistelmää tasaisen ulostyöntövoiman varmistamiseksi, eliminoiden paikallisia jännitysjälkiä (valkaisua) ja pinnan muodonmuutoksia. Lisäksi napsautuskielekkeitä varten on asennettu erityiset pienet ejektorilohkot estämään rikkoutuminen, joka voi johtaa kokoonpanoaukoihin.
Muottien käyttöönotto- ja asennusprotokollat
Yksionteloinen runkomuotti on yhdistetty 500T–1000T ruiskuvalukoneeseen, jonka kiristyslevyt on kiristetty tasaisesti kestämään suuria ruiskutuspaineita ja estämään muotin avautumisen aiheuttamat laajamittaiset leimahdukset (jakolinjan erotus). Vesivirtausilmaisimet asennetaan jäähdytyspiireihin varmistamaan, ettei tukoksia tai vuotoja ole; matalapaineinen muotinkiinnityssuoja aktivoituu laukaisemaan automaattisen muotin avautumisen esteiden sattuessa (kuten kiskot tai vieraita esineitä), mikä suojaa peilipinnan onteloa. Muottia esilämmitetään 30 minuuttia tasaisen ja vakaan ontelon lämpötilan varmistamiseksi ennen matalapaineisten, hitaiden nopeuksien testikuvia. Ruiskutusparametreja – mukaan lukien paine, nopeus ja pitopaine – säädetään iteratiivisesti; massatuotanto alkaa vasta, kun ensimmäinen tuote on läpäissyt mittoja, ulkonäköä ja sitkeyttä koskevat laatutarkastukset. III. Vakio ruiskupuristussykliprosessi
Täydellinen yhden muotin sykli: Muotin sulkeminen → Esipehmitys/materiaalin kerääntyminen → Monivaiheinen ruiskutäyttö → Kaksivaiheinen pitopaine → Vakiolämpötilainen jäähdytys/säätö → Kolmivaiheinen hidastettu muotin avaaminen → Monivaiheinen hidaspoisto → Automaattinen osien poisto robottivarrella.
Tarkka vyöhykelämpötilan säätö tynnyrille
ASA-runkopaneelit: 170–200 °C; suuttimen lämpötila ei saa ylittää 210°C (liiallinen lämpö aiheuttaa UV-säteilyn kestävien lisäaineiden hajoamista, mikä johtaa lyhytaikaiseen kellastumiseen ulkona altistumisen aikana).
ABS+PC-instrumenttikotelot: 190–250°C; yläraja ei saa ylittää 260°C (korkeat lämpötilat vähentävät sitkeyttä alhaisissa lämpötiloissa, mikä tekee osista alttiita halkeilemaan iskuissa talvella).
Karkaistu PP-akkulokero ja lokasuojat: 190–220°C (liiallinen lämpö saa täyteainejauhetta saostumaan, mikä johtaa pintaan valkoisia täpliä tai "kukkimista").
PC:n läpinäkyvät kannet: 270–290°C.
Monivaiheinen muuttuvanopeuksinen täyttöprosessi
Kaarevissa runko-osissa käytetään kolmivaiheista muuttuvanopeuksista täyttöprosessia: hidas puskurointi portilla, keskinopeuksinen täyttö kaarevalle rungolle ja alennettu nopeus tuuletukseen kaukaisilla hitsauslinjojen alueilla molekyylileikkauksen aiheuttaman sisäisen jännityksen minimoimiseksi. Ruiskutuspaine: 85–110 bar; liian alhainen paine johtaa huonoon hitsauslinjan yhteensulautumiseen ja rikkoutumiseen käyttövärähtelyjen vuoksi, kun taas liian korkea paine johtaa lisääntyneeseen välähdyksen ja sisäisen jännityksen kertymiseen, mikä aiheuttaa valkaisua tai halkeilua altistuessaan sateelle tai lämpötilan vaihteluille.
Kaksivaiheinen pitopaine
PP:llä on merkittävä kiteytyskutistuminen, joten kaksivaiheinen pitopaineprofiili on asetettu kompensoimaan kutistumista; ASA:lla ja ABS+PC:llä on pienempi kutistuminen, joten käytetään matalapaineista, lyhytkestoista pitoa. Pitoaika on 6–10 sekuntia ohutseinäisille kaareville koteloille ja 12–20 sekuntia paksuseinäisille akkulokeroille ja kiinnitysulokkeille/kiinnittimille uppoamisjälkien poistamiseksi rivoista ja kiinnitystoloista; paineenpito ja materiaalin kerääntyminen tapahtuvat samanaikaisesti muovausjakson lyhentämiseksi.
Jäähdytys- ja osien poistotiedot
Jäähtymisaika on laskettu 3–4 sekuntia 1 mm seinämän paksuutta kohden; tavallinen 2 mm:n runkokotelo vaatii 9–13 s jäähdytystä. Riittämättömästi jäähdytetyt muoviosat voivat näyttää litteiltä muotista irrotettaessa, mutta ne jatkuvat kutistumista ja muodonmuutoksia 24 tunnin kuluttua, mikä johtaa kokoonpanovirheisiin ja epäjohdonmukaisiin rakoihin ajoneuvossa. Muotin avaus- ja irrotusprosessien tulee olla tasaisia ja hitaita; Kosmeettisten osien käsittelyyn tulee käyttää robottitarttujaa. Käsin koskettaminen kaarevilla pinnoilla on ehdottomasti kielletty, jotta sormenjäljet tai öljyt eivät vaarantaisi maalin tarttuvuutta. Irrotuksen jälkeen osat on asetettava tasaisesti erityisille kaareville kiinnikkeille; Kuumien osien pinoaminen tai puristaminen on ehdottomasti kiellettyä kaarevien pintojen pysyvän vääntymisen välttämiseksi.
Olemme sähköskootterin muovisten runko-osien muovausvalmistaja, joka tarjoaa korkealaatuista sähköskootterin muovisten runko-osien muovauksen valmistusta. Niin kauan kuin haluat räätälöidä/kehittää sähköskootterin muovisia runko-osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

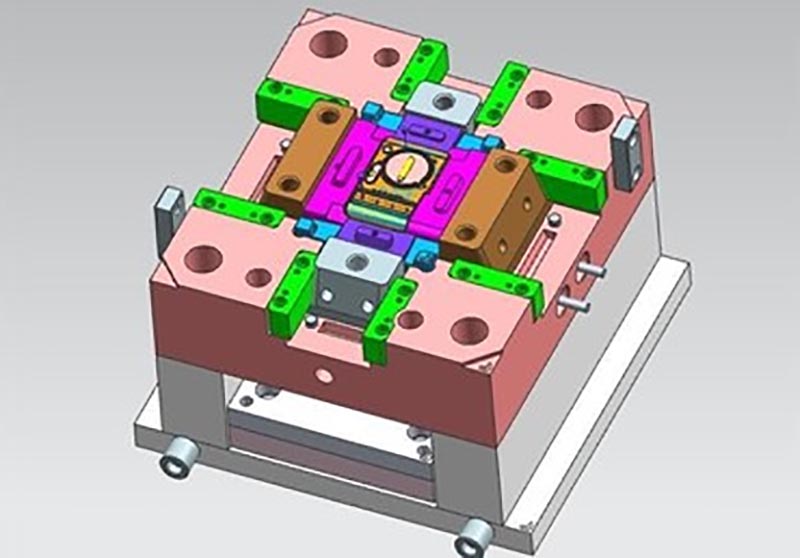
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Sähköskootterin muovisten runko-osien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.