Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


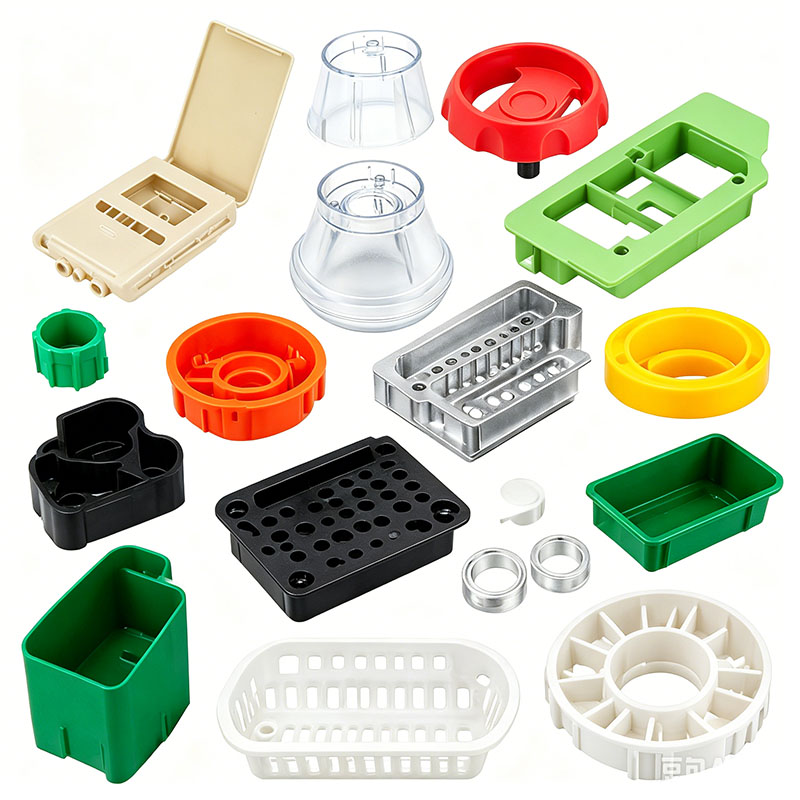
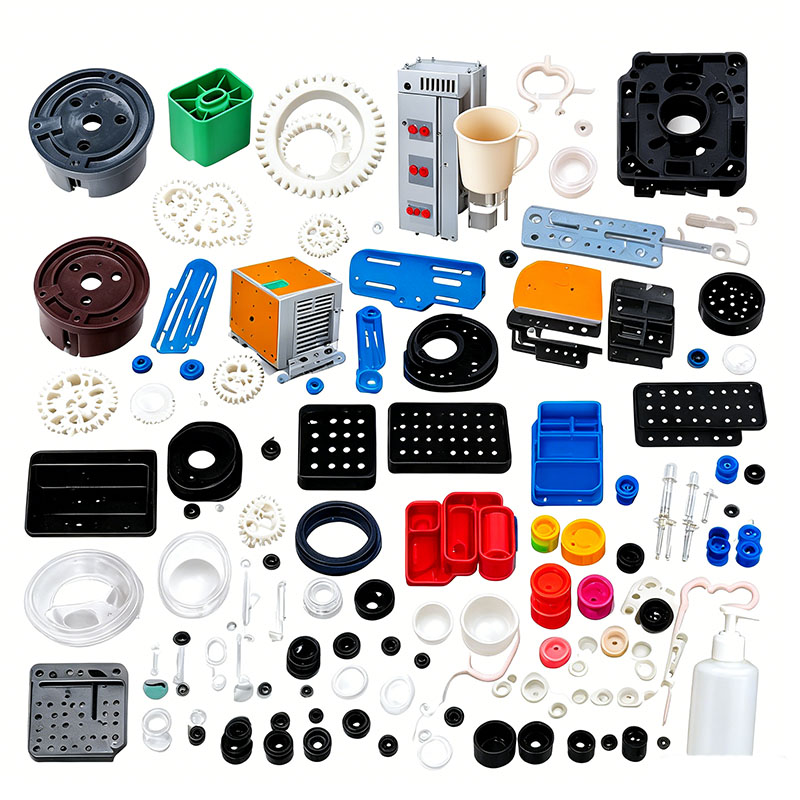
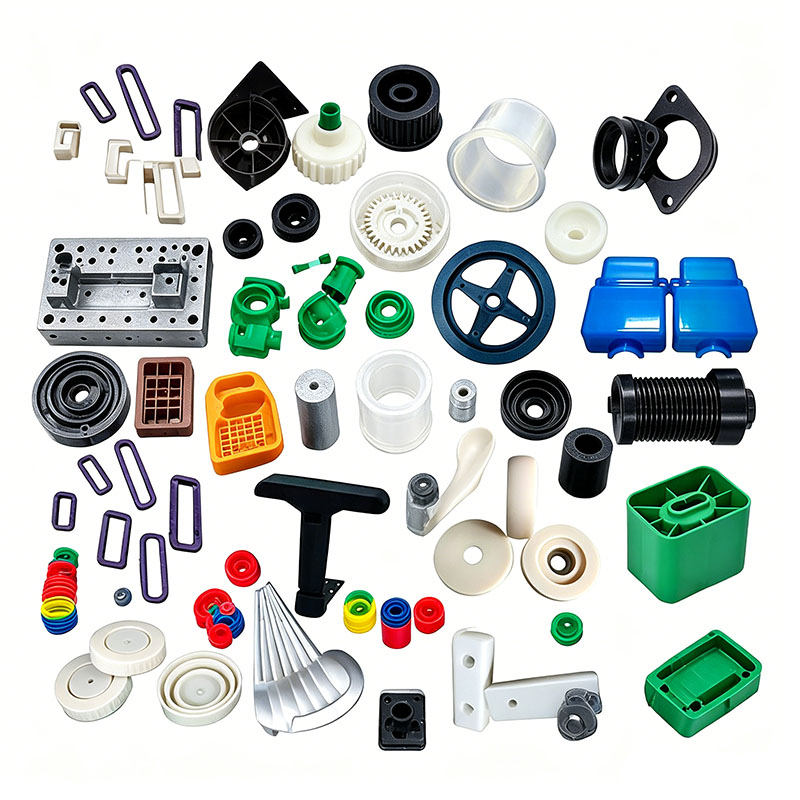
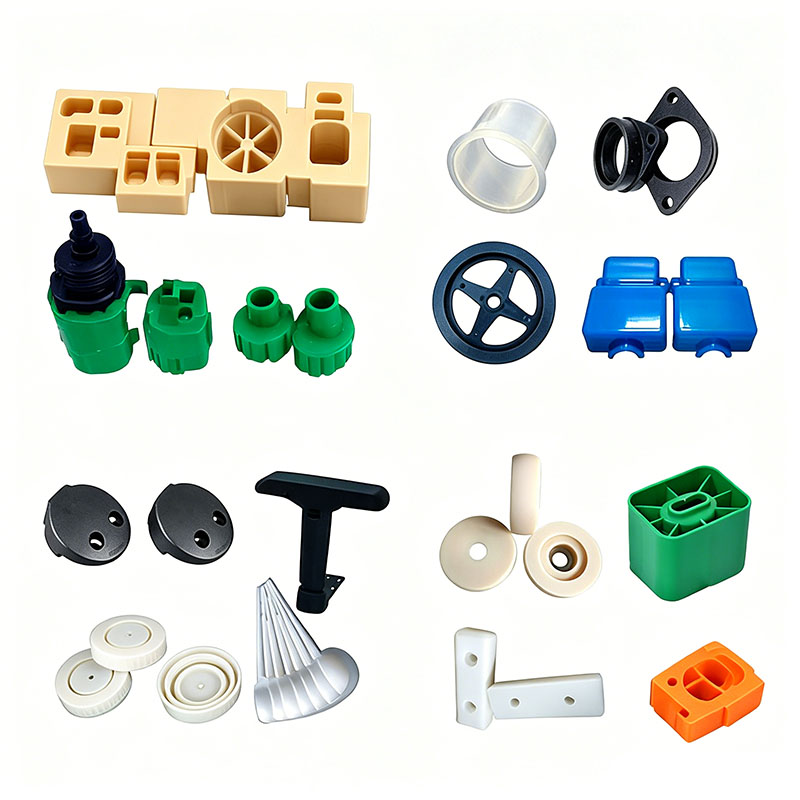
Moottoripyörän muoviosien muovaus
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi räätälöidä moottoripyörän muoviosien muovausta. Tarjoamme ammattimaisia räätälöityjä moottoripyörän muoviosien muovauspalveluita, ja olemme ammattimainen moottoripyörän muoviosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Moottoripyörän muoviosien muovauksen räätälöinnin aikana tehtaamme voi tarjota yhden luukun palvelua. Meillä on moottoripyörien muoviosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä moottoripyörän muoviosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Moottoripyörän muoviosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
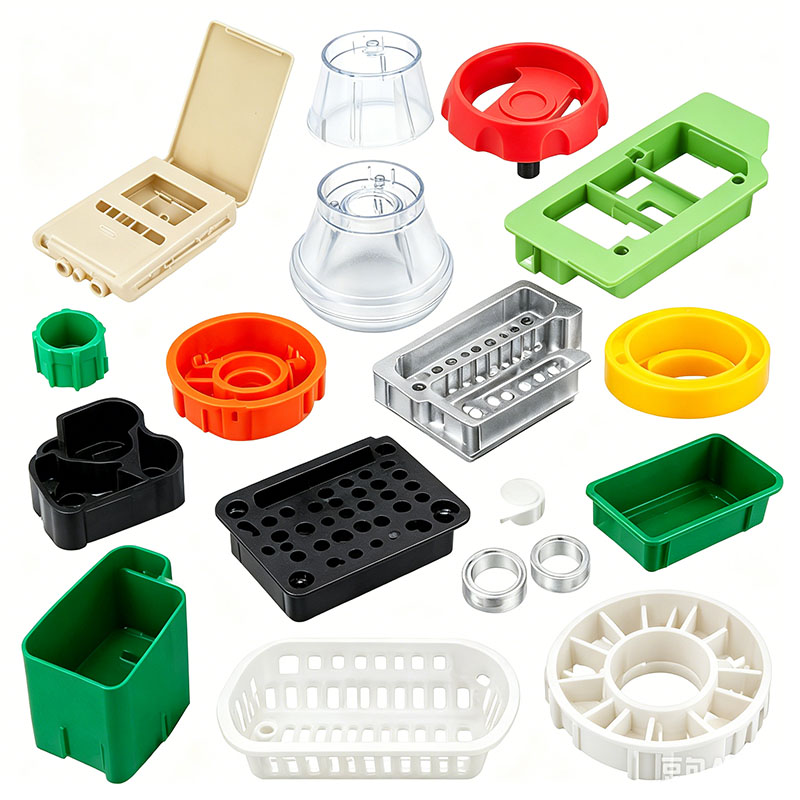
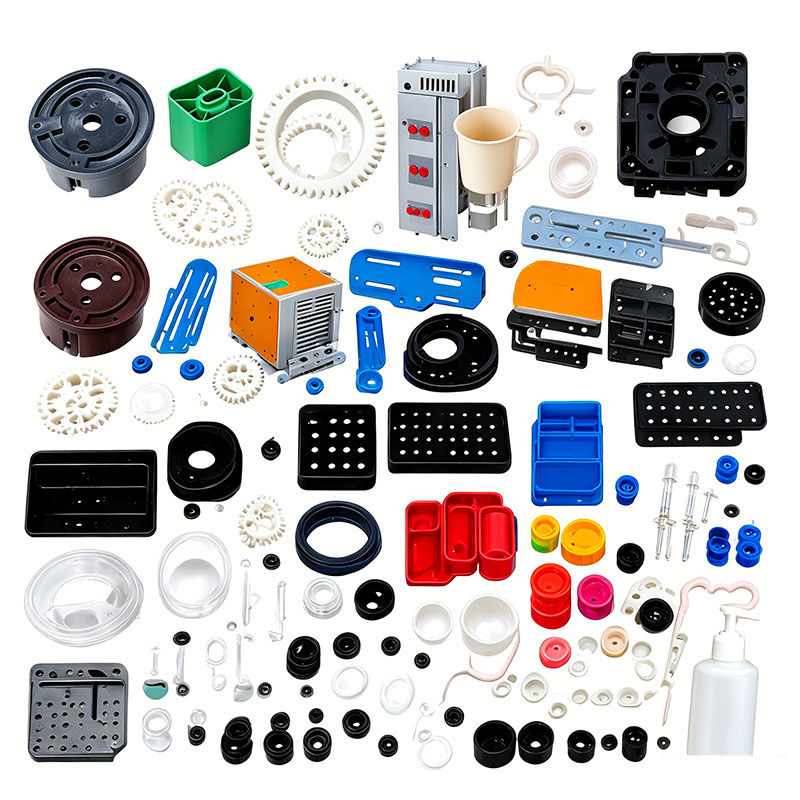
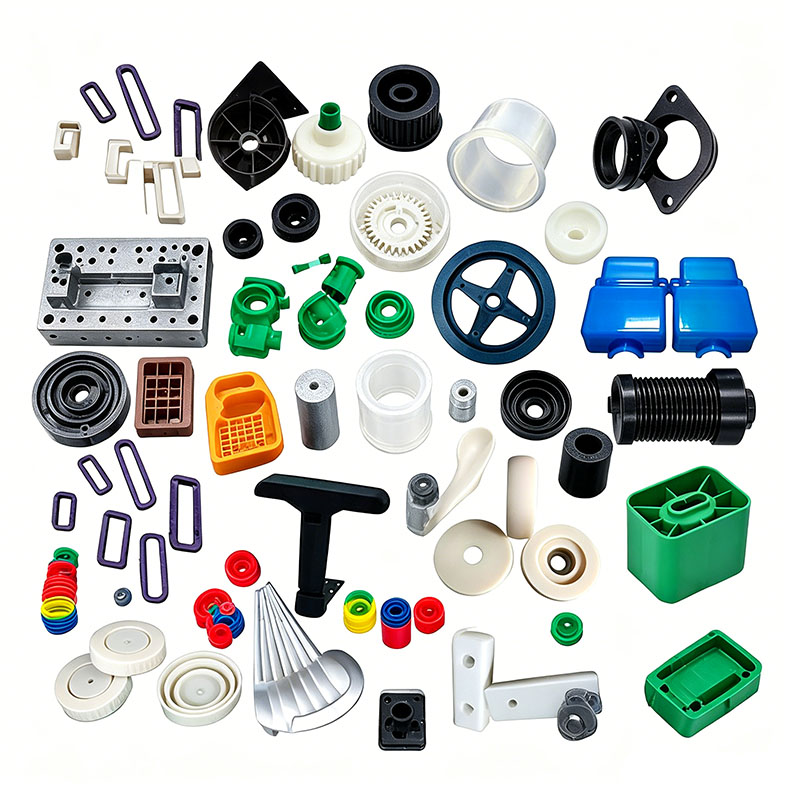
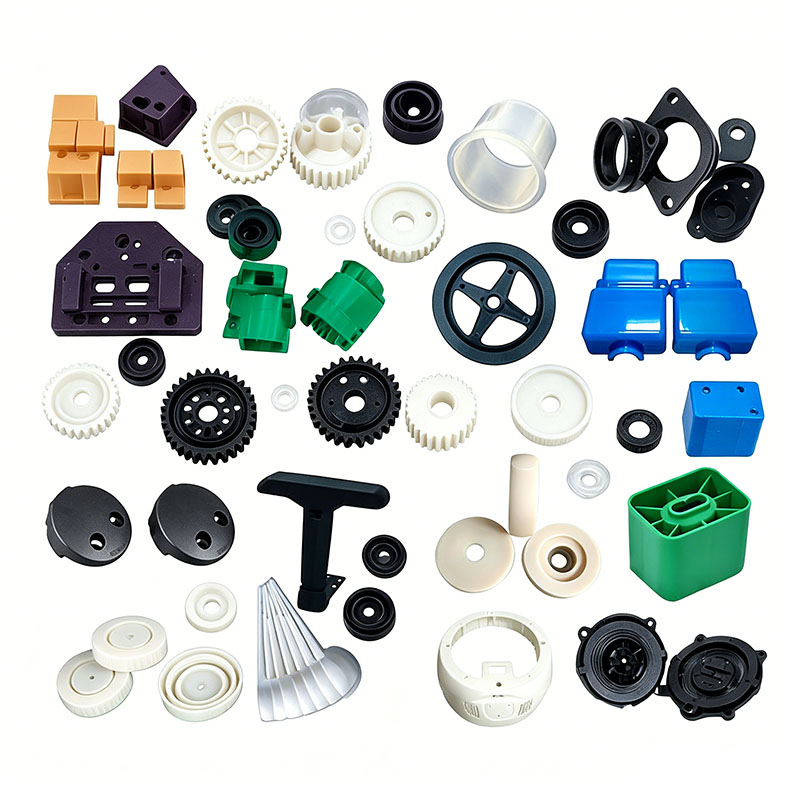
Moottoripyörän muoviosat – mukaan lukien kori, etusuojus, sivupaneelit, takakoppa, lokasuojat, instrumenttikotelo, jalkatilan suojukset, akkukotelo, kypärän suojuksen kiinnikkeet ja ohjaustangon suojukset – jakautuvat kahteen pääluokkaan: esteettinen kori ja kantavat rakenneosat. Näiden osien on kestettävä nopea tuulenvastus, ulkoaltistus (aurinko ja sade), ajoneuvon tärinä, kiviiskut ja äärimmäiset lämpötilan vaihtelut pitkällä aikavälillä. Tiettyjen kantavien osien on myös täytettävä erityiset iskunkestävyyden, öljyn korroosionkestävyyden ja UV-ikääntymisen kestävyyden vaatimukset; näin ollen yleiset ruiskupuristusvalvontastandardit ovat huomattavasti korkeammat kuin sähköskootterien muovien standardit. Täydellinen muovausprosessi koostuu viidestä avainvaiheesta: raaka-aineen esikäsittely, muotin kokoonpano ja virheenkorjaus, ruiskuvalujakso, jälkikäsittely/muovaus ja monivaiheinen luotettavuustarkastus.
I. Raaka-aineiden varastointi ja esikäsittely
Yleisiä materiaaleja esillä oleviin moottoripyörien koriin kuuluvat ASA ja säänkestävät ABS+PC-seokset; akkukotelot ja kantavat jalkatilarakenteet käyttävät modifioitua PP:tä tai PA6:ta, joka on vahvistettu 30 % lasikuidulla; ja läpinäkyvät instrumentin kannet käyttävät iskunkestävää PC:tä. Kaikkiin saapuviin raaka-aineisiin on liitettävä testiraportit, joissa varmistetaan RoHS-vaatimustenmukaisuus, säänkestävyys ja kemiallinen korroosionkestävyys. Esteettiset osat valmistetaan yksinomaan neitsythartsista, ja niiden enimmäishionta (sprue/runner) -pitoisuus on 10 %; uudelleenhiotun materiaalin käyttö on ehdottomasti kielletty kantavissa osissa – kuten rungon liittimissä ja rakennetuissa – iskunkestävyyden heikkenemisen estämiseksi.
Värjäykseen käytetään säänkestäviä masterbatseja yhdessä UV-suojattujen lisäaineiden ja vähäliikkuvien, öljyä kestävien muotinirrotusaineiden kanssa. Seosta sekoitetaan pystysekoittimessa alhaisella nopeudella 8–12 minuuttia pyörimisnopeutta tarkasti säädettäessä, jotta kitkalämpö ei aiheuta pigmentin agglomeroitumista tai polymeerin hajoamista. Lasikuituvahvistettu nylonia sekoitetaan erikseen kuitujen rikkoutumisen minimoimiseksi, mikä muuten heikentäisi tuotteen jäykkyyttä.
Kuivaus ja kosteudenpoisto ovat kriittisiä prosesseja pintavikojen hallinnassa: ASA- ja ABS+PC-korin osia kuumailmakuivataan 85°C:ssa 4 tunnin ajan, kun taas läpinäkyviä PC-osia kuivataan 110°C:ssa 6 tuntia kosteudenpoistokuivaimella, jolloin kosteuspitoisuus pysyy alle 0,02 %. Riittämätön kuivuminen voi aiheuttaa vikoja, kuten hopeajuovia ja ilmakuplia, sekä laajamittaista maalin delaminaatiota (poppaamista) maalauksen jälkeen. PA6+GF30-nailon on erittäin hygroskooppista ja vaatii kosteudenpoistokuivauksen 110°C:ssa 4–5 tunnin ajan; Kuivumisen jälkeen raaka-aine on kuljetettava suljetussa järjestelmässä kosteuden takaisinimeytymisen estämiseksi. Modifioidulla PP:llä on erittäin alhainen veden imeytyminen; Kuivaus 60°C:ssa tunnin ajan kosteassa ympäristössä pintakosteuden poistamiseksi riittää. Suuret tehtaat käyttävät keskitettyjä materiaalinsyöttöjärjestelmiä eristämään raaka-aineet täysin pöly- ja öljykontaminaatiosta.
II. Suurten runkopaneelimuottien asennus ja esilämmitys/käyttöönotto
Moottoripyörien suojukset ja takakopat ovat suuripintaisia, ohutseinäisiä muoviosia, jotka valmistetaan tyypillisesti suurilla yksionteloisilla muotteilla, joissa on kohdennettu muottiteräsvahvistus, jäähdytys-, tuuletus- ja poistojärjestelmät. Näkyvien pintojen onteloissa käytetään S136-peiliviimeistelyä ruostumatonta terästä, joka on kiillotettu niin, ettei siinä ole kuoppia tai naarmuja maalaus- ja pinnoitusvaatimusten mukaisesti; Lasikuituvahvisteisen nailonin rakennemuoteissa on nitridoidut ontelot, jotka kestävät pitkäaikaista eroosiota ja kovien lasikuitujen aiheuttamaa kulumista, mikä pidentää muotin käyttöikää.
Seinänpaksuuden epätasaisen jakautumisen korjaamiseksi spiraaliset jäähdytysytimet asennetaan paksuseinäisiin ripoihin ja kiinnitysulokkeisiin, kun taas pääkuoren rungossa käytetään yhdenmukaisia jäähdytyskanavia jäähdytysnopeuksien tasapainottamiseksi ja kutistumisen ja vääntymisen vähentämiseksi suuripintaisissa koteloissa. Jatkuvat, hienot tuuletusraot (0,015 mm syvyydet) on koneistettu leikkauslinjoihin, kulmiin ja hitsauslinjojen kohtiin poistamaan nopeasti jäänyt ilma suuren täytön aikana, mikä estää reunojen paahtamisen tai mustumisen. Pitkät, ohuet komponentit, kuten lokasuojat ja sivupaneelit, on varustettu useilla tasapainotetuilla ejektorin tapeilla ja lohkoilla, jotka estävät epätasaisten ulostyöntövoimien aiheuttaman taipumisen, jännityksen vaalenemisen tai halkeilun.
Muotti nostetaan suuren vetoisuuden (650T–1200T) ruiskuvalukoneeseen ylänosturilla ja kiristyslevyt kiristetään tasaisesti levyn muodonmuutoksen ja välähdyksen estämiseksi korkeapaineruiskutuksen aikana. Jäähdytysveden ja muotin lämpötilan säätölinjat yhdistetään, minkä jälkeen suoritetaan painetesti vuotojen tarkistamiseksi ja 30 minuutin muotin esilämmitysvaihe. Muotin lämpötila pidetään 55–65 °C:ssa ASA:n kosmeettisille osille, 80–90 °C:ssa PC-osille ja yli 80 °C:ssa lasikuituvahvisteisille nailonosille. Matalapainemuottisuoja on esiasetettu; muotti avautuu automaattisesti, jos irtopinnalla havaitaan jäännöskiskoja tai vieraita esineitä, mikä estää suurten muottien puristusvoiman aiheuttaman ontelon vaurioitumisen.
III. Vakio ruiskupuristussykliprosessi
Täydellinen muovausjakso sisältää kuusi vaihetta: muotin kiinnitys, vaiheittainen ruiskutus, kaksivaiheinen pitopaine, vakiolämpötilajäähdytys, muotin avaaminen ja irrotus sekä automaattinen osien poisto robottivarrella. Prosessin ydin keskittyy alhaisen leikkausvoiman täyttöön sisäisen jännityksen minimoimiseksi ja ulkoisen halkeamisenkestävyyden parantamiseksi.
Muotin kiinnitys sisältää nelivaiheisen nopeudensäädön: hidas sulkeminen, nopea eteneminen, matalapainesuojaus ja korkeapainelukitus. Laaja-alaiset runkopaneelit synnyttävät merkittäviä muotin avausvoimia ruiskutuksen aikana; korkeapainekiinnitys varmistaa tiukan istuvuuden jakopinnassa, mikä estää jatkuvan välähdyksen.
Tynnyriin sovelletaan tarkkaa vyöhykelämpötilan säätöä: 170–200 °C ASA-koteloille, 190–260 °C ABS+PC:lle ja 230–260 °C PA6+GF30-nylonille. Lämpötilarajojen tiukka noudattaminen vaaditaan; liiallinen lämpö aiheuttaa materiaalin hajoamista (keltaisuutta), heikentää sitkeyttä ja heikentää öljynkestävyyttä. Ruiskutuksessa käytetään monivaiheista muuttuvanopeuksista täyttöä: ohutseinämäisille asuinalueille käytetään keskisuuria tai suuria nopeuksia estämään ennenaikainen sulatteen jäähtyminen, mikä voi johtaa materiaalipulaan tai lyhyisiin laukauksiin; hidasta ruiskutusta käytetään pylväiden ja paksuseinäisten alustojen kiinnittämiseen molekyylien leikkausjännityksen vähentämiseksi, mikä minimoi halkeiluongelmat myöhemmän maalauksen tai lämpösyklin aikana. Ruiskutuspaine vaihtelee välillä 90 - 130 bar; liiallinen paine aiheuttaa voimakasta välähdystä ja sisäisen jännityksen nousua, kun taas riittämätön paine johtaa näkyviin hitsauslinjoihin ja merkittävästi heikentyneeseen iskunkestävyyteen.
Kun onkalo on täytetty, prosessi siirtyy kaksivaiheiseen pitopaineeseen kompensoimaan muovista kutistumista jäähdytyksen aikana. Pitoajat ovat 15–22 sekuntia paksuseinäisillä akkukoteloilla ja 6–10 sekuntia ohutseinämäisillä paneeleilla, mikä eliminoi pinnan uppoamisjäljet. Pitovaiheen aikana ruuvi valmistaa samanaikaisesti materiaalia seuraavaa sykliä varten, mikä lyhentää muovauksen kokonaisaikaa.
Jäähdytysaika noudattaa ohjetta 3–5 sekuntia 1 mm seinämän paksuutta kohden; tavalliset 2 mm:n paneelit vaativat noin 10 sekunnin jäähdytyksen. Jäähdytysveden jatkuva kierto poistaa lämpöä ja stabiloi muotin lämpötilaa, mikä estää vääristymiä tai kokoonpanovirheitä, jotka johtuvat kotelon toisella puolella olevasta epätasaisesta jäähdytyksestä. Jäähtymisen jälkeen muotti avautuu kolmivaiheisella hidastusprosessilla ja irrotusmekanismi vapauttaa kevyesti muoviosan. Servo-ohjattu robottivarsi tarttuu koteloon ja leikkaa portin jätteet automaattisesti, ja valmis tuote siirretään kokoonpanolinjalle; Manuaalinen kosketus näkyvien pintojen kanssa on ehdottomasti kielletty koko prosessin ajan, jotta sormenjäljet tai öljyt eivät vaarantaisi maalin tarttuvuutta.
IV. Muovauksen jälkeinen käsittely, hehkutus ja pinnan viimeistely
Juuri puretuissa osissa on usein porttijälkiä ja jakoviivan purseet, kun taas hoikat lokasuojat ovat alttiita lievälle vääntymiselle, mikä edellyttää standardoituja jälkikäsittelymenettelyjä.
Porttien ja jäysteen trimmaus: Hydraulisia leikkureita käytetään suurten kylmäkanavien porttien sujuvaan poistamiseen, kun taas pienet ulkonemat kuumakanavaporteista hiotaan tarkasti käsin. Pneumaattisia hienohiontapäitä ja hienoa hiekkapaperia käytetään jakoviivojen ja kulmien kevyeen kiillotukseen mikrosalaman poistamiseksi; sen jälkeen kun pöly on puhallettu pois, kotelon pinta on sileä ja ilman teräviä reunoja. Timanttihiomapäitä käytetään purseiden poistamiseen erittäin kovista lasikuituvahvisteisista nailonkiinnikkeistä.
Hehkutus jännityksen lievittämiseksi: Kaikki maalausta tai pinnoitusta vaativat osat on hehkutettava. ASA- ja ABS-koteloita paistetaan tasaisessa 60 °C:ssa 2 tuntia, kun taas ABS+PC-seososia paistetaan 70 °C:ssa 3 tuntia. Hidas, luonnollinen jäähdytys varmistaa sisäisten muovausjännitysten täydellisen eliminoinnin ja estää korkean lämpötilan paistamisen tai ulkolämpötilan vaihteluiden aiheuttamat halkeamat.
Lämpömuodon korjaus: Vääntyneet lokasuojat ja sivusuojat on kiinnitetty metallikiinnikkeisiin matalan lämpötilan muotoilua varten; ne vapautetaan jäähdytyksen jälkeen vääntymisen korjaamiseksi ja tasaisten asennusrakojen varmistamiseksi ajoneuvossa.
Pinnan esikäsittely: Maalaukseen tarkoitetut osat läpikäyvät sähköstaattisen pölynpoiston ja rasvanpoiston homeen irrotusaineiden ja pintapölyn poistamiseksi, mikä parantaa maalin tarttuvuutta. Läpinäkyvät PC-instrumenttien suojukset saavat UV-kovettuvan käsittelyn, joka parantaa kulumiskestävyyttä ja suojaa kivenmurtumiselta. Pienet toiminnalliset osat vaativat vain jäysteen poiston ennen laaduntarkastukseen siirtymistä.
V. Monivaiheinen laaduntarkastus ja valmiiden tuotteiden varastointi
Koska moottoripyörän muoviosat ovat kriittisiä sekä estetiikan että turvallisuuden kannalta, käytössä on kolmiportainen tarkastusjärjestelmä: ensimmäinen tuotetarkastus, partiotarkastukset 30 minuutin välein ja valmiiden tuotteiden kattava tarkastus. Muotin muutosten, materiaalien vaihtojen tai prosessisäätöjen jälkeen ensimmäiset kymmenen muovattua osaa on nimetty "ensimmäisen tuotteen" näytteiksi; Laaduntarkastajat mittaavat asennusreiät ja napsautusmitat ja suorittavat silmämääräisiä vikoja, kuten hopeajuovia, ilmakuplia, palamisjälkiä, uppoamisjälkiä ja hitsauslinjoja, mittasatuilla. Näyteosille tehdään 1,8 metrin pudotusiskutesti, ja massatuotanto etenee vain, jos koteloissa ei ole halkeamia tai särkymistä.
Massatuotannon aikana prosessin sisäiset tarkastukset keskittyvät kotelon vääntymisen, välähdyksen ja väripoikkeamien seurantaan; kriittiset kokoonpanon mitat mitataan uudelleen kahden tunnin välein prosessin vakauden seuraamiseksi. Lasikuituvahvisteisten rakenneosien tarkastukset kohdistuvat erityisesti vioihin, kuten paljaisiin kuituihin ja sisäisiin halkeamiin. Valmiille tuotteille tehdään tuntotarkastus kaikista reunoista ja kulmista, jotta varmistetaan terävien purseiden puuttuminen; näytteet altistetaan UV-sään, öljyimmersion ja korkean/matalan lämpötilan pyöräilytesteille vaativien ulkoiluolosuhteiden simuloimiseksi. Vialliset muoviosat eristetään ja hiotaan erikseen; niiden uudelleenkäsittely tai sekoittaminen vaatimustenmukaisiin tuotteisiin on ehdottomasti kielletty.
Vaatimustenmukaiset runkopaneelit kääritään yksittäin EPE-vaahtoon ja varastoidaan suljetuissa, valonpitävissä laatikoissa estämään ASA- ja ABS-materiaalien ennenaikainen kellastuminen tai hajoaminen pitkäaikaisen valoaltistuksen aiheuttamana. Samalla ylläpidetään kirjaa raaka-aineeristä, muovauskoneista ja prosessiparametreista kattavan tuotannon jäljitettävyyslokin luomiseksi.
Olemme moottoripyörän muoviosien muottivalmistaja, joka tarjoaa korkealaatuista moottoripyörän muoviosien muovauksen valmistusta. Niin kauan kuin haluat muokata/kehittää moottoripyörän muoviosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

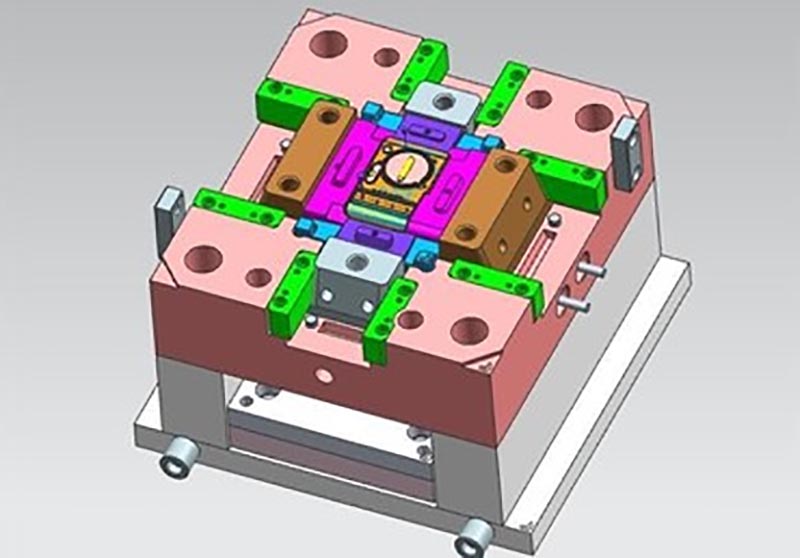
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Moottoripyörän muoviosien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.