Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


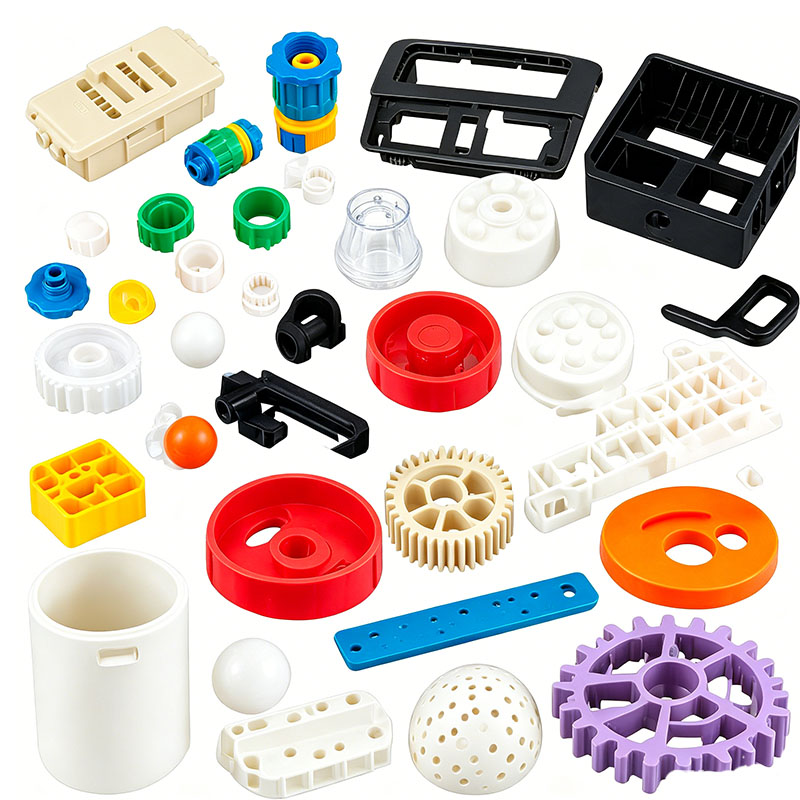
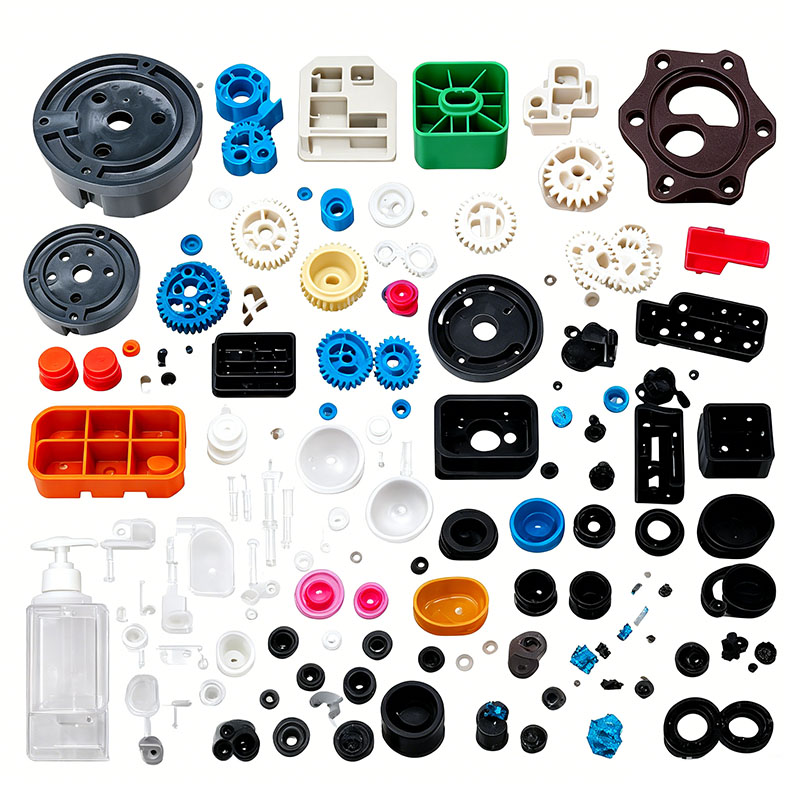
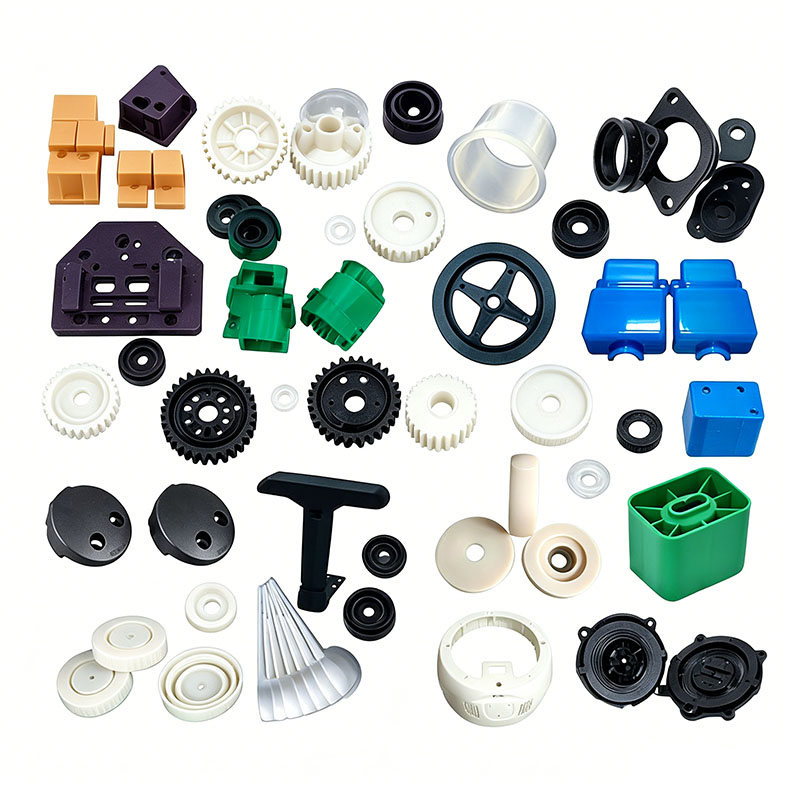
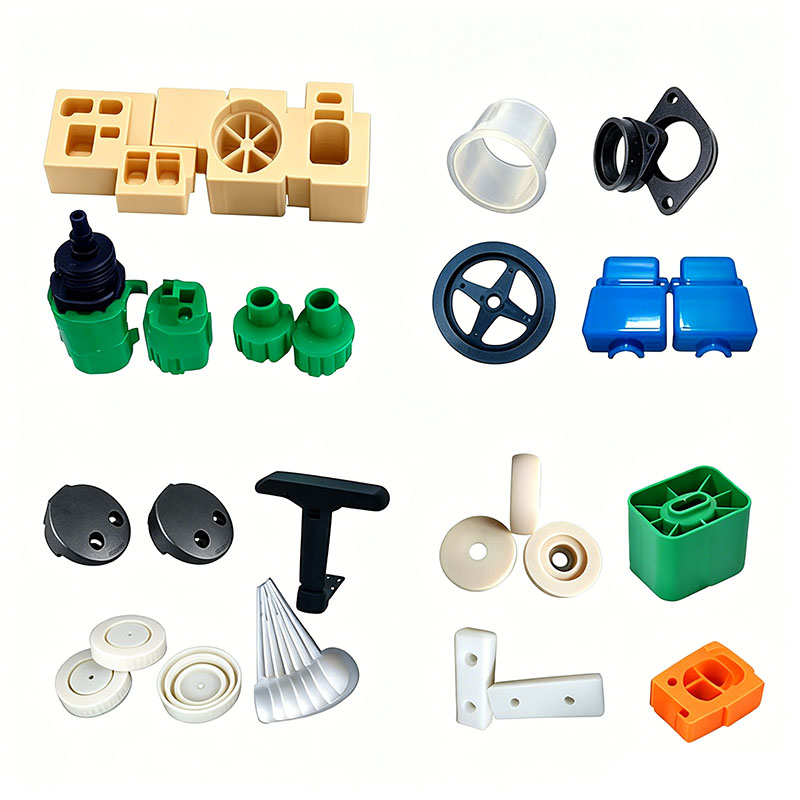
Muovi ABS PP PC PA6 osien valu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi räätälöidä muovisten ABS PP PC PA6 -osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten ABS PP PC PA6 -osien muovauspalveluita, ja olemme ammattimainen muovisten ABS PP PC PA6 -osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten ABS PP PC PA6 -osien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on muovisten ABS PP PC PA6 -osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaille korkealaatuisia räätälöityjä muovisia ABS PP PC PA6 -osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisille ABS PP PC PA6 -osien muovaustuotteille voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
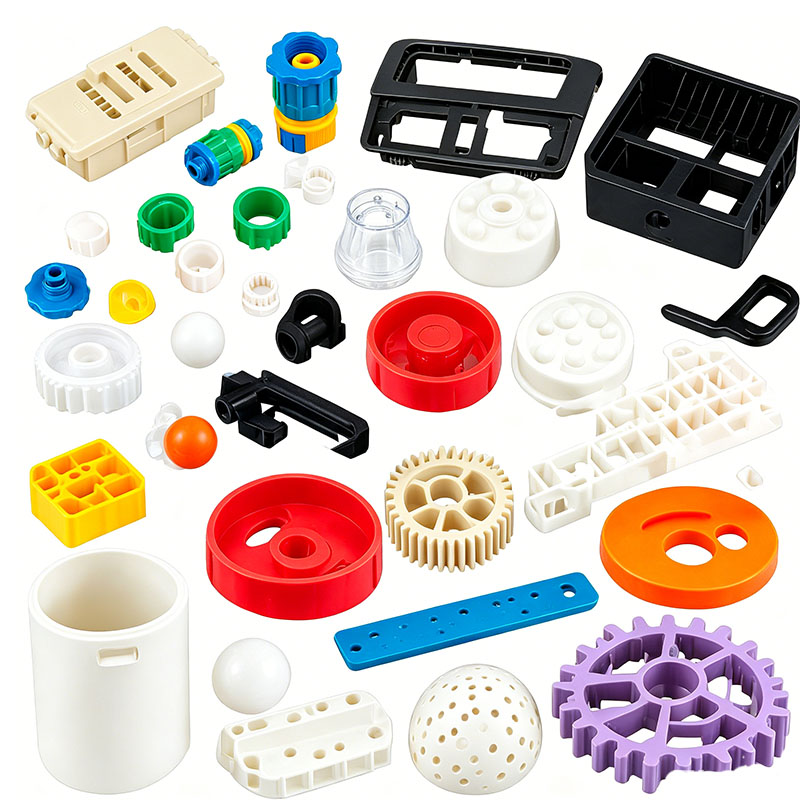
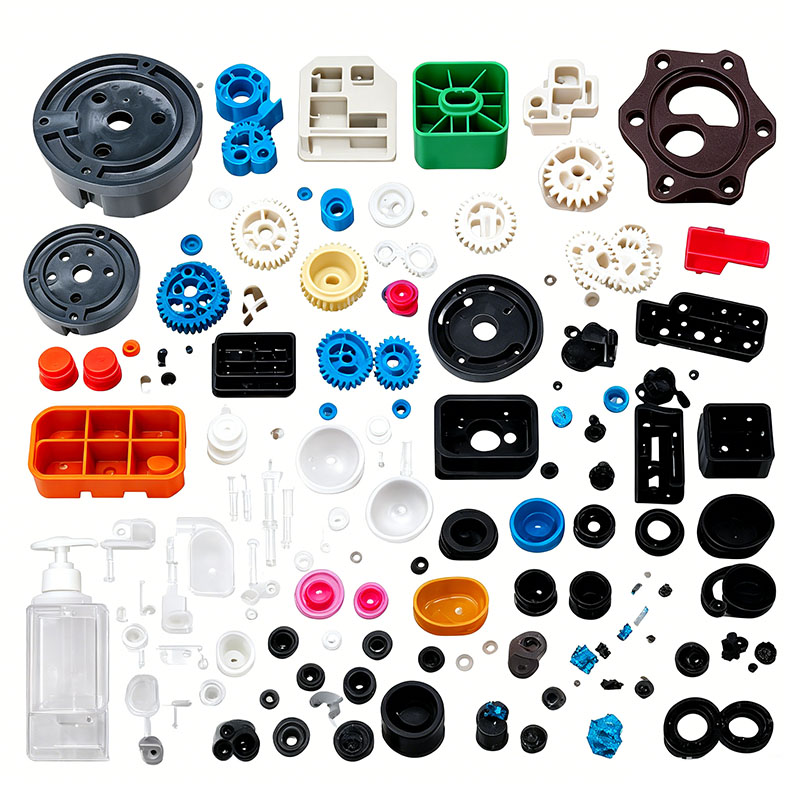
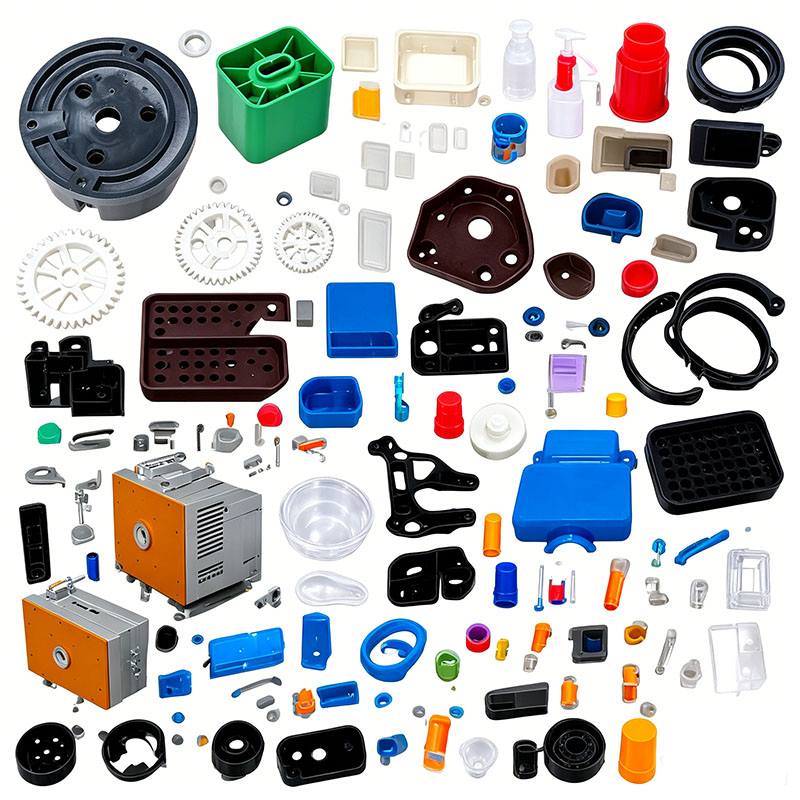
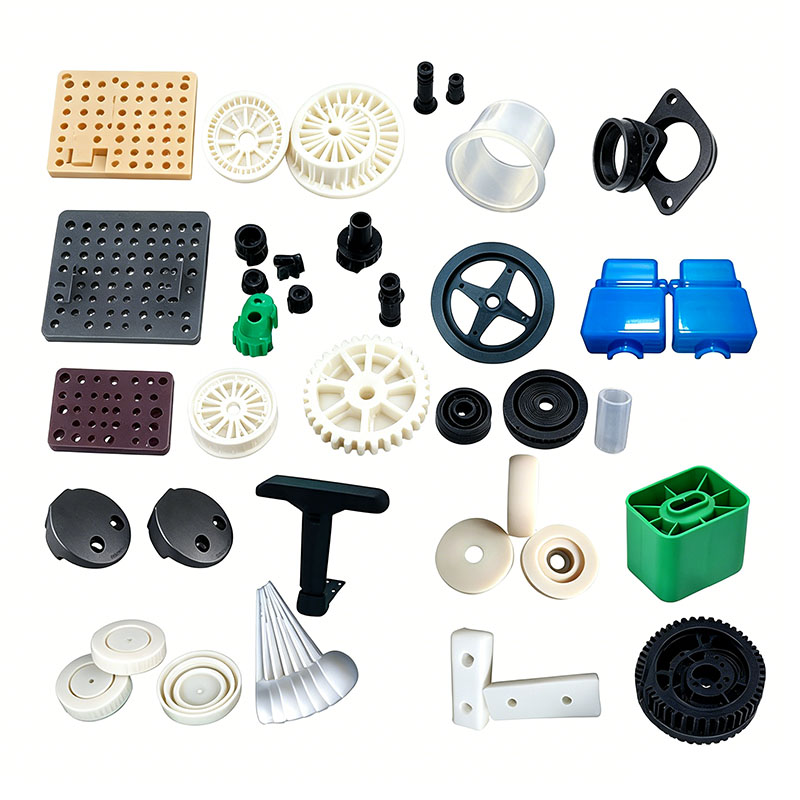
Sähköskootterin muoviosissa käytetään tyypillisesti neljää pääpohjamateriaalia: ABS, PP, PC ja PA6. Nämä materiaalit eroavat merkittävästi molekyylirakenteen, veden imeytymisen, juoksevuuden ja lämpöstabiilisuuden suhteen; näin ollen niiden muovauslämpötilat, kuivausolosuhteet, muottiparametrit ja vikojen lieventämisstrategiat vaihtelevat suuresti. Standardoidun prosessin soveltaminen näissä materiaaleissa johtaa usein virheisiin, kuten hopeajuoviin, uppoamisjälkiin, halkeilemiseen, hauraaseen vaurioitumiseen ja muodonmuutokseen. Seuraavassa osiossa esitellään tärkeimmät muovauskohdat kullekin materiaalille, ja ne sisältävät käytännön tuotantostandardit komponenteille, kuten skootterin koteloille, akkukoteloille, instrumenttien suojuksille ja taitettaville kannattimille.
I. ABS Molding Essentials (instrumenttien kotelot, rungon suojukset, ohjaustangon kotelot)
ABS on akryylinitriilin, butadieenin ja styreenin kopolymeeri. Se tarjoaa hyvän sitkeyden, korkean pintakiillon ja helppouden maalata tai galvanoida, ja se on luokiteltu yleiskäyttöiseksi tekniseksi muoviksi, jolla on alhainen veden imeytyminen. Keskeisiä ohjausparametreja ovat kuivaus, muotin lämpötila ja sisäinen jännityksen hallinta.
Kuivausvaatimukset: Veden absorptionopeus huoneenlämpötilassa on noin 0,2 %; Jos materiaalia ei kuivata kunnolla, seurauksena voi olla hopeajuovia ja kuplia. Tavallinen kuivaus sisältää materiaalin pitämisen 80 °C:ssa 3–4 tuntia kosteuspitoisuuden pitämiseksi alle 0,04 %; tätä kestoa tulisi pidentää 5 tuntiin kostealla säällä. Syvä kosteudenpoisto ei ole tarpeen; tavallinen suppilokuivain riittää.
Tynnyrin lämpötila: Syöttöalue 160–170 °C; keskivyöhyke 180–190 °C; suutin 195-205°C. Liialliset lämpötilat saavat butadieenikomponentin hajoamaan, mikä johtaa kellastumiseen ja haurastumiseen; päinvastoin, liian alhaiset lämpötilat johtavat huonoon juoksevuuteen, mikä johtaa hitsauslinjoihin ja lyhyisiin osuuksiin.
Muotin lämpötila: kohtalainen 50–65 °C. Alhaiset muotin lämpötilat aiheuttavat suuren sisäisen jännityksen aiheuttaen halkeilua leivontaprosessin aikana maalauksen tai galvanoinnin jälkeen; korkeat muotin lämpötilat pidentävät jäähdytysjaksoa ja tekevät ohutseinäisistä osista alttiita vääntymiselle.
Prosessin paine ja nopeus: Ruiskutuspaine vaihtelee välillä 80 - 110 bar. Ohutseinäisissä kosmeettisissa osissa käytetään vaiheittaista nopeaa täyttöä hitsauslinjojen minimoimiseksi. Pitopaine kohdistetaan kahdessa vaiheessa – 70 baaria ja sen jälkeen 90 baaria – pinnan uppoamisjälkien estämiseksi. Yleiset viat ja vastatoimenpiteet: Matala hitsauslinjan lujuus voidaan korjata nostamalla muotin lämpötilaa ja parantamalla tuuletusta; halkeilu ruiskutuksen jälkeen vaatii hehkutusvaiheen (60 °C 2 tuntia); pintavirtausjäljet (vesijäljet) johtuvat tyypillisesti raaka-aineen riittämättömästä kuivumisesta.
Uudelleenjauhetut tiedot: Lisättyjen siipien/juoksujen osuus ei saa ylittää 15 %; sitkeys laskee merkittävästi toistuvan kierrätyksen yhteydessä, joten tämän suhteen ylittäminen on kielletty osissa, joissa ulkonäkö on kriittinen.
II. PP Molding Essentials (akkukotelot, lokasuojat, suojapaneelit, pidikkeet)
Polypropeeni (PP) on puolikiteinen muovi, jolle on tunnusomaista alhainen tiheys, iskunkestävyys, hapon/alkalin kestävyys, alhaiset kustannukset ja erinomainen juoksevuus; Sillä on kuitenkin suuri kutistuvuus, sitä on vaikea liittää ja sen sitkeys on kohtalainen alhaisissa lämpötiloissa. Tärkeimmät muottiohjaimet keskittyvät kutistuman muodonmuutoksen hallintaan ja tuuletukseen.
Kuivausvaatimukset: Veden imeytyminen on alle 0,01%, joten kuivaus on tarpeetonta standardituotannossa; jos säilytetään kosteassa ympäristössä pitkään, kuivaa 60°C:ssa 1 tunnin ajan pintakosteuden poistamiseksi.
Tynnyrin lämpötila: 190–230 °C; suuttimen lämpötila: 210–230°C. PP:llä on alhainen sulamispiste; korkeat lämpötilat aiheuttavat hajoamista, mikä johtaa hajuihin ja hopeajuoviin, kun taas riittämättömät lämpötilat johtavat epätäydelliseen kiteytymiseen, mattapintaan ja heikentyneeseen sitkeyteen.
Muotin lämpötila: 30-50°C. Korkeammat muotin lämpötilat lisäävät kiteisyyttä ja tuotteen jäykkyyttä, mutta lisäävät myös kutistumista; ohutseinäisille osille käytetään alhaisia muottilämpötiloja vääntymisen minimoimiseksi.
Tärkeimmät muovausominaisuudet: PP-muovauksen kutistuminen vaihtelee välillä 1,5-2,5%, joten muotin suunnittelussa on otettava huomioon tämä kutistumisvara. Täyttönopeuden tulee olla keski-korkea; erinomaisen sulan juoksevuuden ansiosta leimahtaa helposti, joten puristusvoima on sovitettava tuotteen projisoituun pinta-alaan. Pitoaika kasvaa seinämän paksuuden myötä; paksuseinäiset paristolokerot vaativat 15–20 sekunnin pitoajan kiteytymisen aiheuttaman kutistumisen ehkäisemiseksi.
Vianhallinta: Tuotteen vääntyminen johtuu ensisijaisesti epätasaisesta jäähdytyksestä; lisää jäähdytyskanavia muotin ontelon ympärille. Huono liimaus tai silkkipainokiinnitys tulee korjata muovauksen jälkeisellä liekillä tai koronakäsittelyllä. Jos ohutseinämäiset osat ovat joutuneet kaasuun tai palavat, laajenna jakolinjan tuuletuskanavia. Mukautukset modifioidulle PP:lle: Karkaistun PP:n ja säänkestävän PP:n prosessiparametrit pysyvät ennallaan, ja vain masterbatch-suhdetta säädetään; lasikuituvahvisteiselle PP:lle muotin lämpötila on nostettava 60°C:een kuitujen tarttumisen parantamiseksi.
III. PC Molding Essentials (läpinäkyvät instrumentin kannet, lujat koristeosat)
Polykarbonaatti (PC) tarjoaa korkean läpinäkyvyyden, iskunkestävyyden ja lämmönkestävyyden, mutta se on erittäin hygroskooppinen, sillä on korkea sulaviskositeetti ja se on erittäin herkkä kosteudelle. Muotoilun avaimet ovat perusteellinen kosteudenpoistokuivaus ja korkeapaineinen, hidas täyttö.
Pakolliset kuivausstandardit: Veden imeytyminen huoneenlämpötilassa voi olla 0,3 %; Ruiskupuristus kosteuden kanssa johtaa laajoihin hopeajuoviin, kupliin ja tuotteen haurauteen/säröilyyn. Kuivausrumpua tulee käyttää 110–120°C:ssa 4–6 tunnin ajan pitäen kosteuspitoisuuden tiukasti alle 0,02 %; jos kone on käyttämättömänä yli tunnin, materiaali on kuivattava uudelleen.
Tynnyrin lämpötila: 260–300 °C; suutin: 280-300°C. PC:llä on korkea viskositeetti; alhaiset lämpötilat estävät onteloiden täyttymisen kokonaan, kun taas yli 320 °C lämpötilat aiheuttavat molekyyliketjun katkeamista, mikä vähentää läpinäkyvyyttä ja aiheuttaa jyrkän iskulujuuden laskun. Tyhjennä tynnyri PP:llä ennen sammutusta estääksesi hiiltymisen ja hiilen kertymisen korkeassa lämpötilassa.
Muotin lämpötila: Korkea muotin lämpötila 80-100°C. Korkeat lämpötilat vähentävät sisäistä leikkausjännitystä ja estävät jännitysjäljet läpinäkyviin osiin; liian alhaiset lämpötilat aiheuttavat sisäisen jännityksen keskittymisen, jolloin osat ovat alttiita halkeilemaan kokoonpanokuormituksessa.
Ruiskutusprosessi: Korkeapaineinen, hidas täyttö (ruiskutuspaine 100–140 bar) suuren leikkauksen aiheuttaman sisäisen jännityksen välttämiseksi; kohtalainen pitopaine, jonka kestoa pidennetään seinämän paksuuden perusteella; liiallinen pitopaine on ehdottomasti kielletty läpinäkyville osille jännitysvalkaisun estämiseksi.
Jälkikäsittely: Jos läpinäkyvät PC-osat vaativat kokoamista tai liimaamista, hehkuta niitä 70–80 °C:ssa 2–3 tunnin ajan muovauksen jälkeen sisäisen jännityksen vähentämiseksi; kiillota muotti peilipintaiseksi varmistaaksesi korkea valonläpäisy ilman sameutta tai sameutta. IV. PA6-muovausavainpisteet (taitettavat salvat, tukikannattimet, kantavat rakenneosat)
Nylon 6 (PA6) sisältää korkean kiteisyyden, kulutuskestävyyden ja korkean mekaanisen lujuuden, mikä tekee siitä ihanteellisen materiaalin kantaviin skootterikomponentteihin. Sen ensisijainen haittapuoli on korkea veden imeytyminen; Vaikka muovauksen jälkeinen kosteudenotto itse asiassa lisää sitkeyttä, käsittelyssä on keskityttävä perusteelliseen kosteudenpoistoon, korkeisiin muotin lämpötiloihin ja tarkkaan lämpötilan hallintaan.
Kuivausvaatimukset: Kuivaamaton PA6 voi sisältää jopa 3 % kosteutta, mikä johtaa liiallisiin kupliin ruiskutuksen aikana ja hauraita hitsauslinjoja, jotka katkeavat helposti. Käytä kuivausrumpua vakiolämpötilassa 105–115 °C 4 tunnin ajan, jotta kosteuspitoisuus on ≤0,02 %; lasikuituvahvisteiselle PA6:lle (PA6-GF30), pidennä kuivumisaika 5 tuntiin. Kuivumisen jälkeen säilytä materiaali suljetussa suppilossa ilman altistumisen estämiseksi; kuivaa uudelleen, jos kone on käyttämättömänä yli 30 minuuttia.
Tynnyrin lämpötila: 230–260 °C; Suutin: 240–260°C. Liian alhaiset lämpötilat johtavat huonoon sulavirtaan ja epätasaiseen lasikuitudispersioon; yli 270°C lämpötilat aiheuttavat nailonin hajoamista, jolloin syntyy ammoniakkikaasukuplia ja heikentää merkittävästi osien lujuutta.
Muotin lämpötila: Korkea muotin lämpötila 70–90 °C. Korkeat muotin lämpötilat lisäävät kiteisyyttä ja lasikuitujakauman tasaisuutta, mikä parantaa merkittävästi kannakkeiden ja salpojen kulumis- ja väsymiskestävyyttä; matalan lämpötilan muovaus johtaa epätäydelliseen kiteytymiseen, mikä johtaa riittämättömään jäykkyyteen ja alttiin virumismuodonmuutokselle.
Muovausprosessi: kohtalainen juoksevuus; ruiskutuspaine 80–120 bar keskinopealla täytöllä. Lasikuituvahvisteiset materiaalit kuluttavat homeen onteloita, joten ontelot vaativat typpikäsittelyä. Vältä liiallista pitopainetta estääksesi sisäisiä jännityksiä, jotka voivat aiheuttaa muodonmuutoksia varastoinnin aikana; laske jäähdytysaika seinämän enimmäispaksuuden perusteella (esim. paksuseinäiset salvat > 4 mm vaativat > 20 sekuntia jäähdytystä).
Erikoisluonteinen hallinta: PA6 on kovaa ja hauras välittömästi muotin purkamisen jälkeen, mutta sitkeäksi imeytyessään luonnollisesti kosteuden yli 24 tunnin ajan huoneenlämpötilassa; jos nopeaa kokoamista tarvitaan, voidaan käyttää kiehuvaa vesikäsittelyä sitkeyden lisäämiseksi. Lasikuituvahvisteiset osat ovat alttiita "kuitujen kellumiseen" (pintakuitujen altistuminen); parantaa pinnan ulkonäköä nostamalla muotin lämpötilaa ja alentamalla ruiskutusnopeutta. V. Yhteenveto neljän materiaalin muovausominaisuuksien vertailusta
ABS asettaa etusijalle pinnan viimeistelyn ja alhaisen sisäisen jännityksen, joten se sopii koristeellisiin ulkoosiin; PP on helppo muovata, mutta sillä on suuri kutistuvuus, mikä tekee siitä ihanteellisen kevyisiin koteloihin; PC tarjoaa korkean läpinäkyvyyden ja iskunkestävyyden, mutta vaatii kuivumisen ja korkeiden muottilämpötilojen tiukan hallinnan; PA6 tarjoaa erinomaisen lujuuden ja kulutuskestävyyden, mutta vaatii perusteellisen kosteudenpoiston, joten sitä käytetään yleisesti kantavissa rakenneosissa. Varsinaisessa tuotannossa raaka-aineet on valittava osien toimivuuden perusteella ja erityisiä kuivaus-, muotin lämpötila- ja ruiskutusparametreja on noudatettava tarkasti. Lisäksi hehkutusta, tuuletusta ja uudelleenhiontaa koskevat säädöt ovat välttämättömiä erävirheiden – kuten halkeilun, hopeajuovien, nielujälkien ja vääntymisen – minimoimiseksi niiden lähteellä, mikä varmistaa sähköskootterin muoviosien tasaisen laadun.
Olemme muovisten ABS PP PC PA6 -osien muottivalmistaja, joka tarjoaa korkealaatuista muovisten ABS PP PC PA6 -osien valmistusta. Niin kauan kuin haluat muokata / kehittää muovisten ABS PP PC PA6 -osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

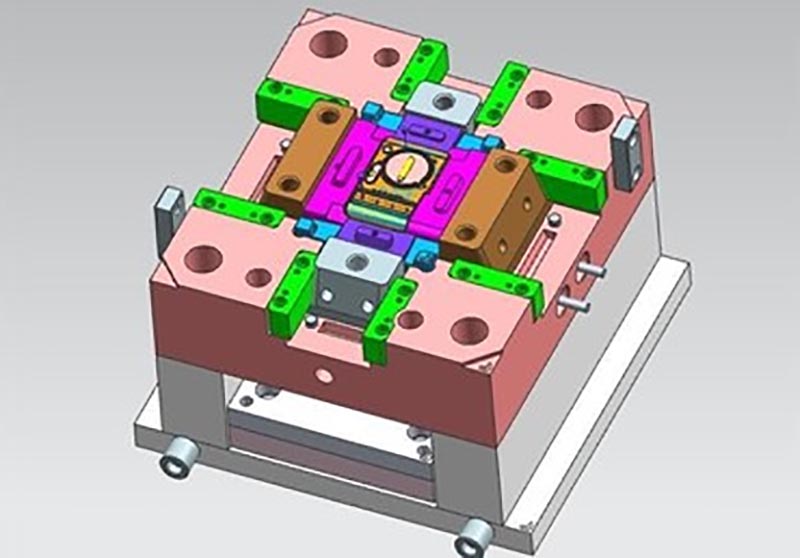
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovinen ABS PP PC PA6 osien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.