Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


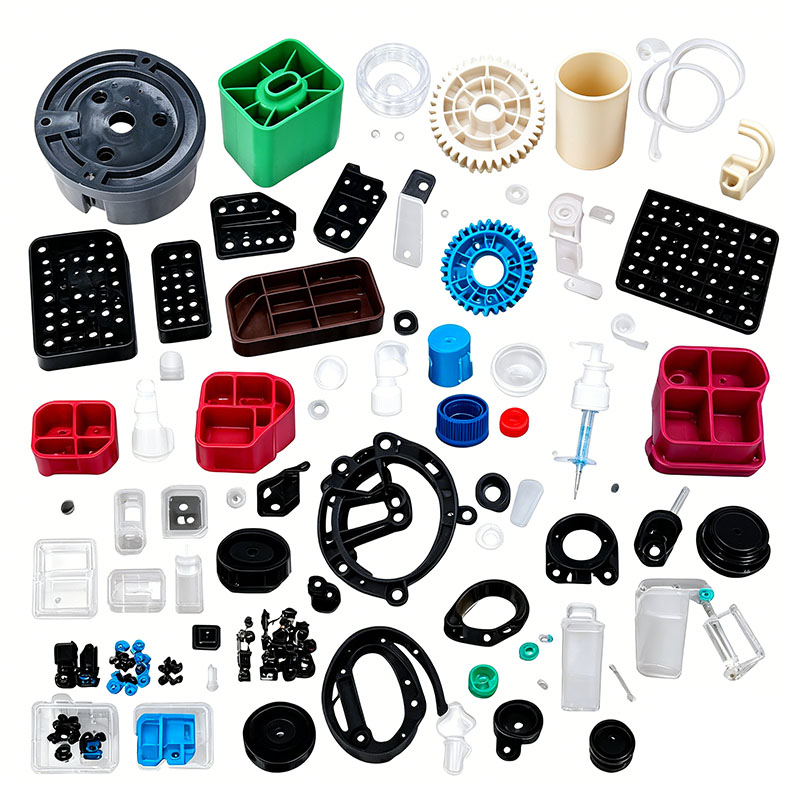
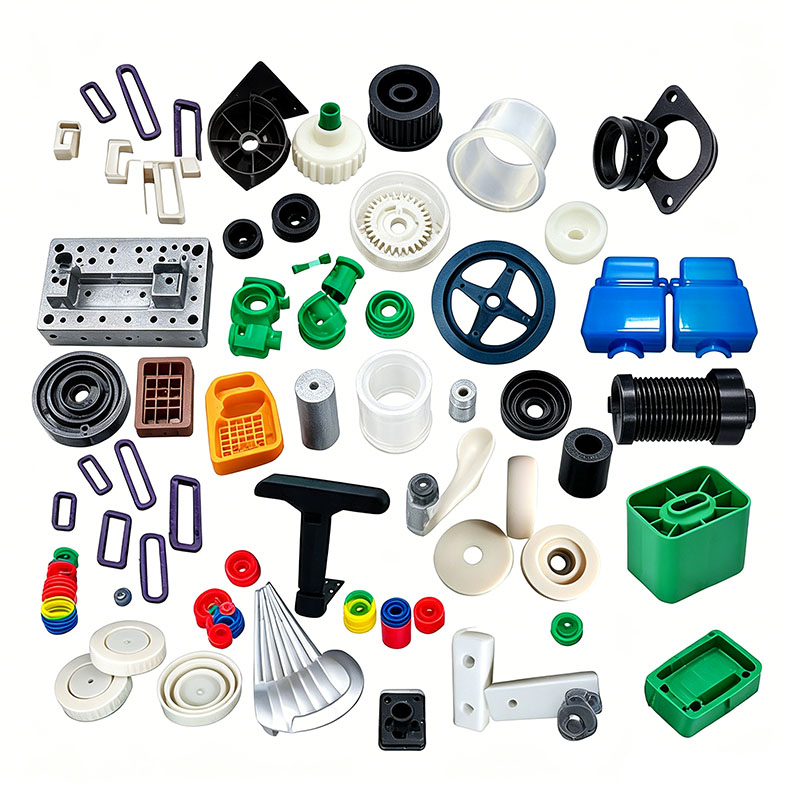
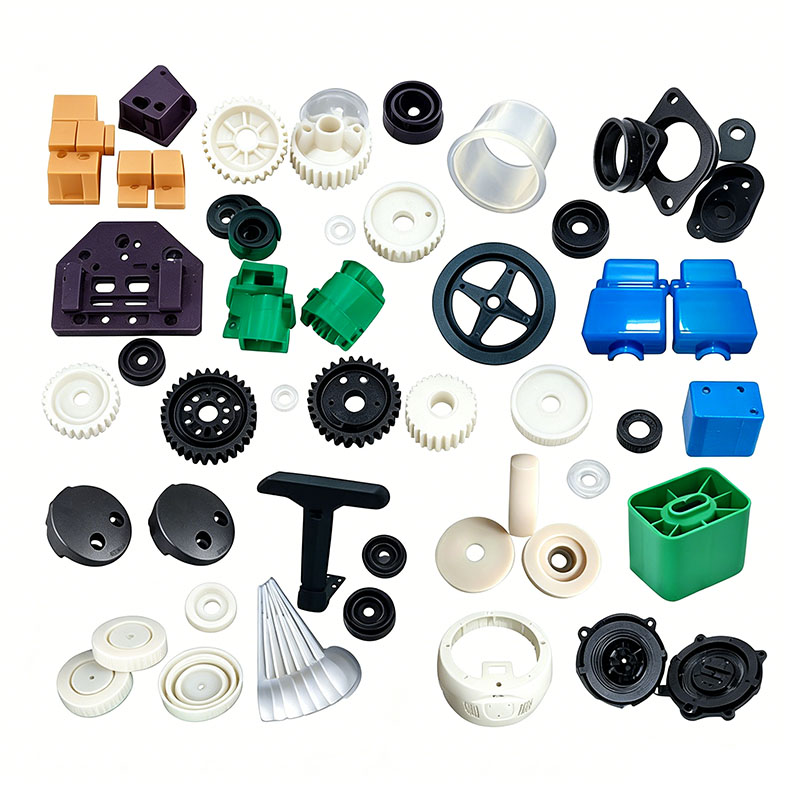
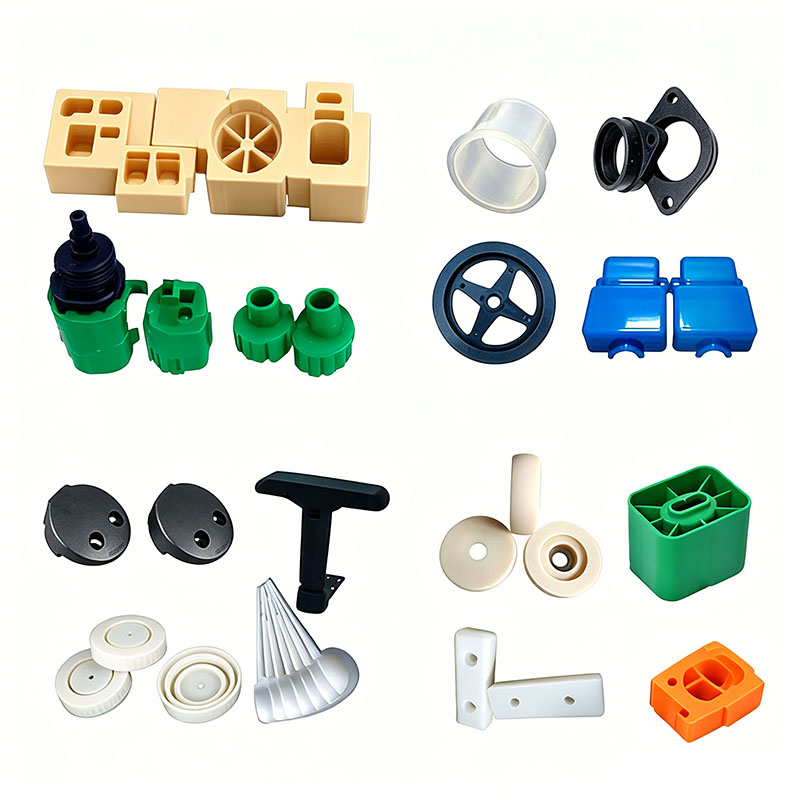
Muovisten runko-osien muotoilu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten runko-osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten runko-osien muovauspalveluita, ja olemme ammattimainen muovisten runko-osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten runko-osien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on muovisten runko-osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovisten runko-osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisten runko-osien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
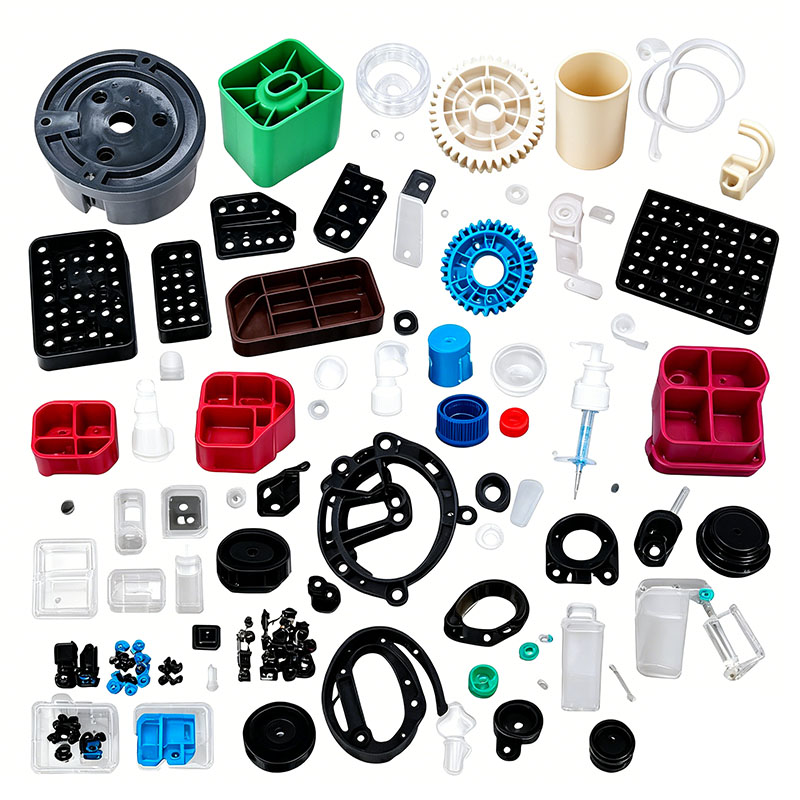
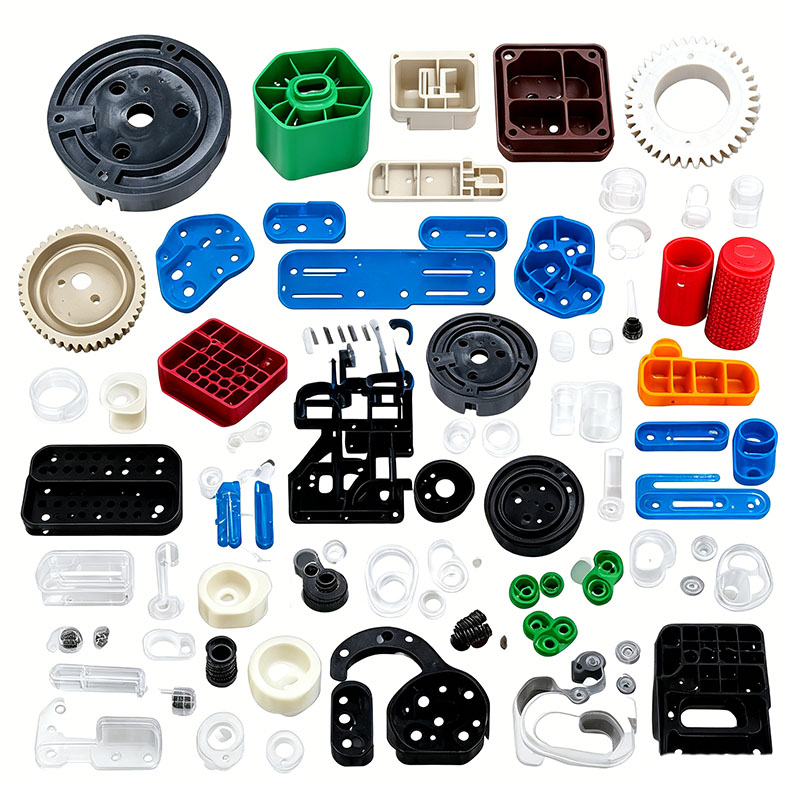
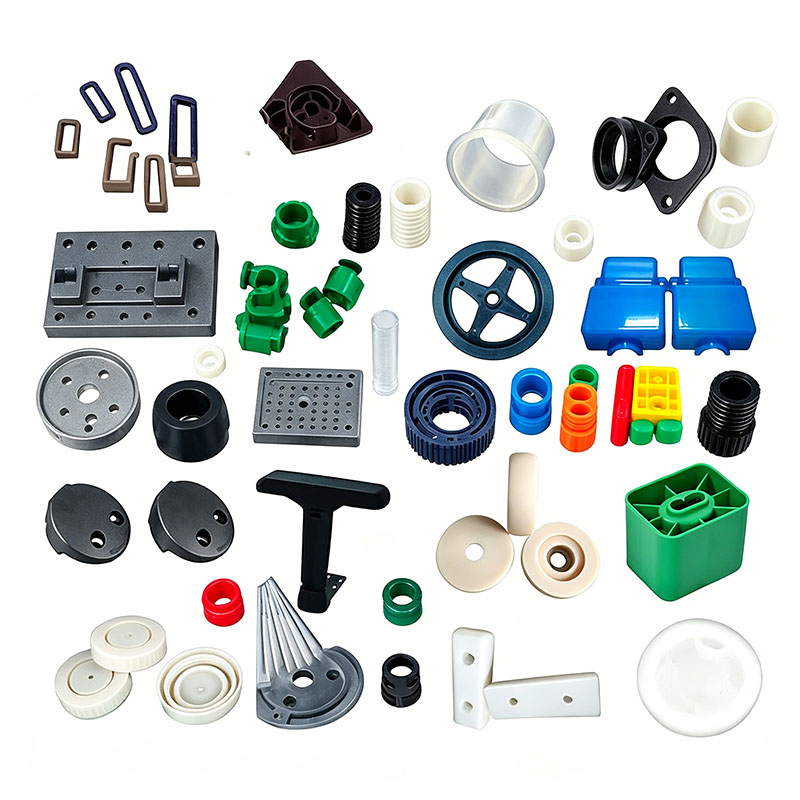
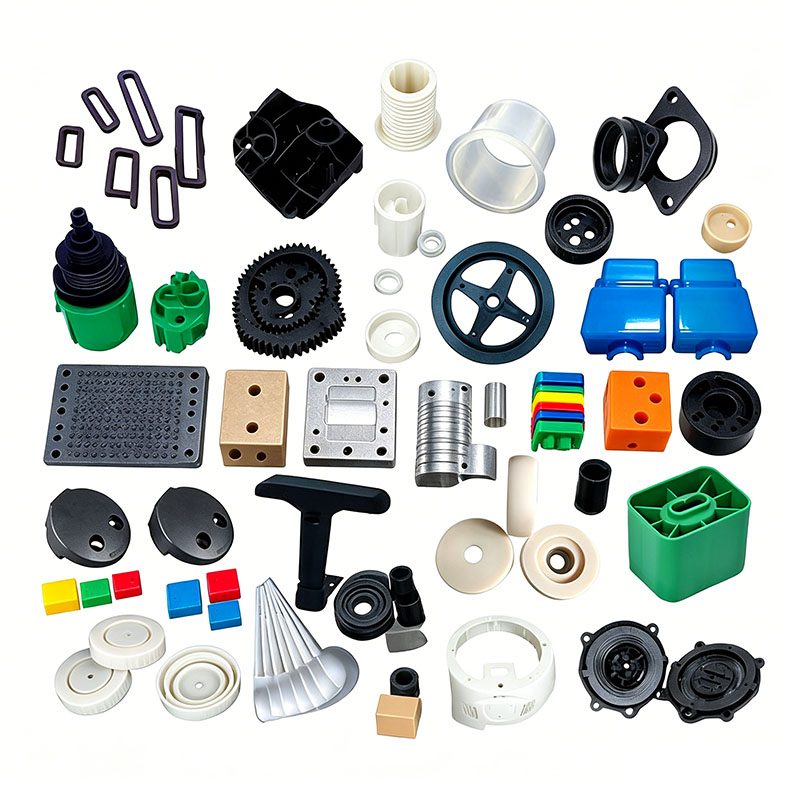
Sähköskoottereiden, sähköpyörien ja moottoripyörien muoviset runko-osat – kuten koko ajoneuvon kuoret, etu- ja takalokasuojat, sivupaneelit, jalkalaudan kannet, akkulokeron kotelot ja ohjaustangon instrumenttien suojukset – ovat suuria, integroituja rakenneosia. Niiden on samanaikaisesti täytettävä ohutseinämäisyyden, rakenteellisen kantavuuden ja ulkoilman säänkestävyyden vaatimukset, mikä tekee muovausprosessista huomattavasti monimutkaisempaa kuin pienempien muovitarvikkeiden. Täydellinen muovaustyönkulku koostuu viidestä ydinvaiheesta: raaka-aineen esikäsittely, isomuotin asennus ja testaus, syklinen ruiskuvalu, muovauksen jälkeinen muotoilu ja kattava laadunvalvonta. Koko prosessin standardisoitu hallinta keskittyy hitsauslinjojen eliminointiin, vääntymisen minimoimiseen, ikääntymisenkestävyyden ja mittojen vakauden varmistamiseen sekä iskunkestävyyden ylläpitämiseen.
I. Raaka-aineiden varastointi ja esikäsittely
Kehon osat altistuvat pitkäaikaiselle auringonvalolle, sateelle ja lämpötilanvaihteluille. Ensisijaisia käytettyjä materiaaleja ovat säänkestävä ASA, ABS+PC-lejeeringit ja talkilla modifioitu PP. Materiaalien ympäristöystävällisyyden, oikean kuivauksen ja tarkan sekoitussuhteen varmistaminen on kriittinen ensimmäinen vaihe muovausprosessissa.
Tehtaalle saapuvien materiaalien on läpäistävä materiaalikoostumusraportit, UV-vanhenemiskestävyysraportit ja RoHS-ympäristövaatimukset. Vartalon ulkokuoret on valmistettava 100 %:sti neitseellisestä materiaalista; vain leikatuista reunoista saatua hiontaa ja ruiskuja voidaan käyttää uudelleen pieninä määrinä lisäyssuhteen ollessa tiukasti rajoitettu 10 %:iin. Rakenteelliset, kantavat komponentit, kuten akkulokerot, kieltävät tiukasti kierrätysmateriaalin käytön, koska se vähentää merkittävästi alhaista iskunkestävyyttä ja lisää halkeamisriskiä ajoneuvon törmäyksen aikana. Väritystä varten valitaan säänkestävät korkeakiiltoiset masterbatsit, jotka yhdistetään UV-kestäviä masterbatseja ja vähäliikkuvia, ympäristöystävällisiä muotinirrotusaineita. Seosta käsitellään matalanopeuksisessa pystysekoittimessa 8–12 minuuttia; hidas sekoitus estää kitkalämmön kertymistä, mikä estää hiukkasten agglomeroitumisen ja pigmentin epätasaisen leviämisen.
Kuivaus ja kosteudenpoisto määräävät suoraan rungon osien esteettisen laadun; Kuivumaton materiaali voi aiheuttaa "hopeajuovia" ja ilmakuplia, mikä johtaa laajamittaiseen maalivaurioon pinnoituksen jälkeen. ASA- ja ABS+PC-kuoret kuivataan kuumailmakuivareissa tasaisessa 85°C:ssa 4 tunnin ajan (pidennetään 6 tuntiin ABS+PC-seoksilla), jotta kosteuspitoisuus pysyy alle 0,04 %. Modifioidulla PP:llä on erittäin alhainen veden imeytyminen; kuivaus 60°C:ssa tunnin ajan – välttämätön vain sateisissa tai kosteissa työpajaolosuhteissa – riittää poistamaan pintakosteuden. Laajamittainen tuotantolinja on varustettu keskitetyllä, suljetulla materiaalinsyöttö- ja kosteudenpoistojärjestelmällä; Kuivuttuaan raaka-aineet kuljetetaan suljettuja putkia pitkin suoraan ruiskuvalukoneen suppiloon, mikä estää ilmakehän kosteuden imeytymisen takaisin.
II. Suurten auton korimuotien kokoonpano ja esilämmitys/käyttöönotto
Koska auton korin muoviosien projisoitu alue on suuri, käytetään tyypillisesti yksionteloisia suuria muotteja, joissa on kohdennettu vahvistus muottiteräksen valinnassa, jäähdytys-, tuuletus- ja poistojärjestelmissä. Esteettisessä ontelossa on käytetty S136-peiliviimeistelyä ruostumatonta terästä, joka on kiillotettu virheettömään pintaan (ei kolhuja tai naarmuja) ajoneuvon korkeakiiltomaalausvaatimusten täyttämiseksi; lasikuitutäytteisen paristotilan ontelo läpikäy typpikäsittelyn kestämään pitkäaikaista eroosiota ja kovan sulatteen aiheuttamaa kulumista, mikä pidentää muotin käyttöikää. Seinämän paksuus jakautuu epätasaisesti; paikallinen paksuus vahvistusrioissa ja kiinnitysulokkeissa on 4–6 mm, kun taas ohutseinämäinen kuori on vain 1,8–2,2 mm – ero, joka tekee osan erittäin alttiiksi uppoamisjälkeille ja vääntymiselle. Muotissa on vakiomuotoiset jäähdytyskanavat, ja paksuseinäisten ulkonemien sisään on asennettu kierrejäähdytysytimet, jotka tasapainottavat yleistä jäähdytysnopeutta. Jatkuvat, hienot tuuletusraot (0,015 mm syvyydet) on koneistettu jakolinjan ympärille poistamaan nopeasti juuttunut ilma suuren alueen täytön aikana, mikä estää paahtamisen tai mustumisen kuoren reunoilla. Ohut komponentit, kuten lokasuojat ja pitkiä suojuksia, varten on järjestetty useita tasapainotettuja ejektorin tappeja ja lohkoja estämään epätasaisten ulostyöntövoimien aiheuttama taipuminen tai jännitysvalkaisu.
Muotti nostetaan 800T–1300T suuren mittakaavan ruiskuvalukoneeseen ylänosturilla ja kiristyslevyt kiristetään tasaisesti korkeapaineruiskutuksen aiheuttaman muotin avautumisen (vilkkumisen) estämiseksi. Jäähdytysveden ja muotin lämpötilan säätölinjat on kytketty ja tarkastettu vuotojen varalta; Kun vuoto on varmistettu, lämpötilan säätöyksikkö aktivoituu esilämmittämään muotia 30 minuutin ajan. Muotin lämpötila stabiloidaan 50–60 °C:seen esteettisille ASA-osille ja nostetaan 80 °C:seen ABS+PC-seososille. Matalan paineen muotin puristussuojausparametrit on kalibroitu niin, että jos jäljelle jää jäljelle jäännösputkia tai vieraita esineitä tuotannon aikana, muotti avautuu automaattisesti estääkseen kalliin suuren muotin vaurioitumisen. III. Täydellinen muovausprosessi ruiskupuristuskoneelle
Ajoneuvon rungon täydellinen muovausjakso käsittää kuusi päävaihetta: muotin kiinnitys, vaiheittainen ruiskutäyttö, kaksivaiheinen pitopaine, vakiolämpötilajäähdytys, muotin avaaminen ja irrotus sekä automaattinen osien poisto robottivarrella. Ydinprosessistrategiassa painotetaan alhaista nopeutta, pientä leikkausvoimaa ja tasapainoista täyttöä sisäisten muovausjännitysten minimoimiseksi.
Muotin kiinnitys sisältää neljä ohjausvaihetta: hidas muotin sulkeminen, nopea eteneminen, matalapainesuojaus ja korkeapainelukitus. Kun otetaan huomioon kuoren suuri projisoitu alue, joka synnyttää merkittäviä muotin avaamisvoimia, korkeapaineinen puristus on välttämätöntä, jotta varmistetaan tiukka istuvuus jakolinjassa ja estetään jatkuva välähdys.
Tynnyriin sovelletaan tarkkaa, vaiheittaista lämpötilansäätöä: 170–200 °C ASA-runkomateriaalille ja 190–260 °C ABS+PC-seoksille. Lämpötilarajojen tiukka noudattaminen on pakollista, koska liiallinen lämpö aiheuttaa materiaalin hajoamista, kellastumista ja heikentää sitkeyttä. Ruiskutäyttö hyödyntää monivaiheista nopeudensäätöä; Keskisuuria ja suuria nopeuksia käytetään ohutseinäisillä alueilla sulatteen ennenaikaisen jäähtymisen ja lyhyiden laukausten estämiseksi, kun taas alhaisia nopeuksia käytetään paksuseinäisissä alustoissa ja ripakohdissa molekyylin leikkausjännityksen vähentämiseksi, mikä minimoi ulkolämpötilan vaihteluista tai maalivaurioista pinnoituksen aikana aiheutuvan halkeilun riskin. Ruiskutuspaine pidetään välillä 90 - 120 bar; liiallinen paine johtaa voimakkaaseen leimahdukseen ja sisäisen jännityksen voimakkaaseen nousuun, kun taas riittämätön paine johtaa näkyviin hitsauslinjoihin ja merkittävästi heikentyneeseen iskunkestävyyteen.
Kun onkalo on täytetty, prosessi siirtyy kaksivaiheiseen pitopaineeseen kompensoimaan muovista kutistumista jäähdytyksen aikana. Pitoajat on asetettu paksuseinäiselle paristolokerolle 15–22 sekuntiin ja ohutseinämäiselle koristekuorelle 6–10 sekuntiin pinnan uppoamisjälkien poistamiseksi. Pitovaiheen aikana ruuvi valmistaa samanaikaisesti materiaalia seuraavaa sykliä varten, mikä lyhentää tehokkaasti kokonaismuovausaikaa.
Jäähdytysprosessin osuus koko muovausjaksosta on yli 60 %, ja se noudattaa standardia 3–5 sekuntia jäähdytystä seinämän paksuuden millimetriä kohden. rungon kuori, jonka seinämän paksuus on vakiona 2 mm, vaatii noin 10 sekuntia jäähdytystä. Tasaisesti kiertävä jäähdytysvesi poistaa jatkuvasti lämpöä ontelosta, vakauttaa muotin lämpötilaa ja estää vaihteluita. Tämä varmistaa tasaisen jäähdytyksen koko kuoressa, estää epätasaisten jäähdytysnopeuksien aiheuttaman vääntymisen ja välttää epäjohdonmukaiset kokoonpanoraot lopullisessa ajoneuvossa. Jäähtymisen jälkeen muotti avautuu kolmivaiheisella hitaan nopeudella ja irrotusmekanismi vapauttaa kevyesti muoviosan; servo-ohjattu robottivarsi tarttuu koteloon ja leikkaa samalla portin ja juoksijaromun irti, jolloin lopputuote siirretään kokoonpanolinjalle. Manuaalinen kosketus ulkopinnan kanssa on ehdottomasti kielletty koko prosessin ajan, jotta sormenjäljet tai öljyjäämät eivät vaarantaisi seuraavan spraypinnoitteen tarttuvuutta.
Olemme muovisten runko-osien muottivalmistaja, joka tarjoaa korkealaatuista muovisten runko-osien muottivalmistusta. Niin kauan kuin haluat räätälöidä/kehittää muovisia runko-osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

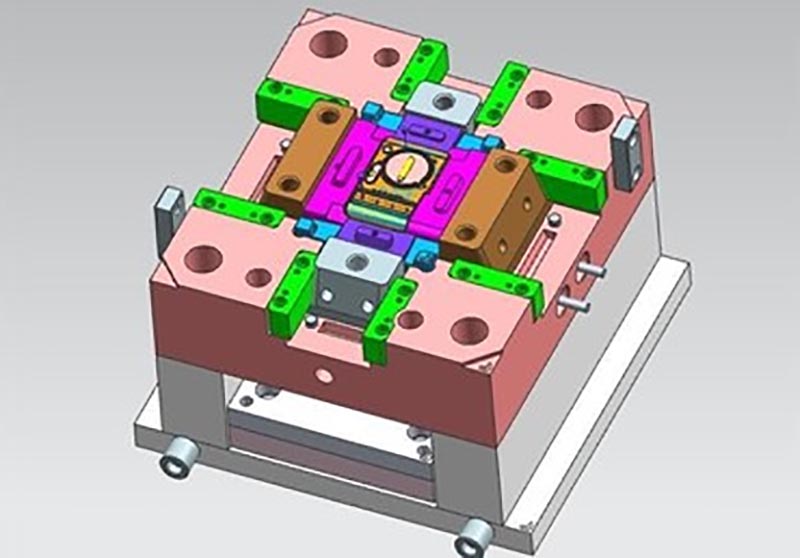
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovisten runko-osien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.