Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


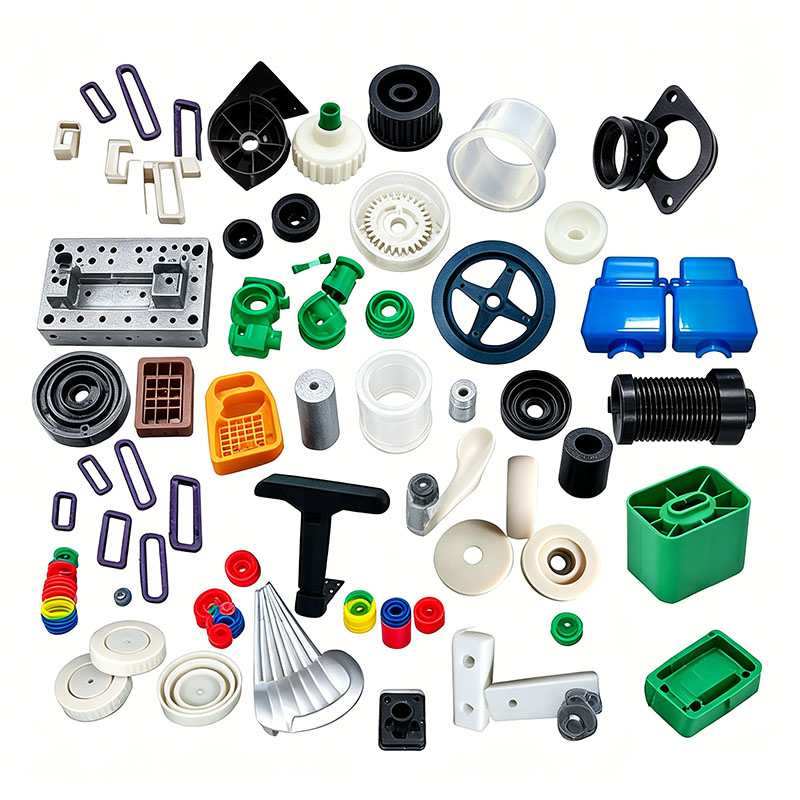
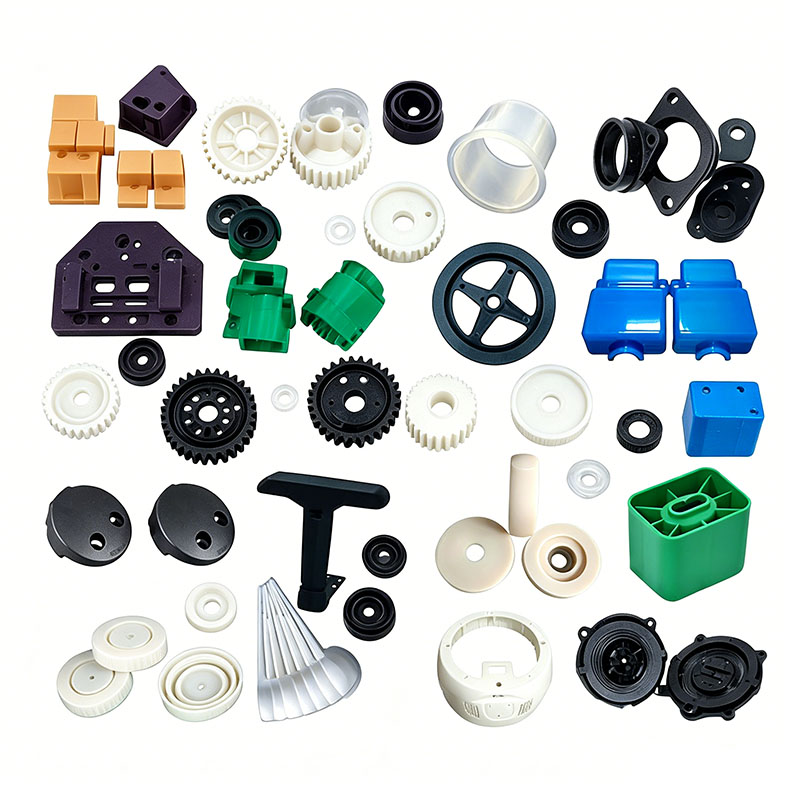
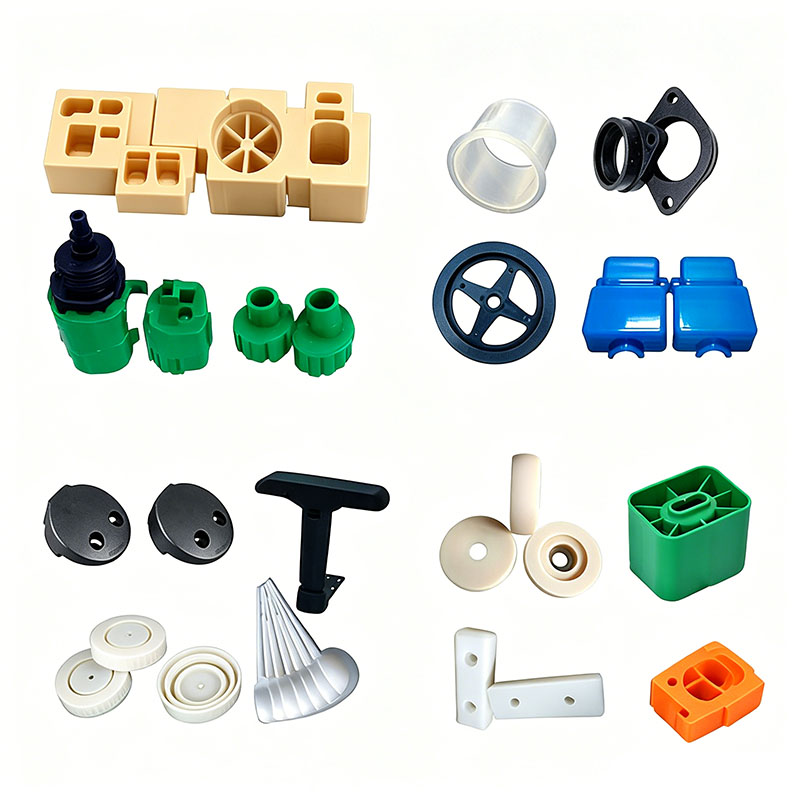
Muoviset tuulettimen osien valu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten tuulettimen osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten tuulettimen osien muovauspalveluita, ja olemme ammattimainen muovisten tuulettimen osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten tuulettimen osien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on muovisten tuuletinosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovisten tuulettimen osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovipuhallinosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
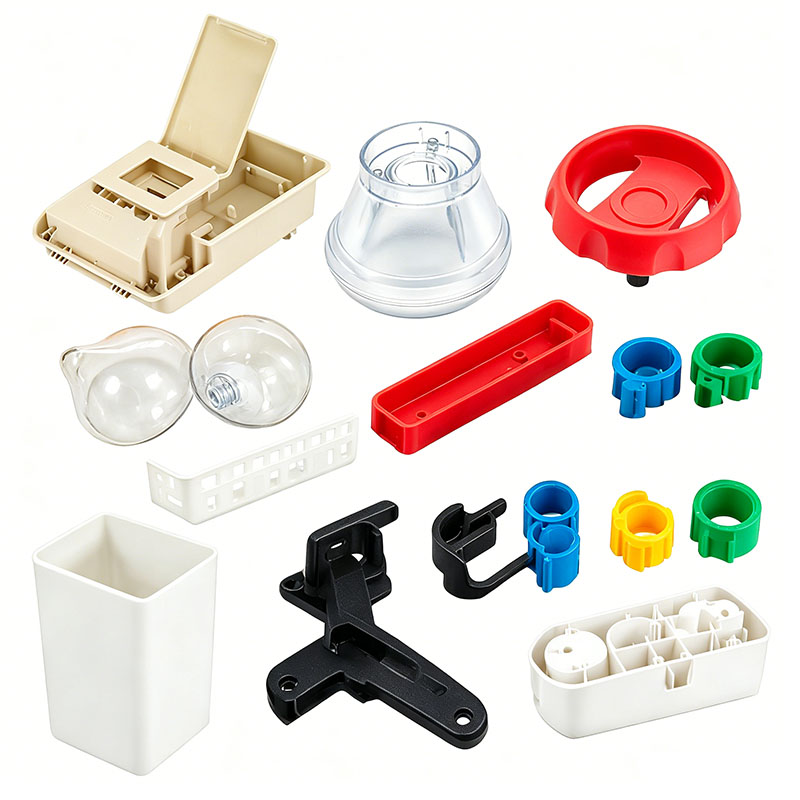
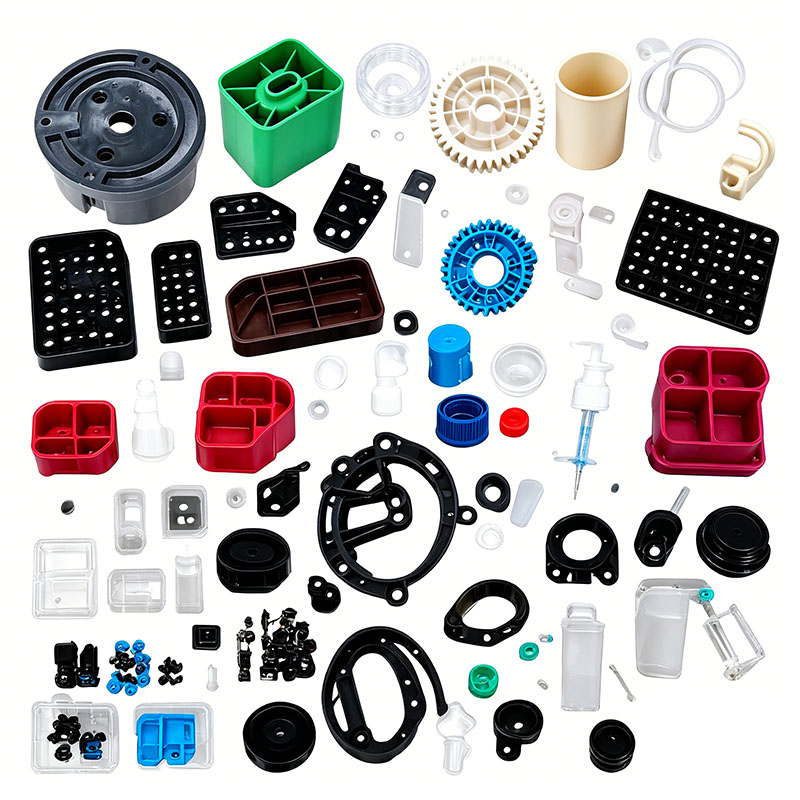
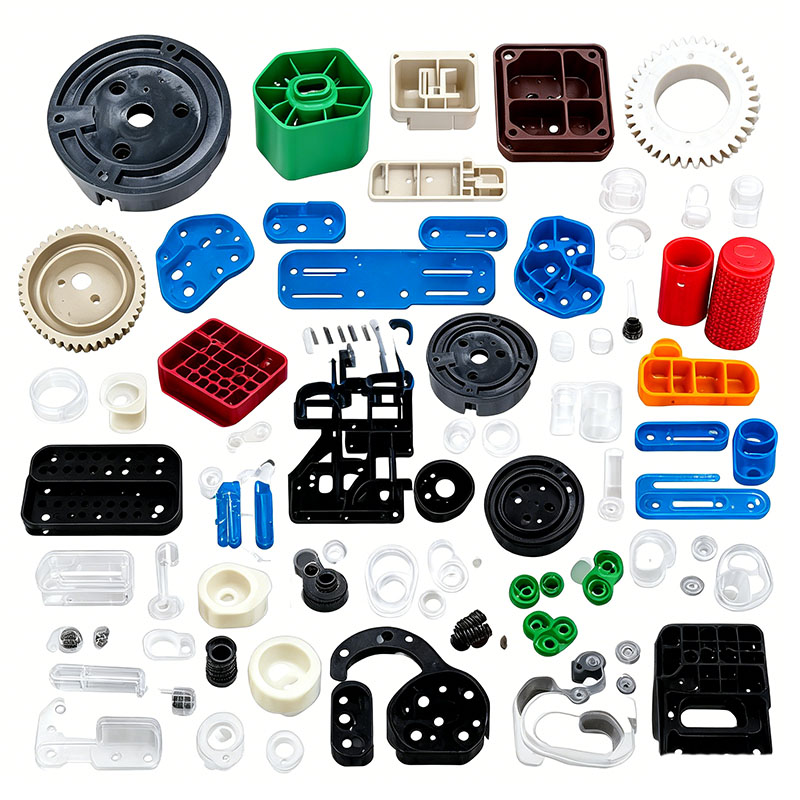
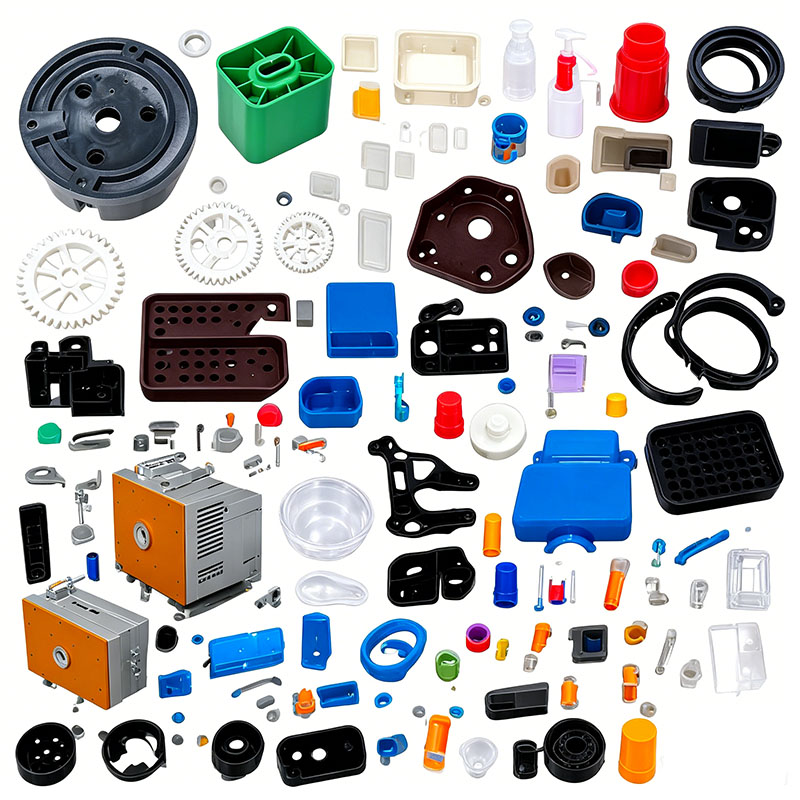
Autojen muoviosat jaetaan viiteen pääluokkaan: ulkokorin paneelit, sisäosat, alustan rakenneosat, lämmönkestävät moottorialueen komponentit ja paloa hidastavat elektroniset komponentit. Esimerkkejä ovat puskurit, lokasuojat, kojelaudat, ovipaneelit, matkustajan puoleiset säilytystilat, säleiköt, lokasuojat, jäähdyttimen tuet, moottorin aluslevyt, johtosarjan liittimet ja lamppukotelot. Nämä osat altistuvat koko käyttöikänsä ajan ulkona olevalle UV-säteilylle, lämpötilavaihteluille, kivilastuille, moottoriöljyn ja pakkasnesteen aiheuttamalle korroosiolle ja jatkuvalle ajovärähtelylle. Rakenneosien on myös täytettävä törmäysturvallisuusstandardit. Pakolliset kansalliset standardit sanelevat vaatimukset matalien lämpötilojen sitkeydelle, mittojen stabiiliudelle, säänkestävyydelle, palonestokyvylle, vähäiselle hajulle ja alhaisille VOC-päästöille. Pääraaka-aineita ovat muunneltu PP, TPO, ABS/PC, ASA, PA6+30GF, POM ja paloa hidastava PC. Muovausprosessit keskittyvät viiteen avainsuorituskykyindikaattoriin: sään/halkeaman kestävyys, alhainen sisäinen jännitys, alhainen haju/VOC-taso, tasainen lasikuitudispersio ja pitkäaikainen mittastabiilius. Keskeisiä muovausnäkökohtia käsitellään systemaattisesti raaka-aineen valinnassa, muottien suunnittelussa, ruiskuvaluprosessissa, jälkikäsittelyssä ja vianhallintajärjestelmissä.
I. Raaka-aineen valinta ja esikäsittely muovausta varten
Raaka-aineiden vyöhykesovitus
Ulkopuskurit, säleiköt ja lokasuojat: Säänkestävä modifioitu TPO ja ASA; UV-kestävä (ei kellastuva) ja halkeilunkestävä alle -40°C iskunkestävä.
Kojelaudat ja ovipaneelit (sisä): modifioidut PP- ja ABS/PC-seokset; alhainen haju ja alhaiset VOC-päästöt; pehmeä tuntuma sopii käärimiseen ja maalaamiseen.
Moottorin aluslevyt, jäähdyttimen tuet ja alustan pidikkeet: PA6 + 30 % lasikuitua; korkea lujuus, öljynkestävyys ja korkean lämpötilan kestävyys.
Läpinäkyvät lampun suojukset ja mittariston suojukset: Korkeaviskoosinen PC; korkea valonläpäisy ja lämpöiskujen kestävyys.
Autojen liittimet ja elektronisten ohjausyksiköiden (ECU) kotelot: Paloa hidastavat PA ja PC; täyttää V-0 paloturvallisuusluokitukset. Raaka-aineiden uudelleenkäyttöön sovelletaan tiukkoja standardeja: ulkoisten kosmeettisten osien jauhamispitoisuus on rajoitettu ≤ 8 %:iin; kierrätetyn materiaalin käyttö on kiellettyä rungon osissa, kantavissa moottorin osissa ja paloa hidastavissa elektroniikkakomponenteissa, koska se heikentää merkittävästi iskulujuutta ja heikentää paloa hidastavia ominaisuuksia; sisäosissa on käytettävä vähähajuisia perusseoksia ja ei-liikkuvia, ympäristöystävällisiä lisäaineita haihtuvien orgaanisten yhdisteiden (VOC) tiukkaan hallintaan. Lasikuituraaka-aineet sekoitetaan erikseen kuitujen rikkoutumisen estämiseksi, mikä muuten vähentäisi tuotteen jäykkyyttä.
Sekoitusohjauksen tekniset tiedot
Käytössä on suljettu, hidaskäyntinen sekoitin, joka toimii 260–300 rpm 8–12 minuutin ajan. Nopea sekoitus pitkiä aikoja on kielletty täytetyille ja lasikuitumodifioiduille materiaaleille jauheen agglomeroitumisen ja kuitujen rikkoutumisen estämiseksi; sisäosien sekoitusprosessi on täysin suljettu pölyn imeytymisen minimoimiseksi ja tuotteen hajun vähentämiseksi. Eri tyyppisiä materiaaleja ja paloa hidastavia/ei-paloa hidastavia laatuja varastoidaan erillisiin vyöhykkeisiin; ristikontaminaatio sekoituksen aikana on ehdottomasti kielletty.
Tiukat kuivaus- ja kosteudenpoistostandardit
PC, PA6 ja ABS/PC ovat erittäin hygroskooppisia; pienetkin määrät kosteutta voivat aiheuttaa hopeisia raitoja ja sisäisiä aukkoja, mikä johtaa halkeiluihin matalan lämpötilan törmäyksessä.
ASA ja ABS/PC: Kuumailmakuivaus 85°C:ssa 4–6 tuntia; kosteuspitoisuus < 0,04 %;
PA6+30GF: Kuivaava kuivausrumpu vakio 110°C:ssa yli 4 tunnin ajan; materiaalit on kuivattava uudelleen, jos kone on käyttämättömänä yli 30 minuuttia;
PC-lampun kannet: Kuivauskuivaus 120°C:ssa 6 tuntia;
Modifioidulla TPO:lla ja PP:llä on erittäin alhainen veden imeytyminen; Kuivaus 60°C:ssa 1 tunti vaaditaan vain sadekaudella pintakosteuden poistamiseksi. Kuivauksen jälkeen raaka-aineet kuljetetaan keskitetyn, suljetun syöttöjärjestelmän kautta estämään konepajan kosteuden tai öljyn aiheuttama toissijainen kontaminaatio.
II. Avainkohdat autokohtaiseen muotisuunnitteluun ja koneen asennukseen
Autojen muoviosat vaihtelevat laaja-alaisista ohutseinäisistä ulkokorin paneeleista ja lujista lasikuiturakennekomponenteista tarkkuussisäosiin; muotin suunnittelussa keskitytään tasapainoiseen jäähdytykseen, riittävään tuuletukseen, kulumisen ja korroosionkestävyyteen sekä vähärasitusjärjestelmiin. **Muotin teräsvalikoima**
Ulkopuolisiin ASA- ja ABS/PC-komponentteihin onteloihin on valittu S136-peiliviimeistely, korroosionkestävä teräs; Tämä varmistaa kuoppattoman pinnan kiillotuksen jälkeen ja pitkäaikaisen sään- ja korroosionkestävyyden. Lasikuiturungon osien muoteissa on ontelot, jotka on käsitelty yleisnitrauksella, jotta ne kestävät kovien lasikuitujen jatkuvaa kuluttavaa vaikutusta, mikä pidentää muotin käyttöikää. Sisäosissa käytetään esikarkaistua 718H terästä, kun taas pienissä, tarkkuusliitososissa käytetään STAVAX-korroosionkestävää peiliterästä. Kaikissa tuotteen kulmissa on tasaiset säteet jännityspitoisuuksien poistamiseksi, mikä estää halkeilua lämpökierron tai iskujen aikana.
**Tasapainotettu jäähdytysjärjestelmä (avain vääntymisen ja ulottuvuuden hallintaan)**
Puskurit ja kojelaudat ovat suuripintaisia, ohutseinäisiä (1,8–2,5 mm paksuisia) osia, mutta sisäiset rivat ja asennusulokkeet voivat olla 4–6 mm paksuisia; tämä ero johtaa helposti epätasaiseen kutistumiseen ja kokoonpanorakojen poikkeamiin. Muotit käyttävät ympärillä olevia muotoiltuja jäähdytyskanavia, joissa on spiraalimaiset jäähdytysytimet, jotka on upotettu paksuseinäisiin ulokkeisiin; symmetriset kanavaasettelut vasemmalla ja oikealla minimoivat lämpötilaerot. Muotin lämpötiloja säätelee tarkasti vyöhyke: 55–65 °C ASA-ulkoosille; 70–80°C ABS/PC-sisäosille; 80–90 °C lasikuitu/nailon rungon osille; ja 35–45 °C modifioiduille PP-sisäosille. Korkeammat muotin lämpötilat lisäävät nailonin kiteisyyttä, parantaen öljyn kestävyyttä ja jäykkyyttä, kun taas maltilliset lämpötilat ulkoosille vähentävät sisäistä muovausjännitystä, mikä takaa pitkän kestävyyden halkeilua vastaan ulkoympäristöissä.
**Ilmanvaihdon ja tasapainotetun poiston optimointi**
Suuret runkopaneelit sisältävät pitkiä sulavirtareittejä; hitsauslinjoissa ja kulmissa on jatkuvat, hienot tuuletusraot (0,012–0,015 mm syvyydet), ja lisäilmanpoistosisäkkeet on sijoitettu syviin ripakohtiin, mikä helpottaa kaasun nopeaa poistumista nopean täytön aikana, mikä estää palamisen ja hitsauslinjan heikkouden. Laaja-alaisissa kojelaudoissa ja puskureissa käytetään monipisteisten tasapainotettujen ejektorilohkojen ja tappien yhdistelmää tasaisen poistovoiman varmistamiseksi, mikä estää jännitysjälkiä ("valkaisua") ja paikallisia muodonmuutoksia. ohuet säleiköt ja lokasuojat on varustettu apupuhallusmekanismeilla, jotka varmistavat irtoamisen ilman taipumista. Muotin asennus- ja asennusstandardit
Puskureiden ja kojetaulujen suuret muotit on yhdistetty 800T–1600T ruiskuvalukoneisiin; kiinnityslevyt on kiristettävä tasaisesti, jotta ne kestävät korkean paineen ruiskutusvoimia ja estävät muotin avautumisen (leimauksen) suurilla alueilla. Virtausmittarit asennetaan jäähdytyspiireihin esteettömän kierron varmistamiseksi; korkea/matalapaine porrastettu puristussuoja on kalibroitu laukaisemaan automaattisen muotin avautumisen, jos jäännösputkea tai vieraita esineitä havaitaan, mikä estää kalliiden suurten muottien vaurioitumisen; ja tynnyrit puhdistetaan perusteellisesti ennen paloa hidastavien tai lasikuituvahvisteisten osien valmistamista yhteensopimattomien materiaalien jäämien poistamiseksi.
III. Tärkeimmät ohjauspisteet ruiskupuristusprosessissa
Prosessin kokonaisstrategia: Hellävarainen täyttö pienellä leikkausvoimalla, porrastettu pitopaine (kaksivaiheinen) ja riittävä tasapainoinen jäähdytys sisäisen jännityksen minimoimiseksi ja iskunkestävyyden ja säänkestävyyden parantamiseksi alhaisissa lämpötiloissa.
Vyöhykekohtainen tynnyrin lämpötilan säätö
ASA-ulkoosat: 180–210°C; suuttimen lämpötila ei saa ylittää 215°C (liiallinen lämpö aiheuttaa UV-stabilisaattorin hajoamista ja sitä seuraavaa kellastumista).
ABS/PC sisäosat: 190–250°C; Älä ehdottomasti ylitä 260 °C (korkeat lämpötilat vapauttavat haihtuvia kaasuja, jolloin sisätilojen hajutasot ylittävät rajat).
PA6+30GF rungon osat: 230–260°C; yli 270°C lämpötilat aiheuttavat nailonin hajoamista ja merkittävää lujuuden menetystä.
Läpinäkyvät PC-lampun kannet: 270–300°C; liian alhaiset lämpötilat johtavat huonoon virtaukseen ja hitsauslinjoihin.
Vaiheittainen muuttuvanopeuksinen täyttöprosessi
Pitkän virtauksen osissa, kuten puskureissa ja kojetauluissa, käytetään kolmivaiheista muuttuvaa nopeusprofiilia: hidas puskurointi portilla, keskinopeuksinen täyttö rungossa ja alennettu nopeus hitsauskohdassa distaalisessa ontelossa molekyylileikkauksen aiheuttaman sisäisen jännityksen minimoimiseksi. Lasikuituvahvisteiset rungon osat täytetään keski-alhaisilla nopeuksilla koko syklin ajan "kuitujen kelluvien" vikojen vähentämiseksi ja pinnan tasaisuuden varmistamiseksi. Ruiskutuspaine on asetettu välille 90–130 bar; riittämätön paine johtaa heikkoihin hitsauslinjoihin, jotka ovat alttiita murtumaan ajoneuvojen törmäyksissä, kun taas liiallinen paine aiheuttaa voimakasta välähdystä ja sisäisen jännityksen kertymistä, mikä johtaa halkeiluihin lämpökierron aikana.
Kaksivaiheinen pitopaine
Kiteiset materiaalit, kuten PP ja PA6, kutistuvat voimakkaasti; siksi tarvitaan kaksivaiheinen pitopaineprofiili (alku- ja toissijainen vaihe) riittävän materiaalikompensoinnin varmistamiseksi. Pitoajat on asetettu 6–10 sekuntiin ohutseinäisille ulkoverhouksille ja 15–22 sekunnille paksuseinäisille alustan kiinnikkeille kompensoimaan jäähtymisen kutistumista ja poistamaan pinnan uppoamisjälkiä. Pitovaihe kulkee samanaikaisesti materiaalin kertymisen kanssa muovausjakson lyhentämiseksi.
Jäähdytys- ja osien irrotuksen tekniset tiedot
Jäähtymisajat perustuvat 3–5 sekunnin nopeuteen 1 mm seinämän paksuutta kohden; esimerkiksi 2 mm puskurin kuori vaatii 10–14 sekuntia jäähdytystä. Riittämätön jäähdytys vaarantaa mittavakauden; osissa saattaa esiintyä jatkuvaa kutistumista ja muodonmuutoksia ajoneuvon asennuksen jälkeen, mikä johtaa kokoonpanorakojen levenemiseen. Muotin avaaminen ja irrottaminen suoritetaan alhaisilla, tasaisilla nopeuksilla, ja osat poistetaan servokäyttöisten robottivarsien avulla automatisoidulla linjalla. Manuaalinen kosketus ulkoosiin on ehdottomasti kielletty, jotta öljy tai rasva ei heikennä myöhempien pinnoitteiden tai päällysteiden tarttuvuutta. Irrotuksen jälkeen osat on asetettava tasaisesti niille tarkoitettuihin kiinnikkeisiin; kuumien muoviosien pinoaminen tai puristaminen on kiellettyä.
Olemme muovisten tuulettimen osien muottivalmistaja, joka tarjoaa korkealaatuista muovisten tuuletinosien muottivalmistusta. Niin kauan kuin haluat muokata/kehittää muovisten tuuletinosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muoviset tuulettimen osien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.