Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


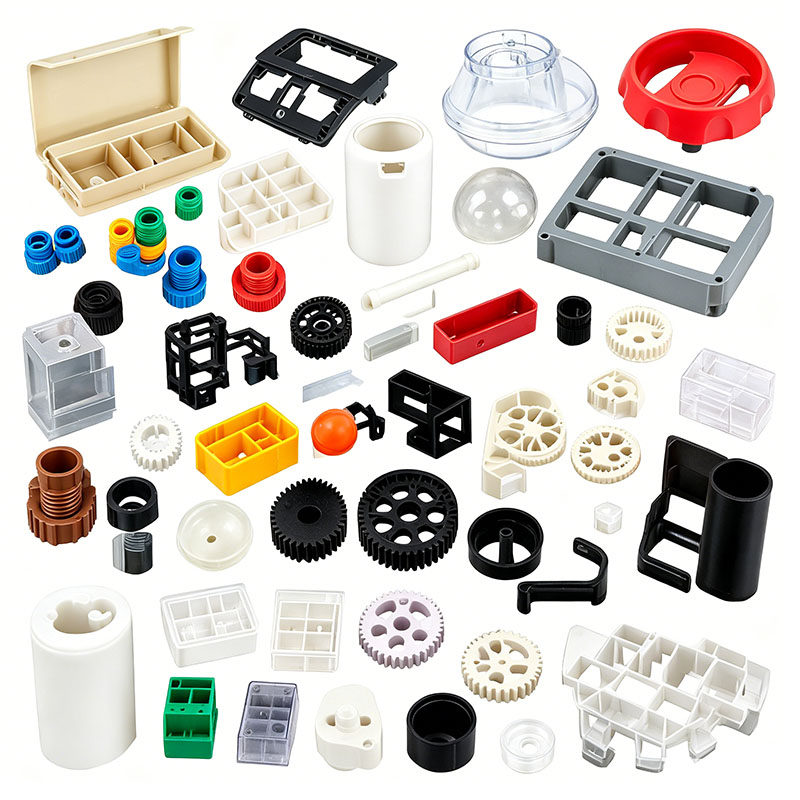
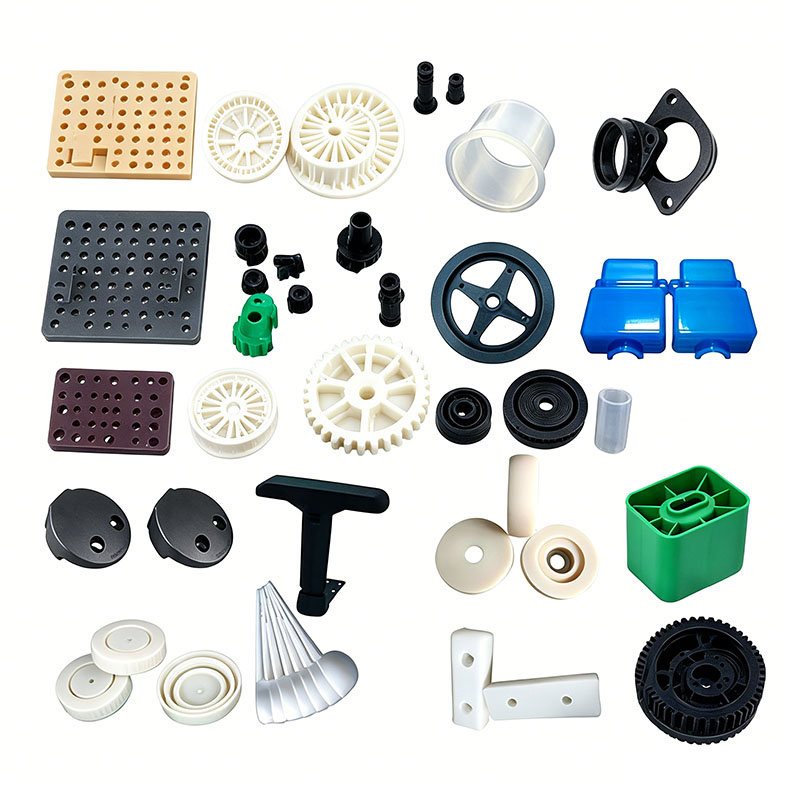
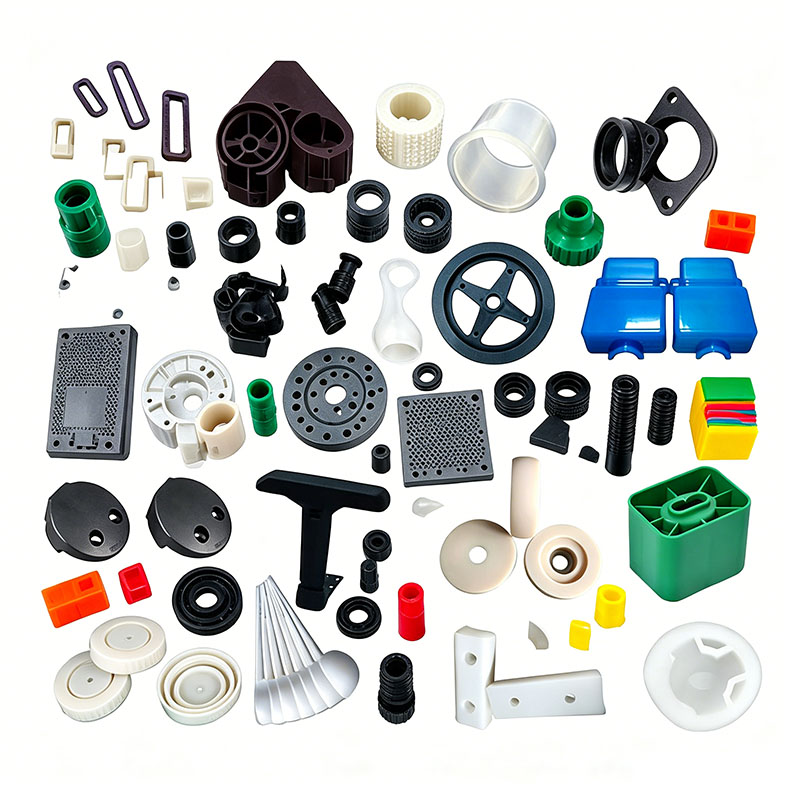
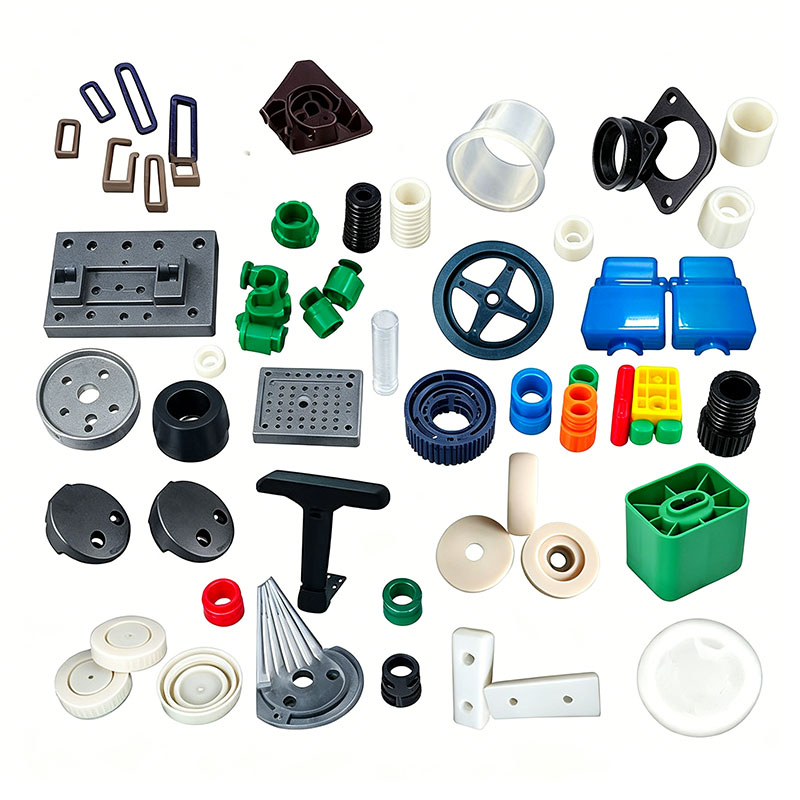
Muoviset kevyempien osien valu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten sytyttimien osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisytyttimien osien muovauspalveluita, ja olemme ammattimainen muovisytytinosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten kevyempien osien muovauksen räätälöinnin aikana tehdas voi tarjota yhden luukun palvelua. Meillä on muovisytyttimien osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovisytytinosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisten kevyempien osien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
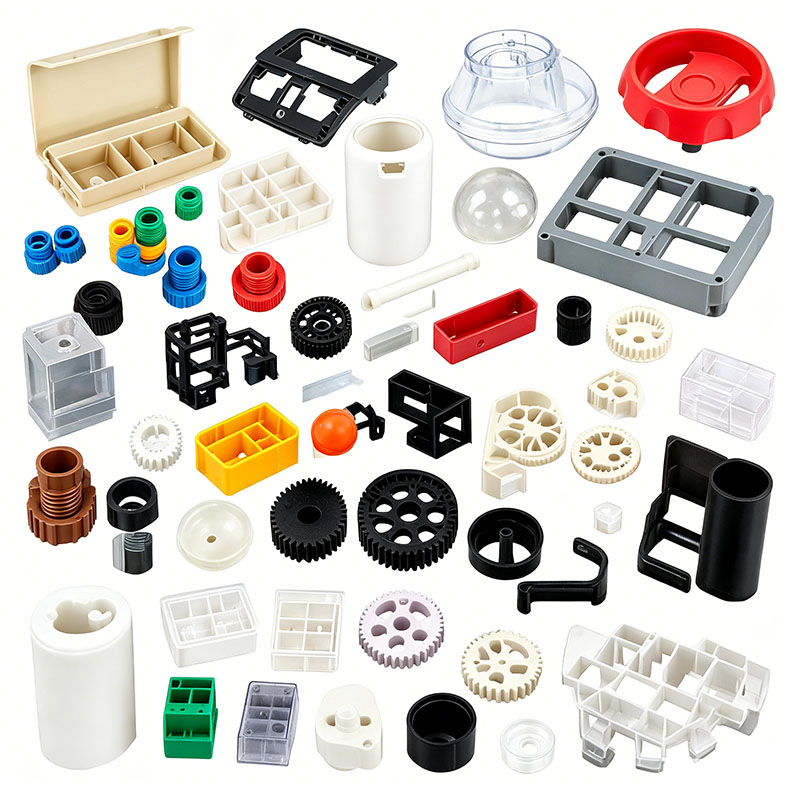
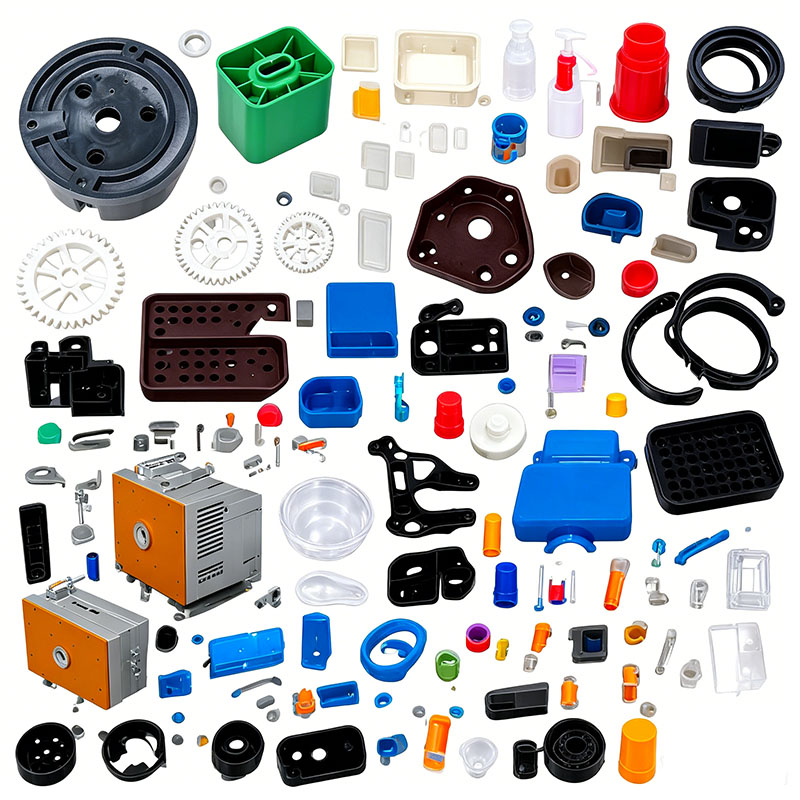
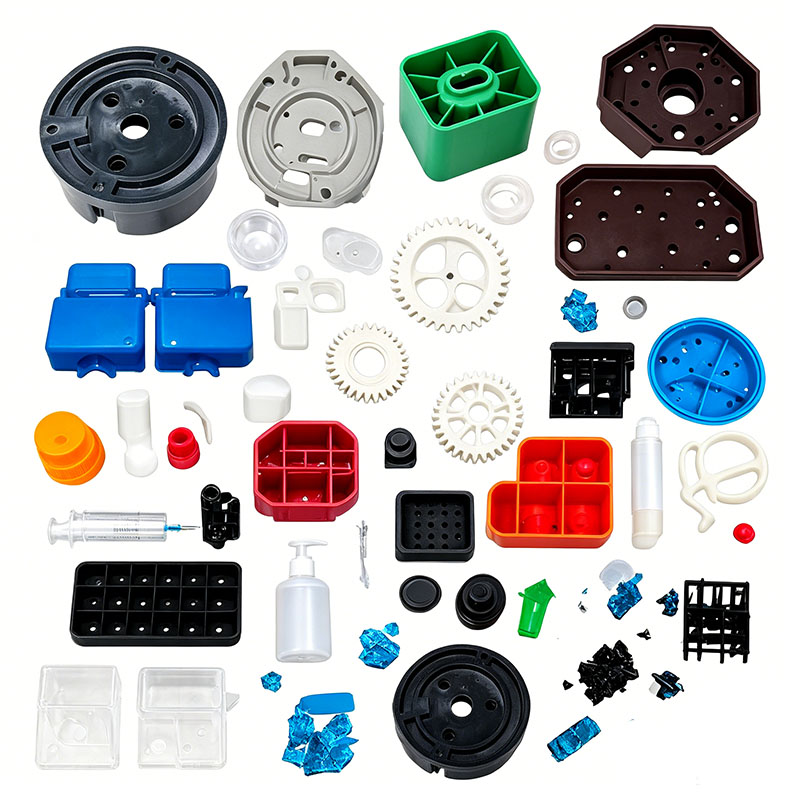
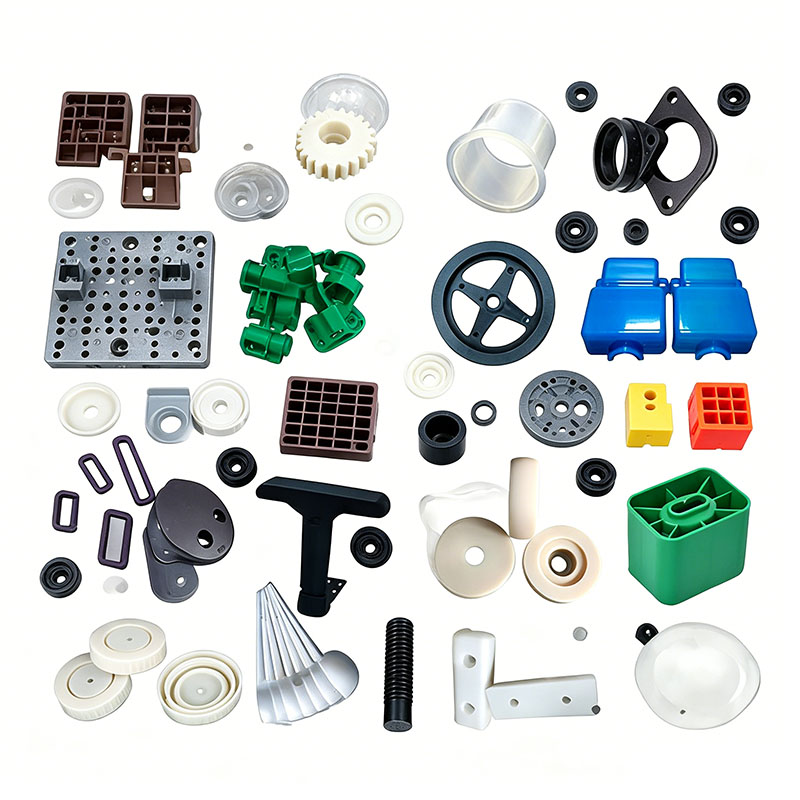
Muoviset sytytinkomponentit – mukaan lukien kotelo, kaasusäiliö, yläkansi, tuulilasi, sytytyspainike, säätöliukukappale, pohja ja läpinäkyvä katseluikkuna – luokitellaan pieniksi, monionteloisiksi, tarkkuusruiskuvalettuihin osiin. Näiden tuotteiden on täytettävä tiukat turvallisuusstandardit koskien räjähdyskestävyyttä, palonestokykyä, iskunkestävyyttä, halkeilunkestävyyttä ja ilmatiiviyttä, samalla kun ne toimivat laajalla lämpötila-alueella ja sisältävät korkeapaineista nestemäistä butaania. Osien pienten mittojen, ohuiden seinien ja suurionteloisten muottikokoonpanojen vuoksi muovausprosessi on erittäin herkkä kriittisille vioille, kuten lyhyille iskuille, hitsauslinjoille, mikrohalkeamille ja välähdyksen aiheuttamille vuodoille. Täydellinen valmistusprosessi koostuu viidestä ydinvaiheesta: raaka-aineiden esikäsittely, monionteloinen muotin asennus ja viritys, ruiskuvalujaksot, jälkikäsittely/viimeistely ja monivaiheinen turvallisuustestaus. Koko prosessin ajan tiukkaa valvontaa ylläpidetään räjähdyssuojatun ilmatiiviyden, alhaisen sisäisen jännityksen, terävän välähdyksen puuttumisen ja vakaan palonestokyvyn varmistamiseksi.
I. Raaka-aineiden varastointi ja esikäsittely
Paineen ja räjähdyssuojauksen alaiset komponentit vaativat raaka-aineita, joilla on poikkeuksellisen sitkeys, alhaisten lämpötilojen kestävyys ja palonestokyky; materiaalin valinta ja esikäsittely muodostavat ensimmäisen turvallisuuden suojan.
Raaka-aineiden luokittelu ja vastaavuus
Koteloon, kaasusäiliön runkoon ja sytytyspainikkeeseen on valittu iskunkestävä modifioitu PP ja paloa hidastava kopolymeeri PP; Nämä materiaalit tarjoavat korkean sitkeyden, butaaniliuottimien kestävyyden ja halkeilukestävyyden matalan lämpötilan putoamisen aikana sekä luontaisia paloa hidastavia ominaisuuksia. Läpinäkyvässä polttoainetason katseluikkunassa käytetään erittäin sitkeää läpinäkyvää GPPS:ää tai elintarvikelaatuista PC:tä, kun taas tuulilasissa ja pienissä koristeosissa käytetään korkeakiiltoista ABS:ää.
Materiaalien kierrätyksen tiukka kielto: Kierrätetyn uudelleenjauheen (sprue/runner-romu) käyttö on ehdottomasti kiellettyä paineita kantavissa, ilmatiiviissä osissa, kuten kaasusäiliöissä ja koteloissa. Molekyylihajoaminen uudelleenhionnassa vähentää sitkeyttä, jolloin osat ovat alttiita halkeilemaan ja vuotamaan paineistetun kaasukuormituksen alaisena, mikä aiheuttaa räjähdysvaaran. Vain pienet koristeosat saavat sisältää enintään 5 % samaa materiaalityyppiä olevaa jauhatusta, jos se on jauhettu ja seulottu karkeiden hiukkasten poistamiseksi. Sekoitusprosessin aikana käytetään ei-liikkuvia, ympäristöystävällisiä masterbatseja ja vähän haihtuvia muotinirrotusaineita estämään lisäaineiden ja butaanin välisiä turpoamisreaktioita, jotka muutoin voisivat aiheuttaa kotelon vuotamista. Paloa hidastava PP sekoitetaan ja varastoidaan erillään tavallisesta PP:stä ja ABS:stä, jotta sen paloa hidastavia ominaisuuksia ei vaaranneta.
Sekoitusprosessin ohjaus
Käytetään pientä, hidaskäyntistä pystysekoitinta, joka toimii 250–280 rpm:n nopeudella 5–8 minuutin ajan. Modifioitua PP:tä ei saa sekoittaa pitkäkestoisesti suurella nopeudella; kitkalämmön kertyminen voi vahingoittaa sisäistä karkaisujärjestelmää ja vähentää pudotusiskun vastusta. Eriväriset raaka-aineet sekoitetaan erikseen erien värivaihteluiden estämiseksi. Sekoituksen jälkeen materiaalisuppilo suljetaan pölyn poistamiseksi; monionteloiseen muottiin päässyt hieno pöly voi helposti tukkia pieniä tuuletuskanavia, mistä voi seurata mustia pisteitä tai ilmatiiviysvirheitä.
Standardoitu kuivaus ja kosteudenpoisto
ABS ja PC (käytetään läpinäkyviin osiin) ovat erittäin hygroskooppisia; pienet määrät kosteutta voivat muodostaa mikrokuplia muotoiltujen osien sisään, mikä johtaa halkeiluihin ja kaasuvuotoon paineen alaisena. ABS:n vakiokuivaus sisältää 80 °C:n vakiolämpötilan 3 tunnin ajan, kun taas PC:n katseluikkunoita kuivataan 110 °C:ssa 4 tuntia kosteudenpoistokuivaimella pitäen kosteuspitoisuuden alle 0,04 %. Modifioidulla PP:llä on erittäin alhainen veden imeytyminen; normaaleissa työpajaolosuhteissa kuivaus on tarpeetonta, vaikka eteläisen "Plum Rain" -kauden kosteassa ympäristössä riittää kuivaus matalassa lämpötilassa 60 °C:ssa 1 tunnin ajan pintakosteuden poistamiseksi. Ruiskuvalukoneiden pienen suppilon kapasiteetin vuoksi raaka-aineet kuivataan pienissä erissä; jos kone on käyttämättömänä yli tunnin, materiaali on kuivattava uudelleen kosteuden imeytymisen estämiseksi. Kuivatut raaka-aineet kuljetetaan koneeseen tiivistetyn putkiston kautta niiden eristämiseksi kosteasta työpajailmasta.
II. Pienten moniontelomuottien asennus ja esilämmitys/käyttöönotto
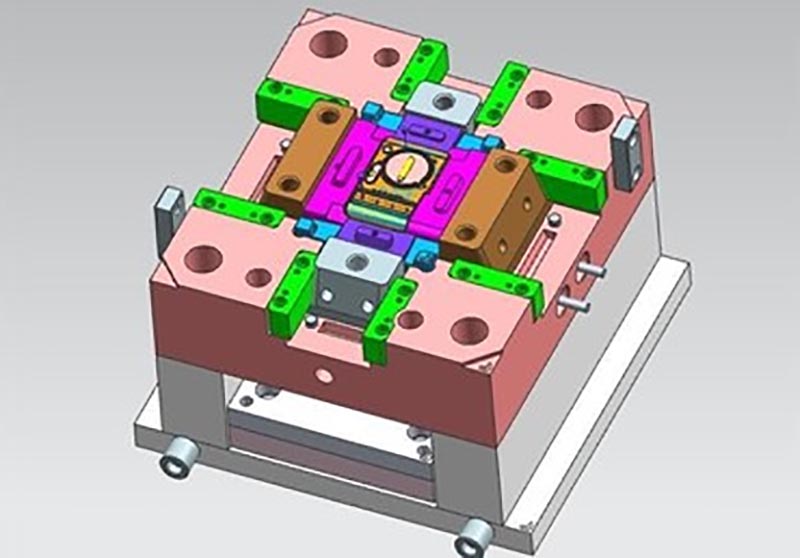
Kevyemmät komponentit ovat minikokoisia, ja muotit käyttävät tyypillisesti tasapainoista moniontelorakennetta (esim. 16 tai 32 onteloa). Tärkeimmät suunnitteluelementit sisältävät juoksuputken tasapainotuksen, erilliset mikrotuulettimet, halkaisijaltaan pienet ejektorin tapit, jotka on suunniteltu estämään puhkaisua, ja jakavien pintojen erittäin tarkka yhteensovitus välähdyksen ja kaasun vuotamisen estämiseksi. Muottiteräs ja rakennestandardit
Läpinäkyviin katseluikkunoihin ja korkeakiiltoisiin ulkokuoriin käytetään S136-peiliviimeistelyä, korroosionkestävää terästä; kiillotuksen jälkeen pinnat ovat vailla pieniä naarmuja tai kolhuja. Paloa hidastavien PP-kaasusäiliöiden muottipesät läpikäyvät typpikäsittelyn, jotta ne kestävät pitkäkestoista paloa hidastavasta jauheesta johtuvaa eroosiota, mikä pidentää muotin käyttöikää. Kaikkien sisänurkkien säde on vähintään R0,3 jännityskeskittymien eliminoimiseksi ja halkeamien estämiseksi pudotusiskujen aikana. Leikkauslinjan työstötarkkuutta säädetään 0,01 mm:n tarkkuudella, jotta vältetään hienojakoinen välähdys, joka voisi muuten aiheuttaa liiallisia kokoonpanorakoja tai kaasuvuotoja.
Tasapainoinen jäähdytysjärjestelmän suunnittelu
Muovisten sytytinkomponenttien seinämän paksuus on vain 1,2–2,0 mm, ja kaasusäiliön seinämän paksuuden tasaisuus määrää suoraan räjähdyssuojauksen. Muotissa hyödynnetään tiheää verkostoa hienoja jäähdytyskanavia, jotka on sijoitettu lähelle onteloita; nämä kanavat ovat täysin symmetrisiä onteloiden välillä varmistaakseen tasaisen jäähdytysnopeuden jokaiselle osalle, mikä johtaa tasaiseen kutistumiseen eikä mittapoikkeamia. Muotin lämpötiloja ohjataan vyöhykkeittäin: 50-55°C ABS-koristeosille ja 30-40°C paloa hidastaville PP-kaasusäiliöille. Liiallinen muotin lämpötila lisää PP:n kiteytyskutistumista, mikä johtaa alimitoitettuihin kaasusäiliöihin ja huonoon tiivistykseen, mikä johtaa kaasuvuotoon.
Optimoitu tuuletus- ja poistosuunnittelu
Monionteloisissa muoteissa jokainen ontelo on varustettu erillisillä mikro-ilma-aukoilla (0,010 mm syvä, 2–4 mm leveä), ylimääräisillä tuuletussisäkkeillä, jotka on sijoitettu hitsauslinjoihin, virtauspäätypisteisiin ja paksuseinäisiin ripakohtiin. Tämä mahdollistaa nopean ilmanpoiston nopean täytön aikana, mikä estää hitsauslinjojen haurauden tai paikallisen palamisen. Näiden pienten osien ejektorin tappien halkaisija on vain 1–2 mm, ja niissä käytetään monipistehajautettua poistostrategiaa; tapit sijoitetaan paksuseinäisille alueille – välttäen kriittisiä ilmatiiviitä vyöhykkeitä – ja etenevät kahdessa hitaassa vaiheessa estääkseen rasitusjäljet ("valkaisu") tai puhkaisuja, jotka voivat aiheuttaa mikrohalkeamia.
Muotin toiminnan tiedot
Nämä monionteloiset kevyemmät muotit on suunniteltu käytettäviksi pienissä, tarkkuusruiskuvalukoneissa (100T–250T), jotka tarjoavat riittävän puristusvoiman estääkseen muotin avautumisen ja välähdyksen muodostumisen nopean ruiskutuksen aikana. Suorita vesivirtaustarkistus jokaisessa jäähdytyskanavassa varmistaaksesi, ettei tukoksia tai vuotoja ole; esikalibroi matalapaineinen muotinsuojajärjestelmä, jotta muotti aukeaa automaattisesti havaittuaan pieniäkin jäämiä, mikä estää tarkkojen mikroonteloiden vaurioitumisen; puhdista tynnyri perusteellisesti ennen paloa hidastavan PP:n käsittelyä poistaaksesi kaikki ABS- tai PC-jäämät, jotka vaarantaisivat paloa hidastavia ominaisuuksia; esilämmitä muottia 20 minuuttia lämpötilan vakauttamiseksi ennen koemuovauksen aloittamista.
III. Standardoitu ruiskupuristussykliprosessi
Täydellinen muovausjakso sisältää kuusi vaihetta: muotin kiinnitys, vaiheittainen ruiskutus, lyhytkestoinen vaiheittainen pitopaine, nopea jäähdytys, hidas poisto ja automaattinen osien kerääminen. Prosessin ydinstrategiassa painotetaan pienen leikkausvoiman täyttöä, minimaalista pakkausta/kompensaatiota ja tiukkaa sisäisen jännityksen hallintaa, jotta estetään näkymättömien halkeamien muodostuminen painelaakeripesään.
Tarkka vaiheittainen tynnyrin lämpötilan säätö
Paloa hidastavat PP-ilmakammiot ja -kotelot: 190–215°C; suuttimen lämpötila: 205 °C; maksimilämpötila ei saa ylittää 220°C (liiallinen lämpö hajottaa paloa hidastavia lisäaineita ja heikentää huomattavasti materiaalin sitkeyttä, jolloin osat voivat särkyä törmäyksessä).
ABS-koristeosat: 170–195°C; Älä ehdottomasti ylitä 200 °C ärsyttävien haihtuvien aineiden vapautumisen välttämiseksi.
PC:n läpinäkyvät ikkunat: 260–280°C; riittämätön juoksevuus alhaisemmissa lämpötiloissa johtaa hitsauslinjoihin.
Vaiheittainen muuttuvanopeuksinen nopea täyttö
Kun otetaan huomioon näiden pienten osien lyhyt sulan virtausreitti, käytetään kolmivaiheista vaihtelevan nopeuden täyttöstrategiaa: hidas puskurointi portilla, nopea pääontelon täyttö ja alennettu nopeus ilmauksella virtausreitin päässä tasapainottaakseen täyttökonsistenssia useissa onteloissa. Ruiskutuspaine: 70–95 bar; liiallinen paine aiheuttaa välähdyksen ilmatiiviissä jakolinjassa ja suuren sisäisen jäännösjännityksen osan sisällä; riittämätön paine johtaa huonoon hitsauslinjan yhteensulautumiseen, mikä johtaa halkeiluihin ja ilmavuotoon paineen alaisena olevaan ilmakammioon. Jos onteloiden välillä ilmenee mittaeroja, hienosäädä ruiskutusnopeutta kussakin vaiheessa, jotta saavutetaan tasapainoinen täyttö kaikissa onteloissa.
Lyhytkestoinen kaksivaiheinen pitopaine
Kevyemmissä komponenteissa on ohuet seinät ja minimaalinen yleinen kutistuminen; näin ollen pitopaineen kesto on huomattavasti lyhyempi kuin mitä tarvitaan suurissa koteloissa. Prosessissa käytetään kaksivaiheista pitovaihetta: nopea ontelon täyttö korkeassa paineessa, jota seuraa matalapainestabilointi vähäisen kutistumisen kompensoimiseksi. Painetta kantaville komponenteille (kuten ilmakammioille) on asetettu pitoajat 4–8 sekuntia ja pienille koriste-osille 3–5 sekuntia. Pitopaine ei saa olla liian suuri "valkoisten jälkien" tai mikrohalkeamien estämiseksi ejektorin tappien kohdissa. Materiaalin uudelleenlataus tapahtuu samanaikaisesti pitovaiheen aikana, mikä lyhentää muovausjaksoa ja lisää monionteloisten muottien massatuotannon tehokkuutta.
Jäähdytys- ja osien poiston säätimet
Jäähdytysajat määräytyvät seinämän paksuuden mukaan: 2–3 sekuntia 1 mm:n paksuutta kohden, vakiojäähdytysaika 4–6 sekuntia 1,5 mm:n ilmakammioissa. Riittämätön jäähdytys johtaa jatkuvaan muovauksen jälkeiseen kutistumiseen, mikä johtaa kotelon muodonmuutokseen ja kokoonpanon tiivisteen rikkoutumiseen. Muotin avaaminen ja irrottaminen suoritetaan pienillä, tasaisilla nopeuksilla, ja muotin alle on sijoitettu automaattinen keräysastia osien kiinnittämiseksi; läpinäkyvien tai ilmatiiviiden osien manuaalinen käsittely on kielletty sormenjälkien tai öljyn saastumisen estämiseksi. Juuri puretut osat on asetettava tasaisesti alustalle - pinoaminen tai puristaminen on ehdottomasti kiellettyä, koska pienikin paine pieniin koteloihin voi aiheuttaa helposti näkymättömiä mikrohalkeamia.
Olemme muovisytytinosien muottivalmistaja, joka tarjoaa korkealaatuista muovisytyttimien osien muottivalmistusta. Niin kauan kuin haluat räätälöidä/kehittää muovisytytinosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovisytyttimien osien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.