Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


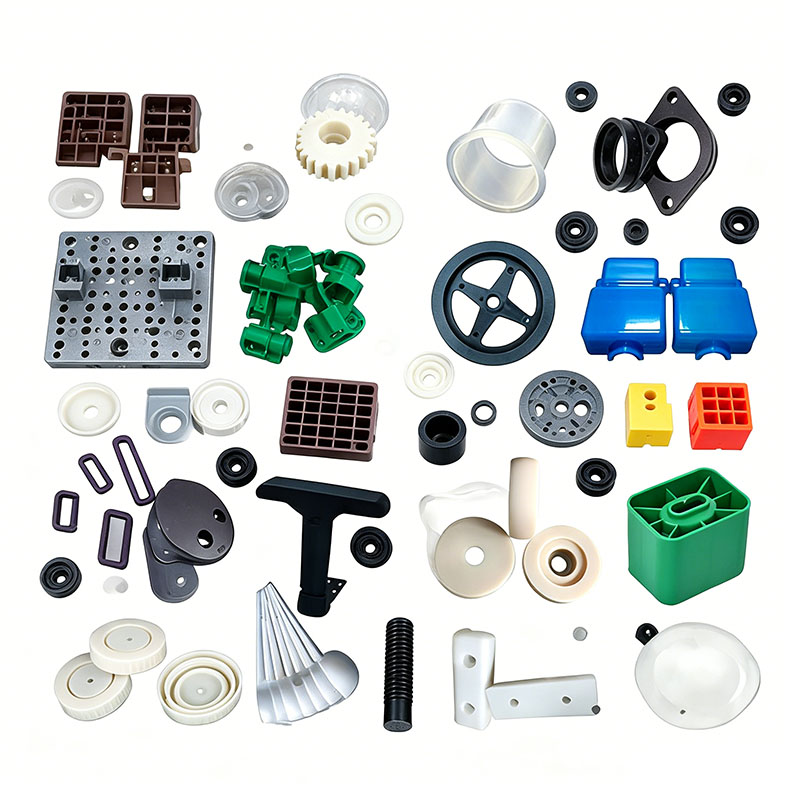
Muovivalukoneen osien muovaus
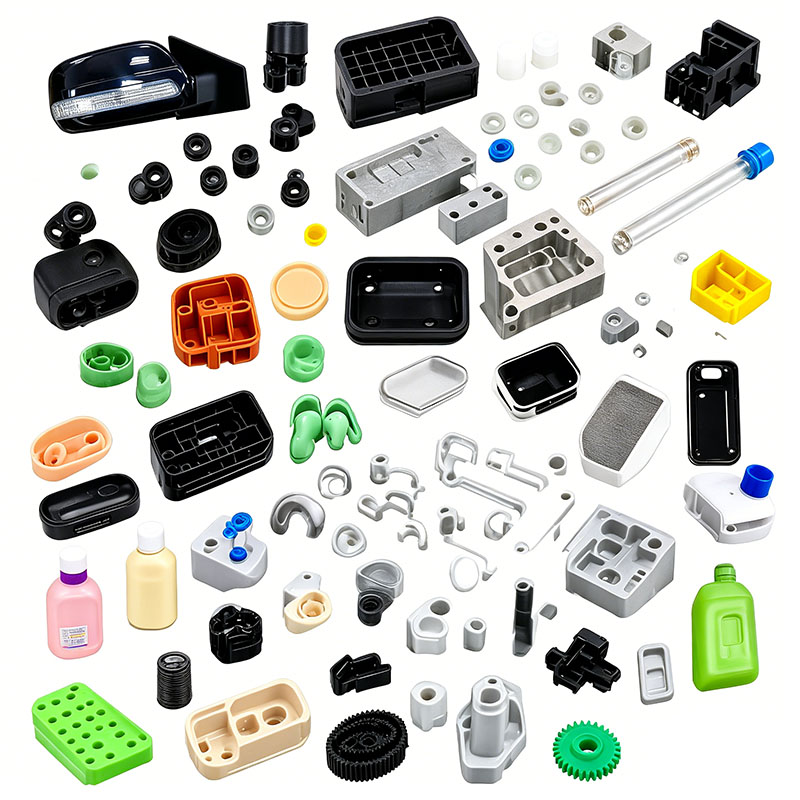
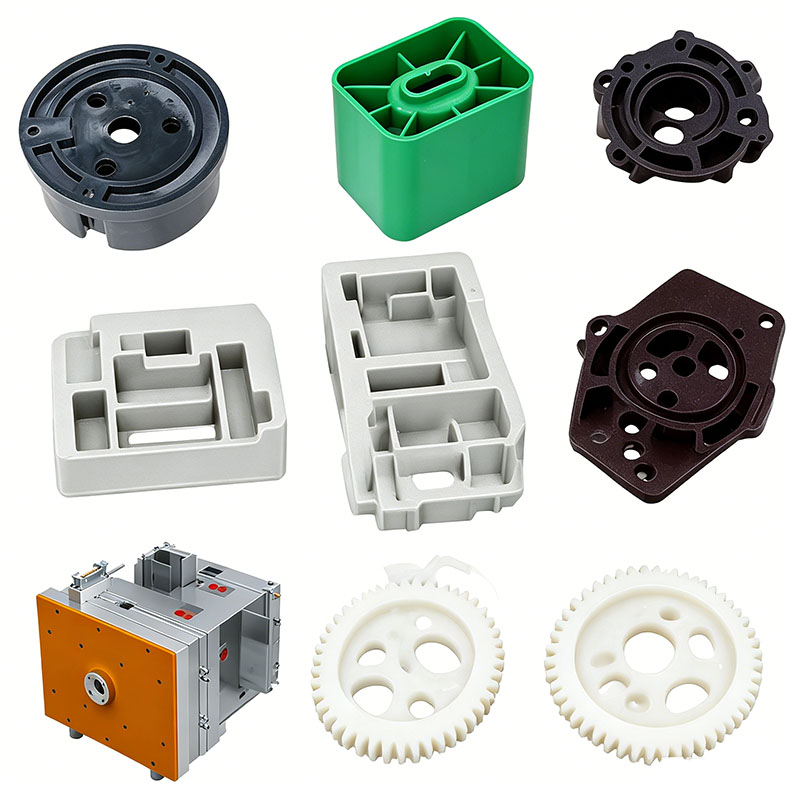
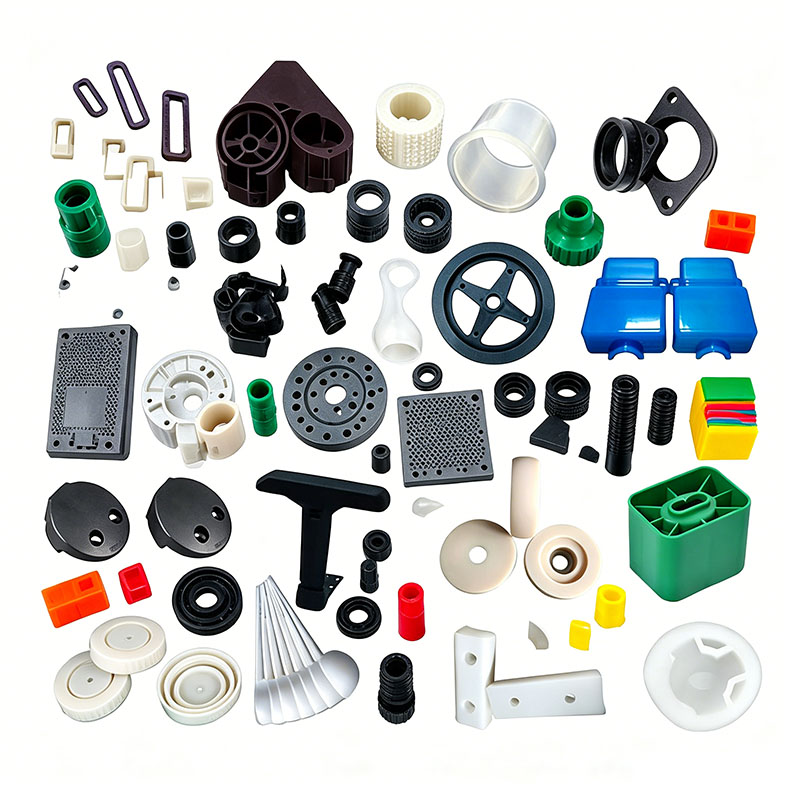
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovivalukoneen osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovivalukoneen osien muovauspalveluita, ja olemme ammattimainen muovivalukoneen osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten muovauskoneen osien muovauksen räätälöinnin aikana tehtaamme voi tarjota yhden luukun palvelua. Meillä on muovivalukoneen osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovivalukoneen osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovivalukoneen osien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
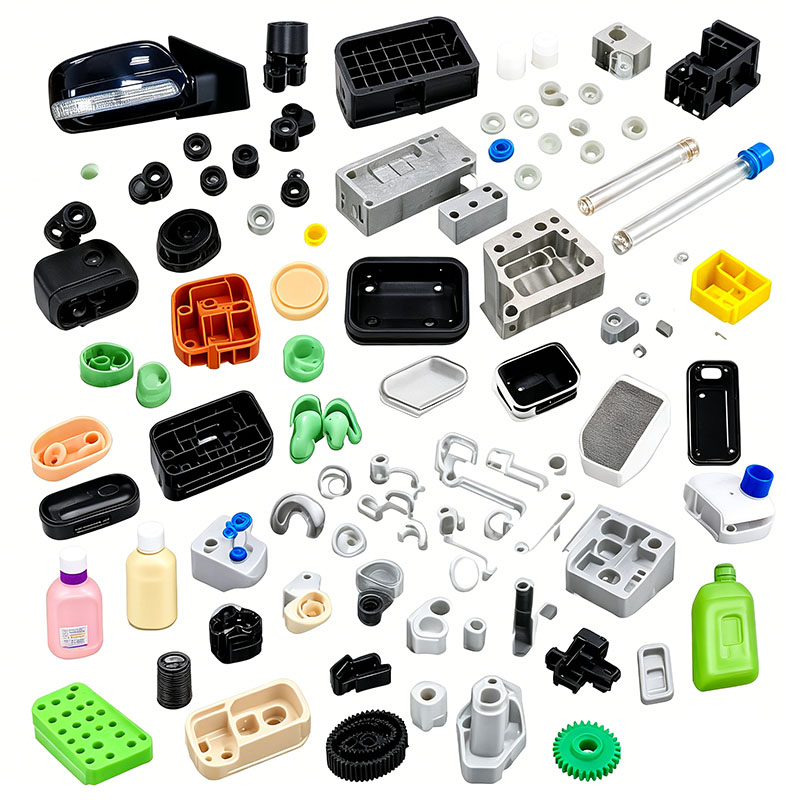
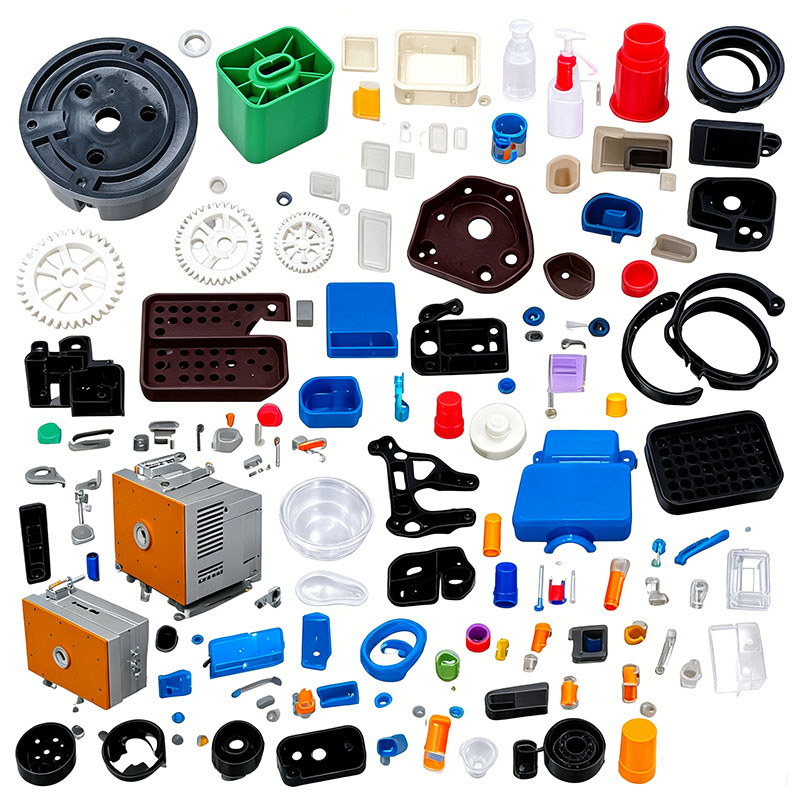
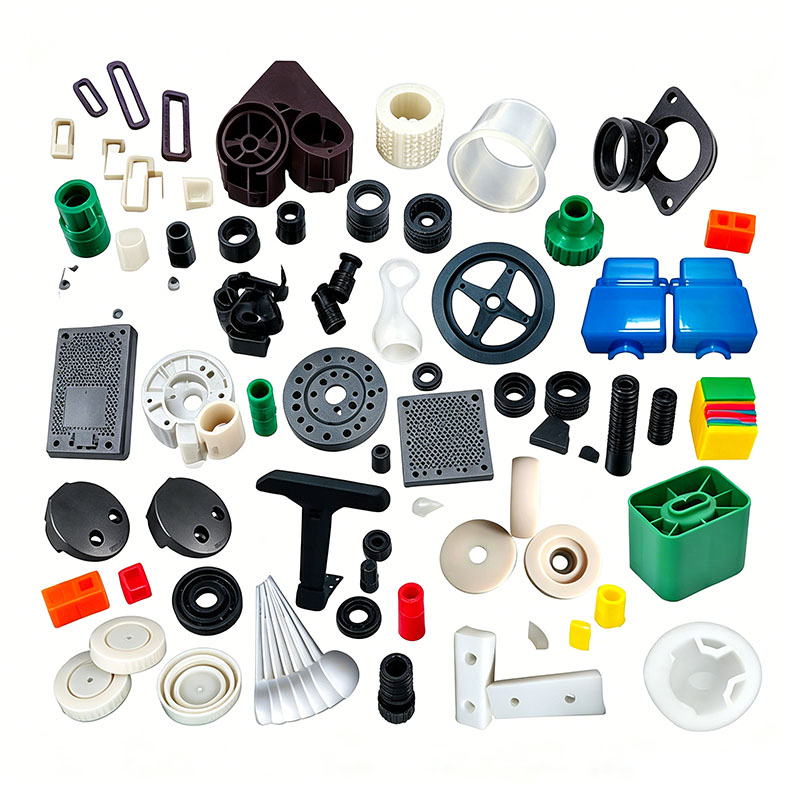
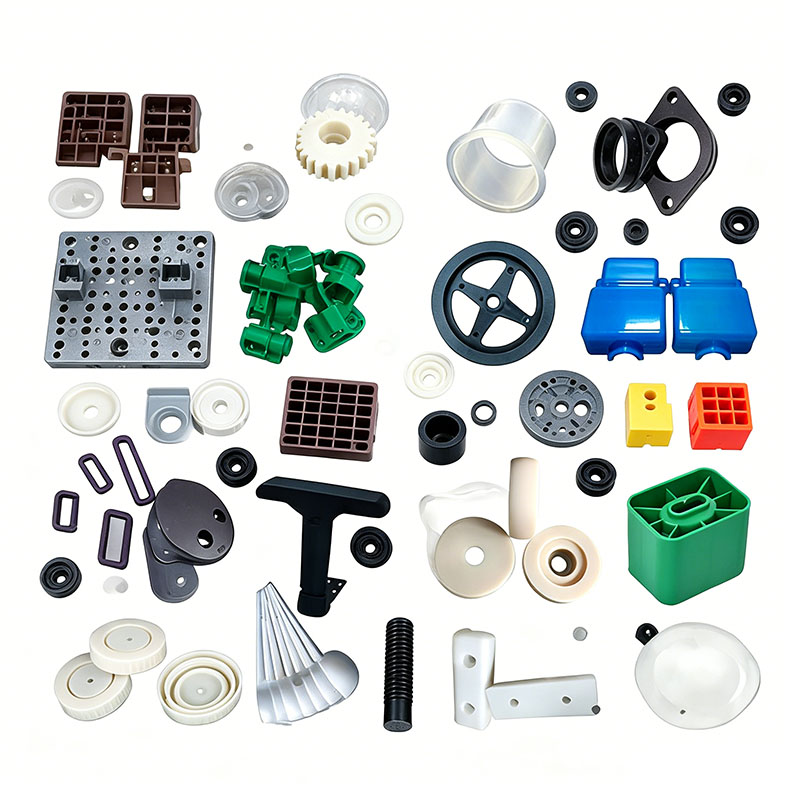
Ruiskuvalukoneiden muoviosat sisältävät ulkopuoliset suojapaneelit, hydrauli-/moottorikokoonpanojen suojukset, paloa hidastavat sähkökotelot, käyttöpaneelien kotelot, kulutusta kestävät kahvat, jäähdytysvesiliittimet, turvalevyt, materiaalisuppiloiden pölysuojat ja rajakytkimien alustat. Nämä osat toimivat ympäristöissä, joille on ominaista korkean lämpötilan öljysumu, altistuminen hydrauliöljylle, tärinä ja lämmön poistuminen laitteista. Sähkökomponentit vaativat palonsuojaa ja eristystä, kun taas rakenneosat vaativat öljynkestävyyttä, tärinänkestävyyttä ja mittapysyvyyttä. Keskeisiä materiaaleja ovat paloa hidastava ABS, vahvistettu PA6, modifioitu PP, PC/ABS-lejeeringit ja kulutusta kestävä POM. Muovausprosessit keskittyvät viiteen kriittiseen suorituskykyindikaattoriin: koneöljyn kestävyys, alhainen sisäinen jännitys, vakaa palonesto, kulutuskestävyys (ilman muodonmuutoksia) ja korkeiden lämpötilojen kestävyys. Tuotantoohjeet kattavat koko työnkulun, mukaan lukien raaka-aineiden esikäsittely, muottien suunnittelu, ruiskuvaluparametrit, jälkikäsittely ja vikojen hallinta.
I. Avainkohdat materiaalin valinnassa ja esikäsittelyssä
1. Materiaalin valinta ja luokitus
1) Käyttöpaneelit ja koneen ulkokuoret: PC/ABS-seos – tarjoaa lämmönkestävyyden, iskunkestävyyden ja maalattavuuden; kestää korkeita pintalämpötiloja ja kestää halkeilua pitkäaikaisessa tärinässä.
2) Sähköisten ohjausrasian kotelot, johdotuksen suojakotelot ja kytkinjalustat: Paloa hidastava ABS-V0 palonestoluokitus, eristysominaisuudet oikosulkujen estämiseksi ja työstökoneiden sähköturvallisuusstandardien noudattaminen.
3) Kulutusta kestävät kahvat, pidikkeet, liukusäätimet ja pikaliittimet: Lasikuituvahvistettu PA6 ja POM – alhainen kitkakerroin, kulutuskestävyys ja hydrauliöljyn kestävyys; kestää kymmeniä tuhansia avaus/sulkemisjaksoja ilman merkittävää kulumista.
4) Suuret koneen pölysuojat ja ohjauslevyt: Erittäin jäykkä modifioitu PP – edullinen, kestää happamia/emäksisiä leikkausnesteitä ja lyhyet muovausjaksot.
5) Läpinäkyvät turvaikkunat: Iskunkestävä PC – suojaa korkean lämpötilan sulan materiaalin roiskeilta ruuvista.
Materiaalien kierrätyksen tiukka valvonta: Uudelleenhionta (sprue/runner-romu) on ehdottomasti kielletty palamista hidastaville sähköosille ja kulutusta kestäville kantaville osille, koska uudelleenhionta vaarantaa paloa hidastavia järjestelmiä ja vähentää merkittävästi kulumislujuutta. Ulkosuojissa uudelleenhiontalisäyssuhteen tulee olla ≤10 % ja se tulee sekoittaa vain samantyyppiseen ensiömateriaaliin. Kun materiaaleja sekoitetaan, öljynkestäviä, vähän liikkuvia homeen irrotusaineita ja lämmönkestäviä perusbasseja on lisättävä kestämään pitkäaikaista altistusta korkeille lämpötiloille ja hydrauliöljylle, mikä estää öljyn erittymisen, pinnan vaalenemisen ja haurastumisen kaltaiset ongelmat. Paloa hidastavat raaka-aineet, lasikuituvahvistettu nailon ja vakiomuovit on sekoitettava ja varastoitava erillisiin astioihin; materiaalien ristikontaminaatio on ehdottomasti kielletty.
2. Sekoitustoimintojen avainkohdat
Käytä pystysekoitinta alhaisella nopeudella (alle 300 rpm) 6–12 minuutin ajan. Älä sekoita lasikuituvahvistettua nylonia suurilla nopeuksilla, koska se voi rikkoa lasikuituja ja vaarantaa jäykkyyden. Paloa hidastavassa ABS:ssä vältä pitkäkestoista kitkaa, joka tuottaa lämpöä, koska tämä voi saada palonestoaineen hajoamaan ennenaikaisesti ja menettää tehonsa. Kun sekoitus on valmis, sulje sekoitusastia suojataksesi raaka-aineita työpajaöljysumun ja pölyn aiheuttamalta saastumiselta.
3. Tiukat kuivaus- ja kosteudenpoistostandardit
PC, PC/ABS ja PA6+GF ovat erittäin hygroskooppisia; liiallisen kosteuden sisältävä muovaus johtaa "hopeajuoviin" ja sisäisiin onteloihin, jolloin osat halkeilevat näitä tyhjiä kohtia joutuessaan alttiiksi rasitukselle tai tärinälle.
PC/ABS-paneelit: Kuumailmakuivaus 90°C:ssa 4-5 tuntia (kosteus ≤0,04%);
Lasikuitu PA6 kulutusta kestävät osat: Kuivauskuivaus 110°C:ssa yli 4 tuntia; materiaalit on kuivattava uudelleen, jos kone on käyttämättömänä yli 30 minuuttia;
Paloa hidastava ABS: Kuivaus 80°C:ssa 3 tuntia;
PP: Kuivaus 60°C:ssa 1 tunnin ajan kosteuden poistamiseksi vain sadekauden aikana; kuivausta ei vaadita vakiotuotannossa.
Kuivumisen jälkeen kuljeta materiaalit koneeseen suljettuja putkia pitkin estääksesi kosteuden tai öljysumun imeytymisen takaisin työpajan ilmasta.
II. Avainkohdat muottien suunnittelussa ja tuotannossa
Ruiskuvaletut osat jakautuvat kahteen luokkaan: suuret, ohutseinäiset suojakotelot ja pienet, tarkkuuskulumista kestävät rakenneosat. Muotin suunnittelussa keskitytään kulumisen ja eroosion kestävyyteen, tasapainoiseen jäähdytykseen, öljyn erittymisen estämiseen ja lujaan poistokykyyn. **Muotin teräsvalikoima**
PC/ABS- ja paloa hidastavien ABS-koteloiden onteloihin valitaan 718H peilipintainen esikarkaistu teräs, joka varmistaa maalaukseen sopivan sileän pinnan. Lasikuituvahvisteisten nylon- ja POM-kulutusta kestävien osien muotit nitrisoidaan, jotta ne kestävät jatkuvaa lasikuitujen ja kovien täyteaineiden aiheuttamaa eroosiota, mikä pidentää käyttöikää. S136-korroosionkestävää peiliterästä käytetään pienissä tarkkuuskytkimien alustoissa hydraulinesteiden ja kosteuden aiheuttaman korroosion estämiseksi. Kaikissa kulmissa on säteittäinen muotoilu (R-fillet), joka eliminoi jännityskeskittymät ja estää laitteen tärinän aiheuttaman halkeilun.
**Jäähdytysjärjestelmän suunnittelu (avain vääntymisen ja pintavikojen hallintaan)**
Kotelon seinämät ovat 1,8–2,5 mm paksuja, kun taas asennusulokkeet ja rivat ovat 4–6 mm paksuja; merkittävät paksuusvaihtelut voivat helposti johtaa vääntymiseen ja pintavirheisiin, kuten "kukkimiseen" (öljyn/lisäaineen erittyminen). Muotissa käytetään konformisia jäähdytyskanavia, ja paksuseinäisiin ulkonemiin on asennettu spiraalimaiset jäähdytysytimet tasapainoisen jäähdytyksen varmistamiseksi. Muotin lämpötiloja ohjataan vyöhykkeellä: 70–80 °C PC/ABS; 50–60°C paloa hidastavalle ABS:lle; 80–90 °C lasikuitunailonille; ja 30–40°C modifioiduille PP-koteloille. Nailonin korkeat muotin lämpötilat lisäävät kiteisyyttä, mikä parantaa kulumisen ja öljyn kestävyyttä; PC:n korkeat lämpötilat vähentävät sisäistä jännitystä ja estävät halkeilun korkean lämpötilan käyttöympäristöissä.
**Ilmauksen ja poiston optimointi**
Suuret kotelot sisältävät pitkiä sulavirtareittejä; Jakolinjan ympärille on koneistettu jatkuvat tuuletusraot (0,012–0,015 mm syvyydet), jotka poistavat korkean lämpötilan hajoamiskaasut ja estävät mustien pisteiden ja hajujen muodostumisen. Kulutusta kestävissä liukukappaleissa ja pienissä tarkkuuspohjissa, joissa on tiheä uurre, käytetään monipisteisiä symmetrisiä ejektorin tappeja ja holkkipoistolaitteita estämään epätasaisen poistovoiman aiheuttamia muodonmuutoksia tai jännitysjälkiä ("valkaisua"). Ohuisiin turvalevyihin on lisätty apuejektorilohkoja, jotka estävät taipumisen purkamisen aikana.
**Muotin asennus- ja kokoonpanotiedot**
Suurten koteloiden muotit on suunniteltu 400T–700T ruiskuvalukoneille; kiinnityslevyt kiristetään tasaisesti, jotta vältytään laajalta välähdyksestä korkeapaineruiskutuksen aikana. Asenna virtausilmaisimet kaikkiin vesipiireihin esteettömän virtauksen varmistamiseksi; kalibroi matalapaineinen muotisuojaus estääksesi jäännösputken materiaalia vahingoittamasta muotin onteloa; ja tee kattavat vesiliitäntöjen vuototestit, jotta kosteus ei saastuttaisi sulatetta ja aiheuta kuplia. Ennen kuin valmistat paloa hidastavia osia, puhdista tynnyri ja muotti perusteellisesti poistaaksesi kaikki aiempien ajojen jäännökset.
III. Ruiskuvaluprosessin avainkohdat
Prosessin ydin: Matala lämpötila ja alhainen leikkausvoima, porrastettu pitopaine ja riittävä jäähdytys; tasapainottaa palamista hidastavaa vakautta, kulutuskestävyyttä sekä öljyn- ja tärinänkestävyyttä.
Tynnyrin tarkka vyöhykelämpötilan säätö
PC/ABS-ohjauspaneelit: 190–250°C; suutin alle 260°C (liiallinen lämpö aiheuttaa hajoamista ja vähentää lämmönkestävyyttä).
Paloa hidastavat ABS-elektroniikkakotelot: 170–220°C; korkeintaan 230°C (korkeat lämpötilat tuhoavat palonestojärjestelmän aiheuttaen palonkesto-ominaisuuksien menetyksen).
Lasikuituvahvisteiset PA6 kulutusta kestävät osat: 230–260°C; Älä ylitä 270°C (nailonin hajoaminen aiheuttaa tyhjiä paikkoja ja voimakkaan heikkenemisen).
Modifioidut PP-suojat: 190–220°C.
Vaiheittainen ruiskutuksen täyttöohjaus
Suuret suojapeitteet käyttävät kolmivaiheista muuttuvanopeuksista täyttöä: hidas puskurointi portilla, keskinopeuksinen täyttö keskiosassa ja alennettu nopeus distaalisessa hitsauslinjassa sisäisen leikkausjännityksen minimoimiseksi ja lämpökierron aiheuttaman halkeamisen estämiseksi. Pienet kulutusta kestävät nailonosat täytetään tasaisella, alhaisella tai keskisuurella nopeudella kuitujen altistumisen vähentämiseksi ja kulutuspintojen tasaisuuden parantamiseksi. Ruiskutuspaine: 85–120 bar; riittämätön paine johtaa heikkoihin hitsauslinjoihin, jotka ovat alttiita murtumaan tärinän vaikutuksesta, kun taas liiallinen paine aiheuttaa suuren sisäisen jännityksen, mikä johtaa valkaisuun ja halkeiluihin joutuessaan kosketuksiin hydrauliöljyn kanssa.
Kaksivaiheinen pitopaine
Kiteiset materiaalit, kuten PP ja PA6, kutistuvat merkittävästi; aseta ensisijainen ja toissijainen pitopaineportaat tämän kompensoimiseksi. Pitoajat ovat 6–10 sekuntia ohutseinäisillä kansilla ja 15–22 sekuntia paksuseinäisillä kulutusta kestävillä alustoilla ja asennuskiinnikkeillä pinnan uppoamisjälkien poistamiseksi. Materiaalin plastisointi (talteenotto) tapahtuu samanaikaisesti pitovaiheen aikana muovausjakson lyhentämiseksi. Jäähdytys- ja osien irrotuksen tekniset tiedot
Jäähtymisajaksi on asetettu 3–5 sekuntia 1 mm seinämän paksuutta kohden; 2 mm:n suojukset vaativat 9–12 sekunnin jäähdytyksen. Riittämätön jäähdytys johtaa jatkuvaan muodonmuutokseen, kun muoviosat altistuvat myöhemmin laitteen korkeille lämpötiloille ja öljyn likaantumiselle. Muotin avaamisen ja irrotuksen tulee tapahtua hitaasti, tasaisella nopeudella. Osat poistetaan robottikäsivarrella ja asetetaan tasaisesti kiinnityspöydälle; Kuumien muoviosien pinoaminen tai puristaminen on kielletty pysyvän vääntymisen estämiseksi.
IV. Jälkikäsittely, muotoilu ja lisätyöstö
Ruiskuvaletut osat altistuvat usein öljylle; pinnan purseet ja jäännösjännitys voivat lyhentää niiden käyttöikää merkittävästi, joten jälkikäsittelyvaiheita ei saa jättää väliin.
Porttien ja purseiden leikkaus
Leikkaa suuret kylmäkanavaportit tasaisesti leikkuukoneella. Käytä timanttihiomateriä hienon salaman poistamiseen tarkasti liukupinnoilta ja napsautusalueilta, mikä varmistaa sujuvan liikkeen ilman sitoutumista. Varmista, että sähkökoteloiden sisällä ei ole teräviä purseita, jotta johdineristys ei vaurioidu. Lasikuituvahvistettu nylon on liian kovaa tavalliselle hiekkapaperille; käytä kiillotukseen erikoishiomateriä.
Hehkutus stressin lievitykseen
Ennen maalausta PC/ABS- ja paloa hidastavat ABS-kosmeettiset osat ja sähkökotelot hehkutetaan vakiolämpötilassa uunissa 70°C:ssa 2–3 tunnin ajan. Tämä vapauttaa hitaasti sisäistä jännitystä, mikä estää maalin kuoriutumisen tai kotelon halkeilun, joka johtuu korkeista käyttölämpötiloista ja öljyaltistuksesta. PP-suojat eivät vaadi hehkutusta; Pienet lasikuituiset nailonosat voidaan hehkuttaa matalassa lämpötilassa, lyhytkestoisesti öljynkestävyyden parantamiseksi. Hieman vääntyneet suojukset on lämpömuotoiltu metallikiinnikkeissä tasaisten asennusvälysten varmistamiseksi.
Pintakäsittely
Suojakannet voidaan pinnoittaa öljynkestävällä teollisuusmaalilla; Käytä sähköstaattista puhdistusta ennen pinnoittamista öljyn, pölyn ja muotinirrotusaineen jäämien poistamiseksi. Läpinäkyvät PC-katseluikkunat läpikäyvät UV-karkaisun, joka estää korkean lämpötilan sulan materiaalin naarmuuntumisen. Hionnan jälkeen sähköisten paloa hidastavien osien eristys- ja palonestotestit testataan; vain yhteensopivat osat jatkavat seuraavaan vaiheeseen. Öljysumu on eristetty koko konepajan alueella estämään puolivalmiiden osien ennenaikainen öljyn saastuminen. V. Yleisten vikojen tärkeimmät valvontapisteet
Liekinsuojavika sähkökoteloissa: Paloa hidastavaa materiaalia sekoitettuna uudelleen jauhamiseen tai tynnyrin ylikuumenemiseen; käsittele paloa hidastavaa materiaalia erikseen ja valvo tiukasti käsittelylämpötilan ylärajaa.
Kulutuskestävien liukusäätimien ennenaikainen valkaisu/kuluminen: Lasikuituvahvisteisen nailonin tai POM:n käyttämättä jättäminen tai riittämätön kiteytyminen alhaisen muotin lämpötilan vuoksi; vaihtaa materiaaleja ja nostaa muotin lämpötilaa.
Muoviosien vaaleneminen ja halkeilu joutuessaan kosketuksiin hydrauliöljyn kanssa: Liiallinen sisäinen jännitys tai raaka-aineen riittämätön kuivuminen; lisää hehkutusvaihe ja kuivaa raaka-aineet tiukasti.
Koneen rungon suojusten vääntyminen ja kokoonpanovirhe: Epäsymmetriset jäähdytyskanavat tai liian korkea muotin lämpötila PP:lle; optimoida symmetristä jäähdytystä varten ja suorittaa muovauksen jälkeistä lämpömuovausta.
Sisäiset kuplat läpinäkyvissä katseluikkunoissa: PC:n riittämätön kosteudenpoisto; pidennä kosteudenpoisto-/kuivausaikaa 110 °C:ssa ja varmista, että suppilo on tiivis kosteudelta.
Olemme muovivalukoneen osien muovausvalmistaja, joka tarjoaa korkealaatuista muovivalukoneen osien muovausvalmistusta. Niin kauan kuin haluat mukauttaa / kehittää muovivalukoneen osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

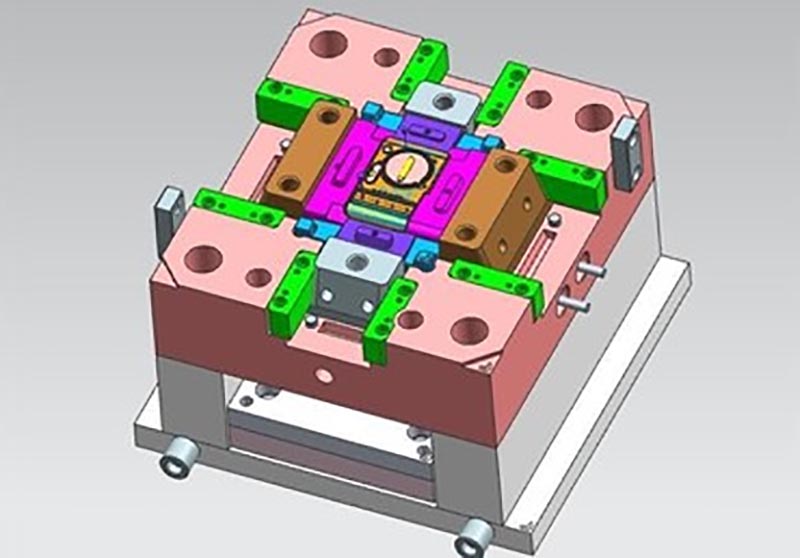
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovivalukoneen osien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.