Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


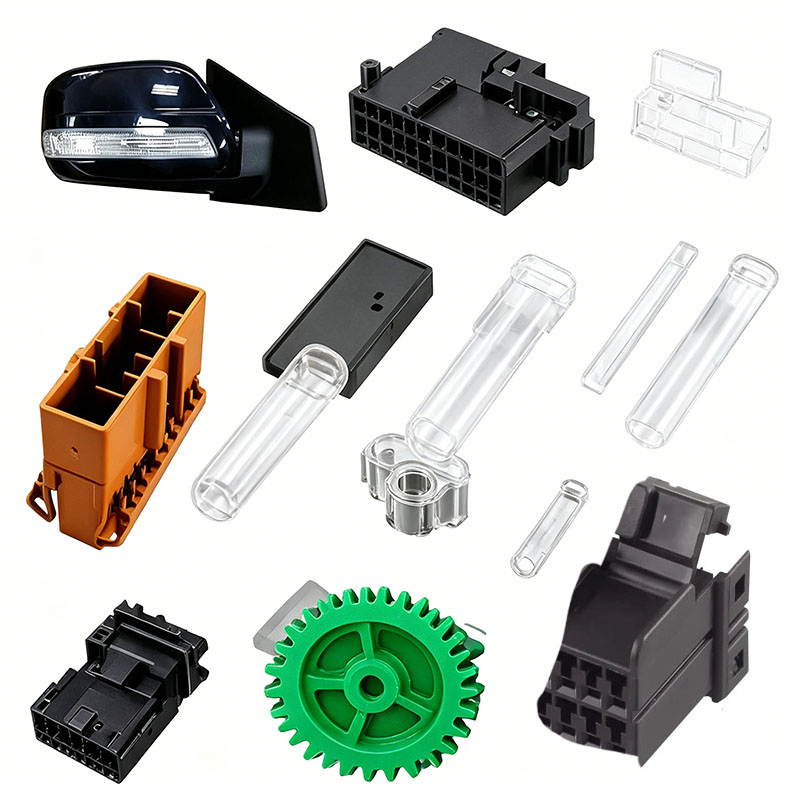
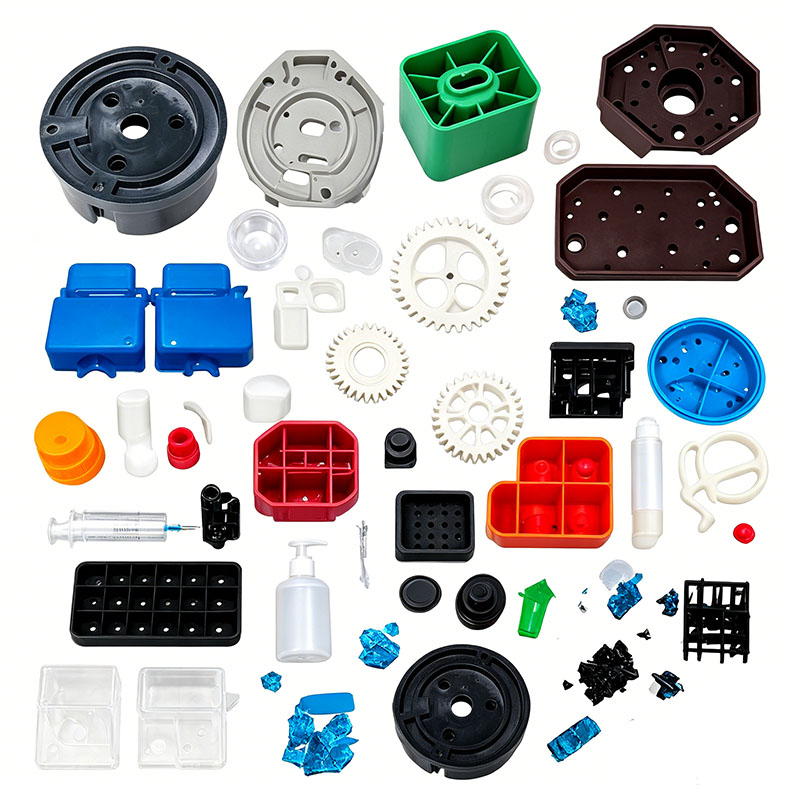
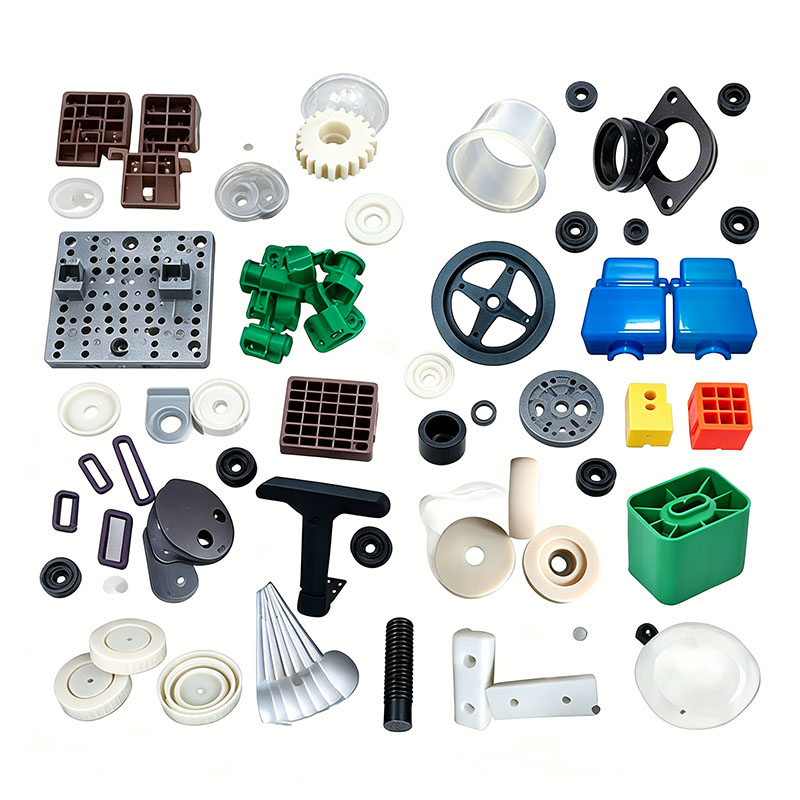
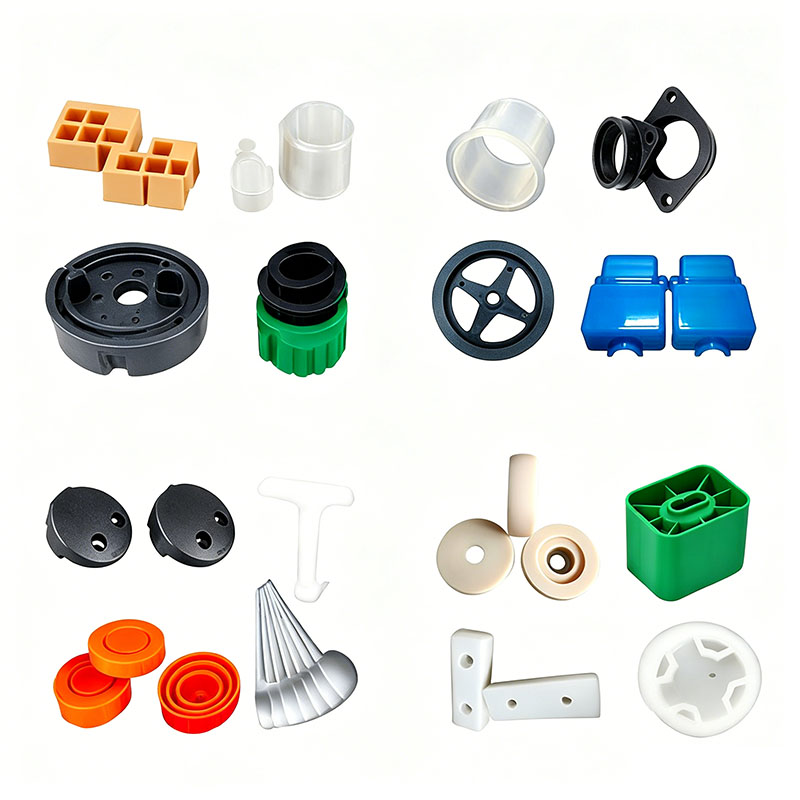
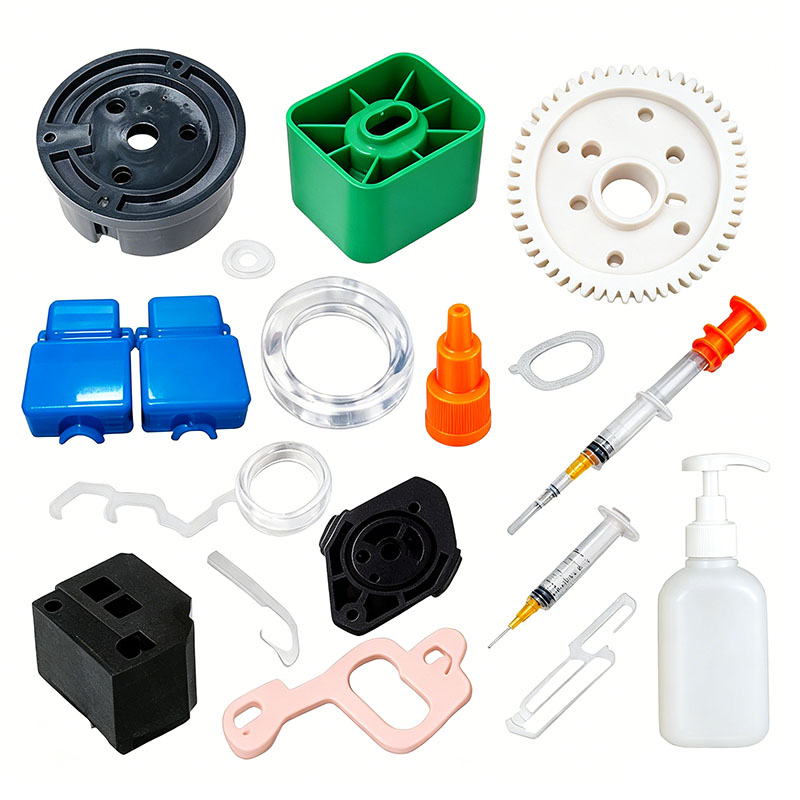
Muoviset jääkaapin osien valu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten jääkaapin osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten jääkaapin osien muovauspalveluita, ja olemme ammattimainen muovisten jääkaapin osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten jääkaapin osien muovauksen mukauttamisprosessissa tehtaamme voi tarjota yhden luukun palvelua. Meillä on muovisten jääkaapin osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaille korkealaatuisia räätälöityjä muovisten jääkaapin osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisille jääkaapin osien muovaustuotteille voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
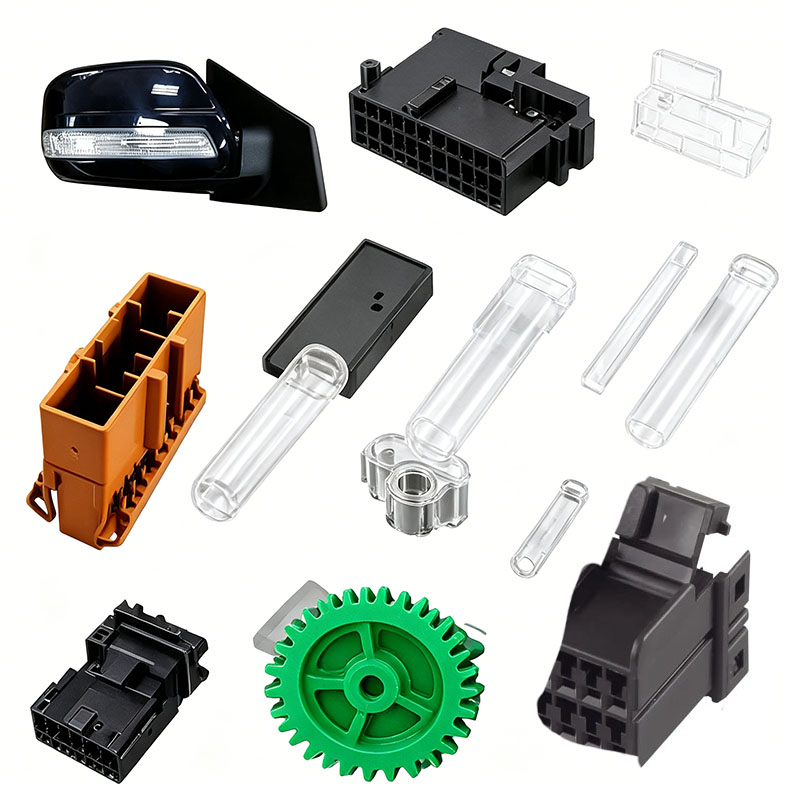
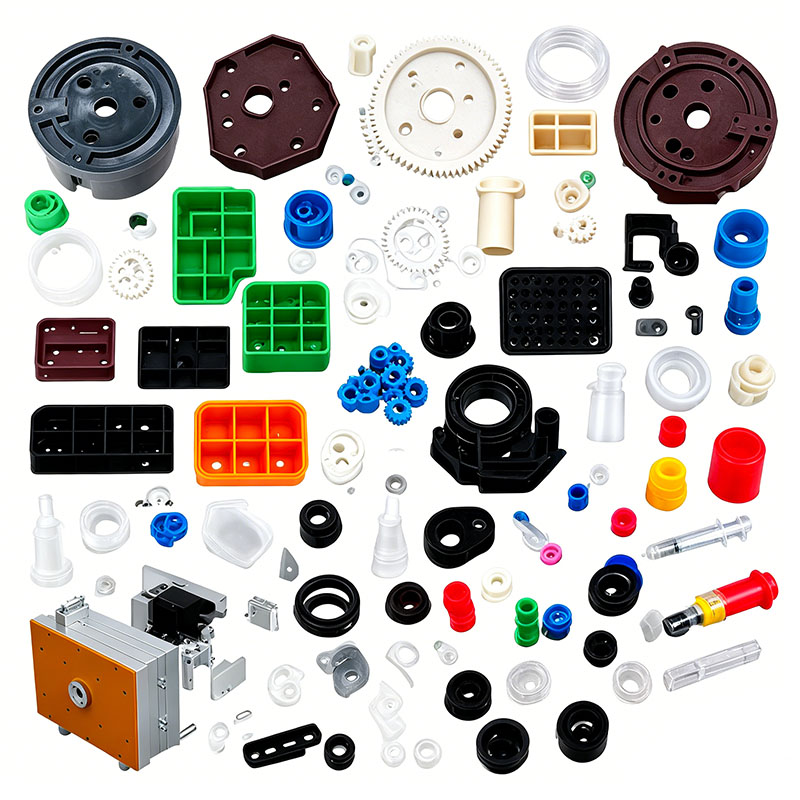
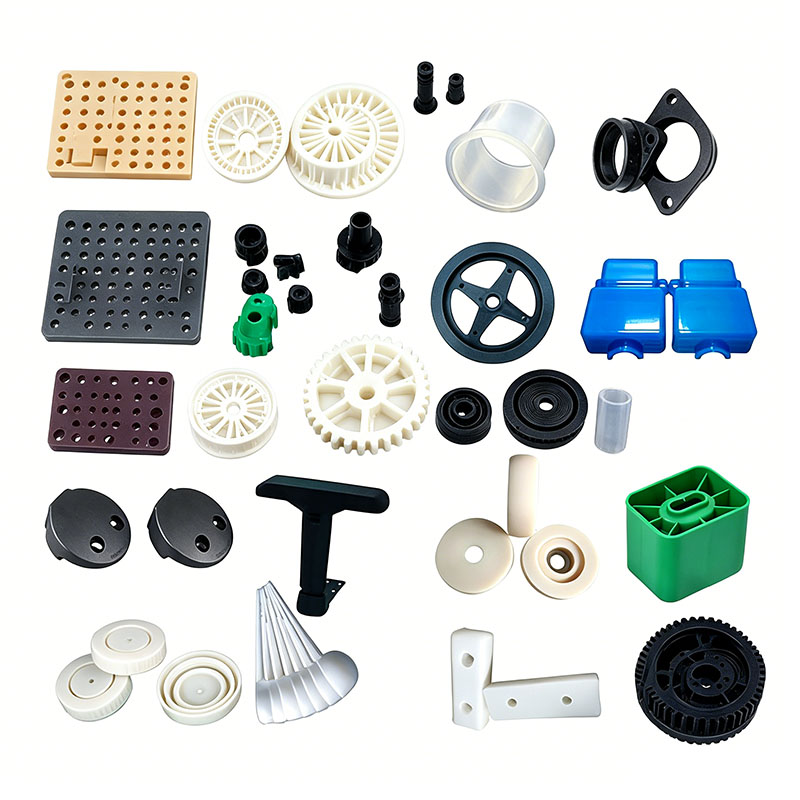
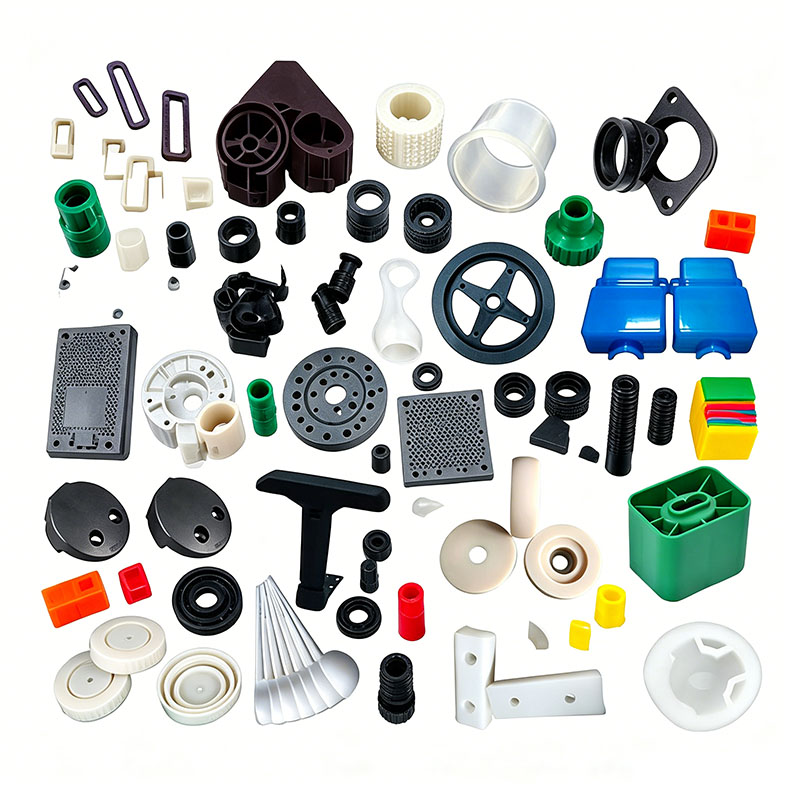
Jääkaapin muoviosat jaetaan viiteen luokkaan: koristeelliset ulkoosat, rakenteelliset kantavat osat, jäähdytysilmakanavakomponentit, säilytys-/järjestelyosat ja paloa hidastavat sähkökomponentit. Esimerkkejä ovat oven vaipat, sisävaipat, laatikot ja raikkaastiat, hyllytuet, ilmakanavien kannet, jääkaukalot, oven tiivisteiden kannakkeet, kompressorin suojukset ja sisäosat. Nämä tuotteet toimivat ympäristöissä, jotka pyörivät -20°C ja huoneenlämpötilan välillä ja joutuvat kosketuksiin kosteuden ja ruokaöljyjen kanssa. Erityisiä vaatimuksia ovat palonesto, iskunkestävyys alhaisissa lämpötiloissa ja mittojen vakaus (muodonmuutoskestävyys). Päämateriaaleihin kuuluvat HIPS, modifioitu PP, ABS, GPPS ja paloa hidastava ABS. Tärkeimmät muovausparametrit keskittyvät lujuuteen alhaisissa lämpötiloissa, alhaiseen kutistumiseen, hajuttomaan, alhaiseen sisäiseen jännitykseen ja hydrolyysin kestävyyteen. Seuraavissa osioissa kuvataan muovauksen olennaiset asiat, jotka kattavat raaka-aineiden esikäsittelyn, muotin suunnittelun, ruiskuvaluprosessin, jälkikäsittelyn ja vikojen ehkäisyn.
I. Raaka-aineen valinta ja esikäsittely
Materiaalin valinta ja sovitus
Modifioitua PP:tä käytetään ensisijaisesti sisävuorauksissa, säilytyslaatikoissa ja raikkaastioissa sen alhaisen lämpötilan kestävyyden, rasvankestävyyden, alhaisen veden imeytymisen ja kohtuullisten kustannusten vuoksi. ABS on valittu ovipaneeleihin ja koristelistalle sen korkean kiillon vuoksi, mikä helpottaa kalvon laminointia ja maalausta. Iskunkestävää HIPS:ää käytetään kaapin eristysvuorauksiin ja ilmakanavalevyihin, mikä tarjoaa alhaisen muovauskutistumisen ja vakaan jäykkyyden. GPPS:ää käytetään läpinäkyviin tuoreuslaatikoihin ja säilytyshyllyihin. Paloa hidastavaa ABS:ää käytetään kompressorien suojuksissa ja sähkörasioissa laitteiden paloturvallisuusstandardien täyttämiseksi.
Materiaalien kierrätyksen tiukka valvonta: Esteettisten osien uudelleenhiontaan (johtimien/kannattimien) suhde ei saa ylittää 10 %. Kierrätysromun sekoittaminen sisävuorauksiin tai kantaviin hyllyihin on kielletty; toistuva kierrätys vähentää merkittävästi lujuutta alhaisissa lämpötiloissa, jolloin osat voivat halkeilla pakasteelintarvikkeita säilytettäessä. Materiaaleja sekoitettaessa sallitaan vain elintarvikelaatuiset, vähän liikkuvat muotinirrotusaineet ja hajuttomat perusseokset; pistävän lisäaineen käyttö on ehdottomasti kielletty jääkaapin sisälle jääneiden hajujen estämiseksi. Paloa hidastavia materiaaleja on sekoitettava ja käsiteltävä erillään tavallisista muoveista, jotta paloa hidastavia ominaisuuksia ei vaaranneta.
Sekoituksen valvontavaatimukset
Käytä pystysekoitinta materiaalien sekoittamiseen alhaisella nopeudella (alle 300 rpm) 6-10 minuutin ajan. Täytettyä/muunneltua PP:tä ei saa sekoittaa nopeasti, jotta vältetään jauheen agglomeroituminen, mikä aiheuttaa pinnan pistesyöpymistä. ABS ja HIPS ovat suhteellisen hauraita; kitkan aiheuttama lämmön kertyminen on minimoitava, jotta estetään pellettien ennenaikainen hajoaminen ja kellastuminen. Sekoituksen jälkeen materiaalit on säilytettävä suljetuissa säiliöissä pölyn tai öljyn aiheuttaman saastumisen estämiseksi.
Kuivaus- ja kosteudenpoistovaatimukset
ABS ja HIPS ovat erittäin hygroskooppisia; muovaus korkean kosteuspitoisuuden kanssa johtaa hopeajuoviin ja kupliin, jolloin osat ovat alttiita murtumaan kuplakohdissa matalan lämpötilan rasituksessa. Kuivausstandardit: ABS vakio 80°C:ssa 3–4 tunnin ajan; HIPS 75 °C:ssa 3 tuntia; kosteuspitoisuus alle 0,04 %. PP:llä ja GPPS:llä on erittäin alhainen veden imeytyminen, eivätkä ne yleensä vaadi kuivaamista standardituotannossa; kuitenkin korkean kosteuden ympäristöissä (kuten "Plum Rain" -kausi eteläisillä alueilla) riittää kuivaus 60 °C:ssa 1 tunnin ajan pintakosteuden poistamiseksi. Kuivumisen jälkeen materiaalit tulee kuljettaa suljettujen suppilojen kautta, jotta ilmakehän kosteus ei imeydy takaisin.
II. Tärkeimmät kohdat muotin suunnittelussa ja koneen asennuksessa
Jääkaapin muoviosat ovat tyypillisesti suuripintaisia ohutseinäisiä kuoria. Vuoraukset ja laatikot ovat suuret, ja seinämän paksuus on 1,6–2,2 mm; Epätasainen paksuus tekee niistä alttiita uppoamisjälkeille ja vääntymiselle. Muotin suunnittelussa keskitytään jäähdytys-, tuuletus- ja tasapainotettujen poistojärjestelmien optimointiin.
Muotin teräsvalinta
ABS-ulkoovien kuorissa käytetään esikarkaistua peilipinnoitettua 718H-terästä, jotta saadaan tasainen, kiiltävä pinta, jossa ei ole naarmuja tai kuoppia kiillotuksen jälkeen. P20-esikarkaistu teräs valitaan PP- ja HIPS-vuorausmuotteihin vakaan massatuotannon varmistamiseksi. Muottien ontelot, joissa käytetään täytettyjä/modifioituja tai paloa hidastavia materiaaleja, läpikäyvät typpikäsittelyn jauheiden ja paloa hidastavien lisäaineiden aiheuttaman eroosion estämiseksi, mikä pidentää muotin käyttöikää. Kaikissa sisänurkissa on säde (R) -fileet, jotka eliminoivat jännityspitoisuudet ja estävät halkeilun matalan lämpötilan lämpösyklin aikana.
Tasapainotettu jäähdytysjärjestelmä (avain vääntymisen estämiseen)
Vuorilla ja pitkillä laatikoilla on korkea pituus-leveyssuhde; muotit käyttävät symmetrisiä, muotoiltuja jäähdytyskanavia, jotka kietoutuvat molemmin puolin. Spiraaliset jäähdytysytimet asennetaan paksuseinäisiin kiinnitysulokkeisiin ja vahvistusriviin minimoimaan paksujen ja ohuiden osien väliset lämpötilaerot. Tiukka vyöhykemuotoisen muotin lämpötilan säätö: 50–60 °C ABS-kosmeettisille osille; 30–40 °C PP-vuorauksille; 40–50°C HIPS-ilmakanavakomponenteille. Liialliset PP-muotin lämpötilat pahentavat kiteytymisen kutistumista, mikä johtaa alamittaisiin laatikoihin ja takertumiseen käytön aikana; päinvastoin, liian alhaiset lämpötilat johtavat suureen sisäiseen jäännösjännitykseen, mikä aiheuttaa vääntymistä tai muodonmuutoksia alhaisen lämpötilan käytön aikana.
Tuuletus ja tasapainotettu poistorakenne
Suuripintaisissa vuorauksissa, joissa on pitkät sulavirtausreitit, ilma juuttuu ja palaa helposti etäällä olevissa hitsauslinjoissa. Jakopinnan pitkiä sivuja pitkin koneistetaan jatkuvat, hienot tuuletusraot (0,012 mm syvät). Pohjassa on tiivis uurreus, joka hyödyntää symmetristä monipisteasettelua ejektorin tapeista ja litteistä ejektoreista varmistaakseen tasaisen poistovoiman ja estääkseen laatikon kallistumisen tai nousemisen toiselta puolelta. Ohutseinämäiseen ilmakanavan peitelevyyn on lisätty apuejektorilohkoja läpilyöntien tai jännitysvalkaisun estämiseksi.
Muotin asennus- ja asennustiedot
Jääkaapin vuorausten ja ovien kuorien suuret muotit on yhdistetty 500T–1000T ruiskuvalukoneisiin; kiinnityslevyt on kiristettävä tasaisesti korkeapaineruiskutuksen aiheuttaman laajan välähdyksen estämiseksi. Virtausilmaisimet asennetaan jäähdytyspiireihin esteettömän virtauksen varmistamiseksi; matalapaineinen muotin sulkemissuoja on kalibroitu estämään ontelovauriot jäännösputken materiaalista; Jäähdytyspiirin liitännöille tehdään kattava vuototestaus, jotta sulatteeseen ei pääse kosteutta, mikä voi aiheuttaa kuplia.
III. Ruiskuvaluprosessin ohjauksen avainkohdat
Prosessin ydinstrategia: Pieni leikkausvoima, porrastettu pitopaine ja riittävä jäähdytys sisäisen muovausjännityksen minimoimiseksi ja iskunkestävyyden parantamiseksi alhaisissa lämpötiloissa. Tynnyrin lämpötilavyöhyke
ABS-oven kuori: Syöttöalue 160°C, keskialue 180-190°C, suutin 195-205°C; Lämpötila ei saa ylittää 210 °C, koska korkea lämpö heikentää materiaalin sitkeyttä, mikä tekee siitä alttiita halkeilemaan iskussa kylmissä ympäristöissä.
Modifioitu PP-sisävuori/laatikko: 190–220°C, suutin 210°C; liiallinen lämpö aiheuttaa lisäaineen kulkeutumista, mikä johtaa valkoisiin pisteisiin ja hajuihin sisäseinissä.
HIPS-ilmakanavapaneeli: 180–205°C; paloa hidastavat ABS-sähkökomponentit: maksimilämpötila 230°C estääkseen palonestojärjestelmän hajoamisen ja vioittumisen.
Vaiheittainen ruiskutäyttö
Pitkät sisävuoraukset ja laatikot käyttävät kolmivaiheista muuttuvanopeuksista täyttöä: hidas puskurointi portilla, keskinopeuksinen täyttö ontelon keskiosassa ja alennettu nopeus distaalisella hitsauslinjalla molekyylileikkauksen aiheuttaman sisäisen jännityksen minimoimiseksi. Ruiskutuspaine: 80–110 bar; riittämätön paine johtaa heikkoihin hitsauslinjoihin, jotka ovat alttiita katkeamaan jäähtymisen jälkeen, kun taas liiallinen paine lisää leimahdusta ja sisäistä jännityksen kertymistä.
Kaksivaiheinen pitopaine
PP:llä on merkittävä kiteytyskutistuminen; siksi kompensointiin tarvitaan kaksivaiheinen pitopaine. Ensimmäinen vaihe täyttää ontelon, kun taas toinen vaihe kompensoi jäähtymisen aiheuttamaa kutistumista poistaen vajoamisjäljet sisävuorauksen sivuseinistä ja pohjasta. Pitoaika: 6–10 s ohutseinäisille ilmakanavapaneeleille, 12–18 s paksuseinäisille säilytyslaatikoille; materiaalin plastisointi seuraavaa sykliä varten tapahtuu samanaikaisesti pitovaiheen aikana kokonaisen muovausjakson lyhentämiseksi.
Jäähdytys- ja osien irrotuksen tekniset tiedot
Jäähtymisaika on laskettu 3–4 sekuntia 1 mm seinämän paksuutta kohden; tavallinen 2 mm:n sisävuori vaatii 8–12 s jäähdytystä. Osat, joiden jäähdytys on riittämätön, voivat näyttää litteiltä muotista irrotettaessa, mutta ne voivat muuttua pysyvästi pitkäaikaisen varastoinnin aikana alhaisessa lämpötilassa. Muotin avaaminen ja irrottaminen on suoritettava alhaisilla, tasaisilla nopeuksilla; automatisoitu robotti poistaa osat, jotka asetetaan tasaiselle alustalle – kuumien muoviosien pinoaminen tai puristaminen on ehdottomasti kiellettyä.
Olemme muovisten jääkaapin osien muovausvalmistaja, joka tarjoaa korkealaatuista muovisten jääkaapin osien muottivalmistusta. Niin kauan kuin haluat muokata/kehittää muovisten jääkaapin osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

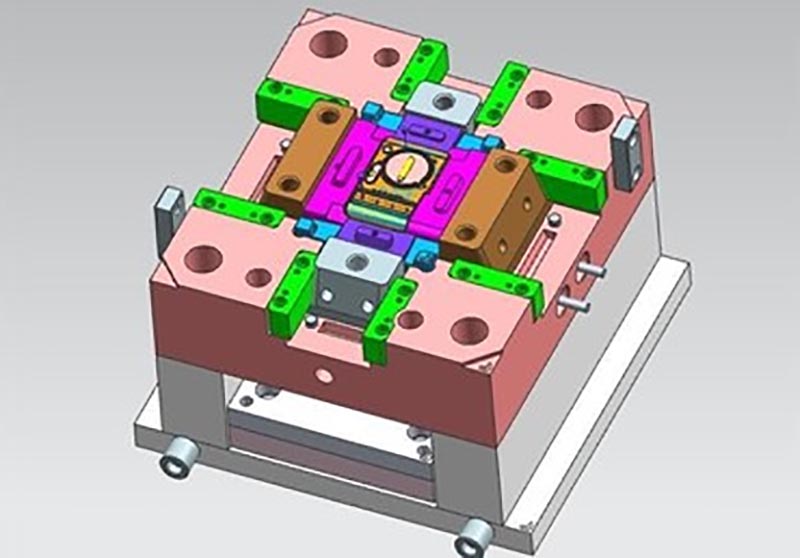
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Jääkaapin muoviosien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.