Koti
>
Tuote > Ytimen räätälöintipalvelu > Räätälöity muovaus > muovisamll pinnasängyn osien muovaus
Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


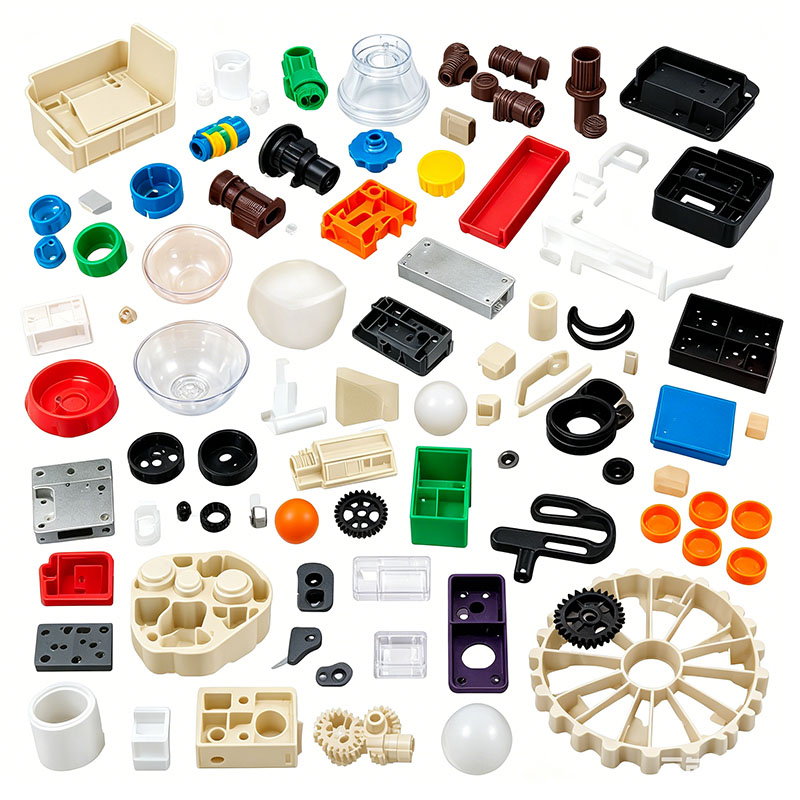
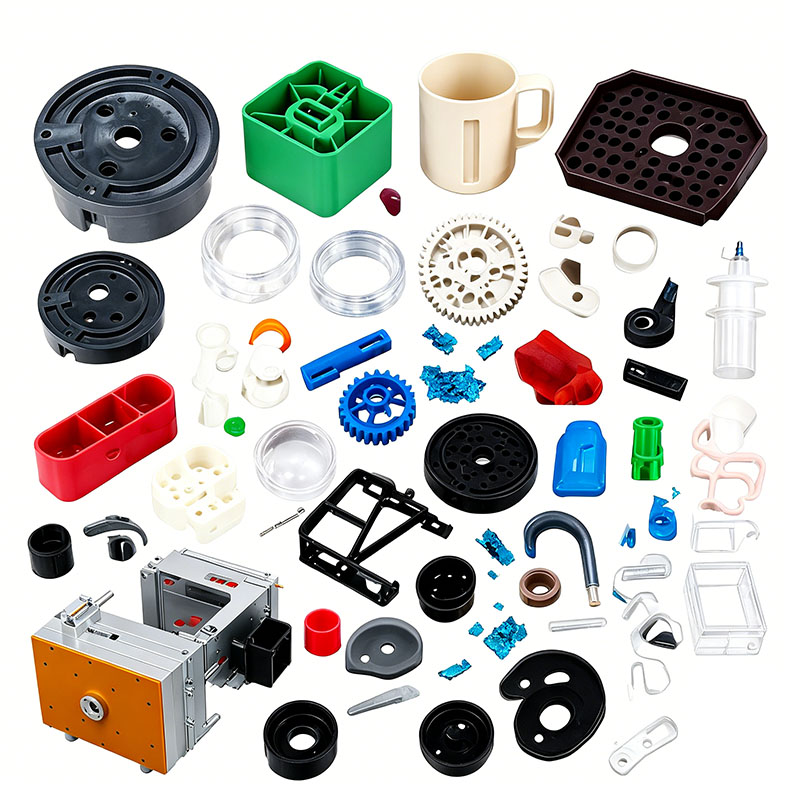
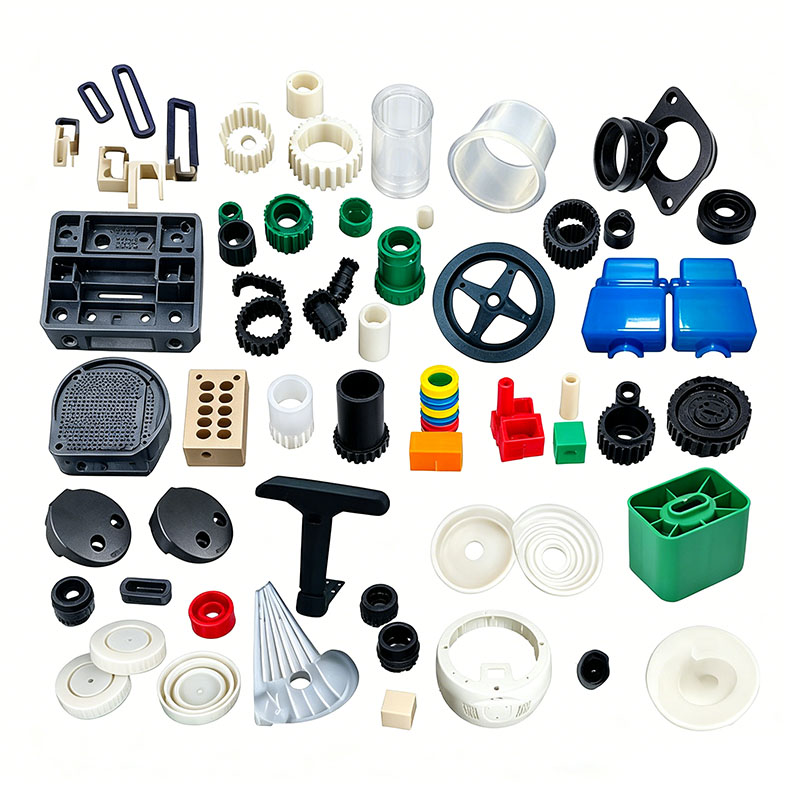
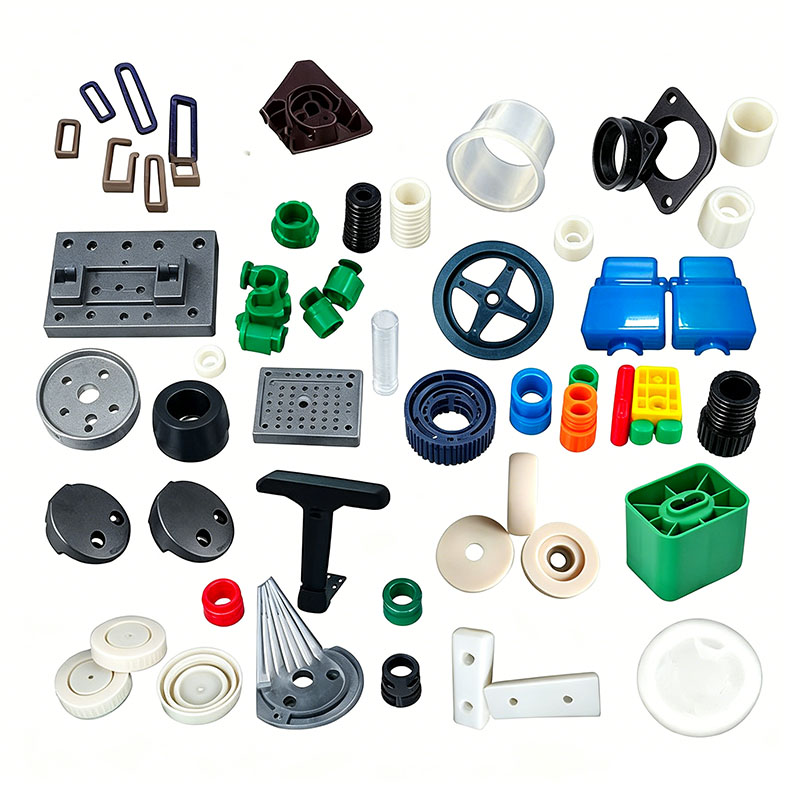
muovisamll pinnasängyn osien muovaus
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisängyn osien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisängyn osien muovauspalveluita, ja olemme ammattimainen muovisängyn osien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten pinnasänkyjen osien muovauksen räätälöinnin aikana tehdas voi tarjota yhden luukun palvelua. Meillä on muovisängyn osien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaille korkealaatuisia räätälöityjä muovisängyn osien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisängyn osien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
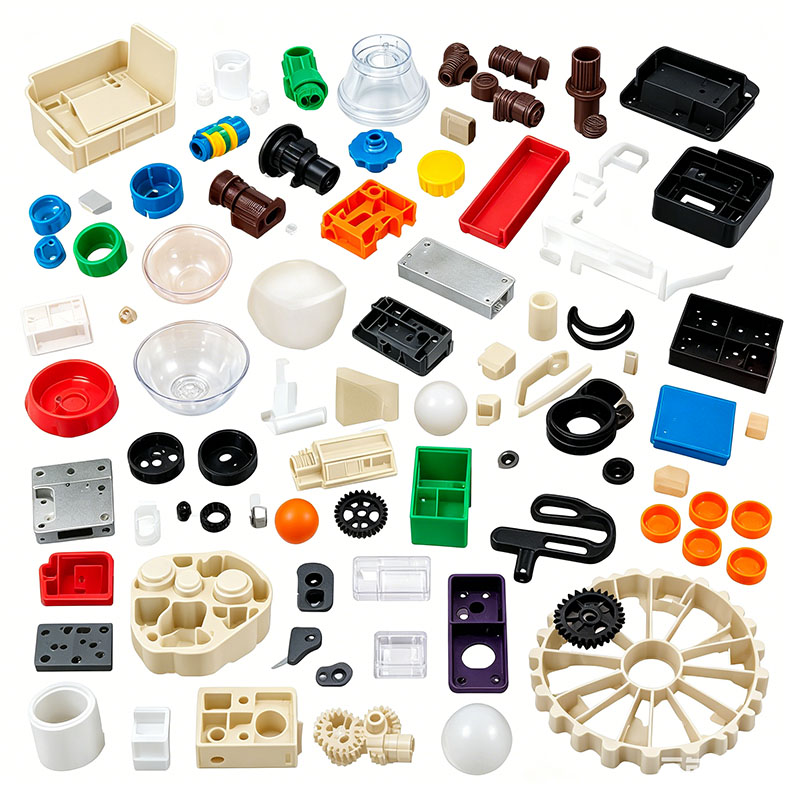
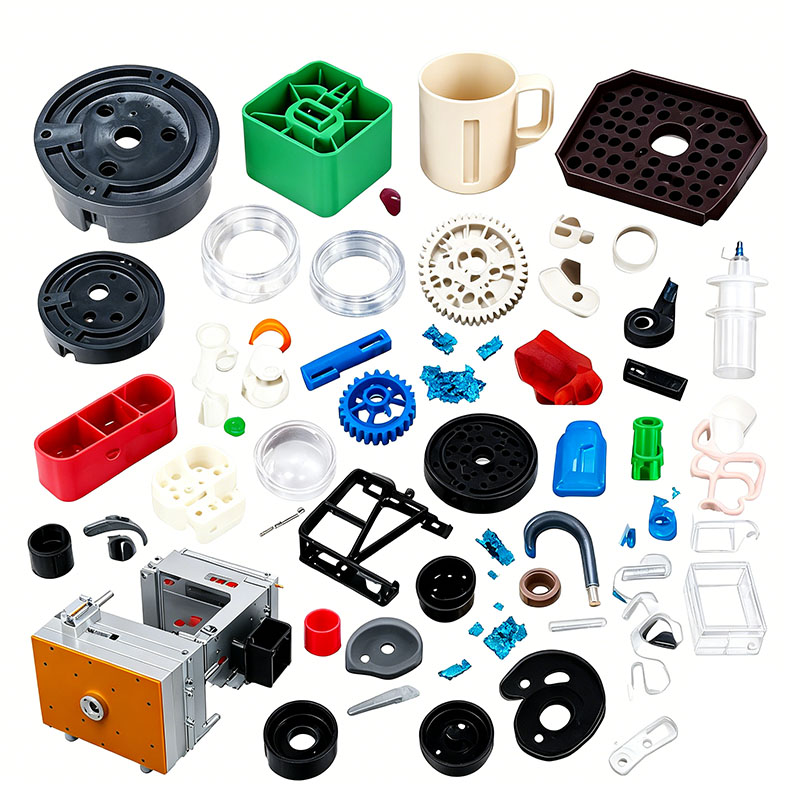
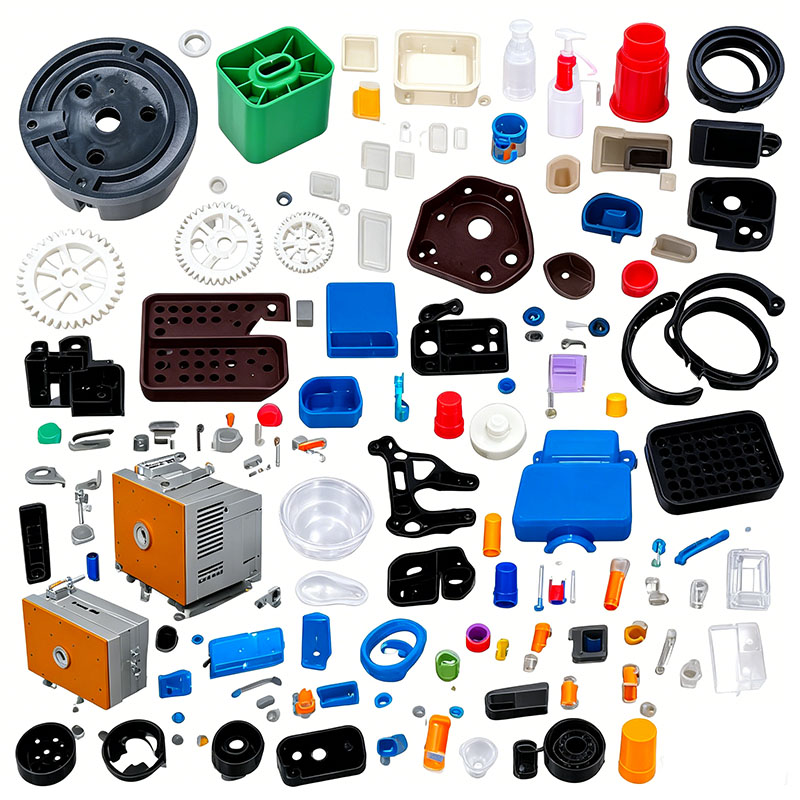
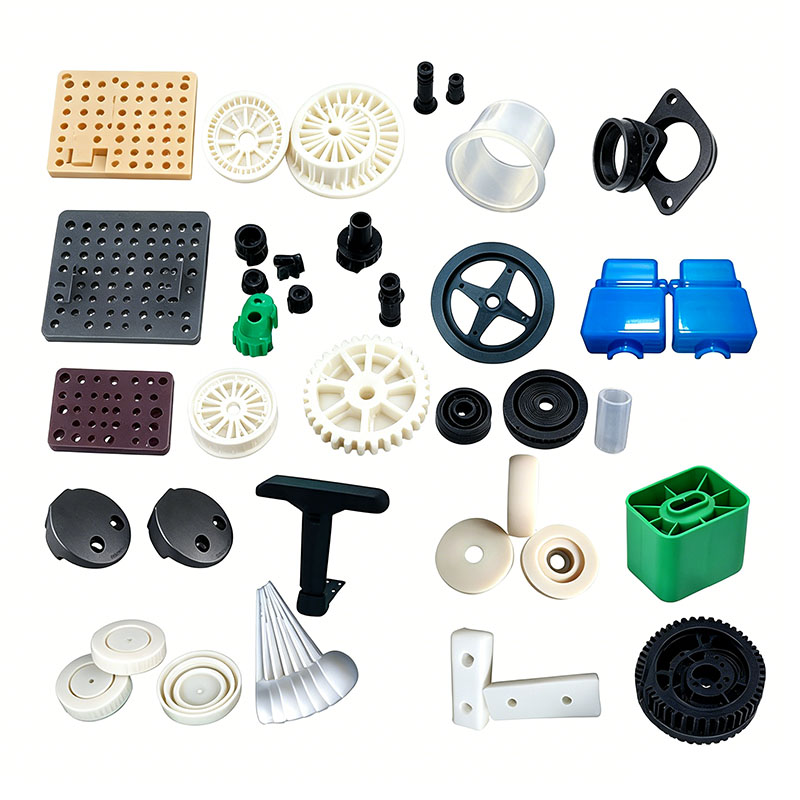
Vauvansänkyjen muoviosat, kuten kiskojen päädyt, äänettömät kääntyvät pyörät, sängyn pohjan pidikkeet, säätölukot, suojapuskurit, lelujen kiinnitystelineet, rungon liitosholkit ja patjan kiinnityspidikkeet, joutuvat suoraan kosketukseen vauvojen kanssa. Tästä syystä niihin sovelletaan tiukkoja pakollisia standardeja, jotka koskevat purseiden ja hajujen puuttumista, ympäristöturvallisuutta, sitkeyttä ja iskunkestävyyttä sekä turvallisia mittavälytyksiä. koko ruiskuvaluprosessia valvotaan paljon tiukemmin kuin tavallisia muoviosia. Työnkulku koostuu viidestä avainvaiheesta: raaka-aineiden hallinta ja esikäsittely, muottien mukauttaminen, ruiskuvalu, jälkikäsittely ja monivaiheinen turvallisuuslaadun tarkastus. Standardoitu tuotantoprosessi on kuvattu alla.
I. Raaka-aineiden saanti ja esikäsittely (ensimmäinen puolustuslinja turvallisen tuotannon takaamiseksi)
Vauvansängyn muoviosien ensisijaisia materiaaleja ovat elintarvikelaatuinen PP, modifioitu PE, pehmeä TPE ja erittäin sitkeä ABS. Kierrätetyn romun tai ei-ympäristöystävällisten pehmittimien käyttö on ehdottomasti kielletty. Saapuvien raaka-aineiden mukana tulee olla testiraportit, jotka vahvistavat RoHS-standardien sekä ftalaattien ja raskasmetallien rajojen noudattamisen; materiaalit hyväksytään varastoon vasta sen jälkeen, kun se on läpäissyt Incoming Quality Control (IQC) -tarkastuksen.
Annostelu ja sekoitus: Näkyviin komponentteihin käytetään neitseellisiä materiaaleja; Kierrätetyn putki-/kanavamateriaalin lisätty osuus ei saa ylittää 10 %, kun taas kierrätysmateriaalin käyttö on ehdottomasti kielletty kantavissa lukoissa ja suojakaiteen osissa. Ympäristöystävällisiä, hajuttomia väriperusseoksia lisätään värjäykseen sekä ikääntymistä estäviä perusseoksia ja elintarvikelaatuisia muotinirrotusaineita. Hidas sekoitus suoritetaan 6–10 minuutin ajan, jotta estetään kitkalämmön aiheuttama hajun muodostuminen tai hiukkasten agglomeroituminen. Pehmeät TPE-materiaalit sekoitetaan erikseen, jotta vältetään ristikontaminaatio jäykkien muovien kanssa.
Kuivaus ja kosteudenpoisto: PP:llä ja PE:llä on erittäin alhainen veden imeytyminen; pintakosteus poistetaan kuivaamalla 60°C:ssa tunnin ajan vain kosteissa olosuhteissa. ABS-kiskon koristeosat kuivataan 80°C:ssa kolmen tunnin ajan "hopeajuovien" syntymisen estämiseksi. Läpinäkyvät PC-suojaosat kuivuvat 110°C:ssa neljän tunnin ajan. Pehmeät TPE-materiaalit eivät vaadi pitkäaikaista kuivausta; lyhyt kosteudenpoistoaika matalassa lämpötilassa riittää. Kuivausprosessi tapahtuu suljetuissa suppiloissa pölyn tai öljyn aiheuttaman saastumisen estämiseksi, mikä eliminoi pistävän hajun riskin valmiissa valetuissa osissa. II. Vauvansänkyjen muotin virheenkorjaus ja koneen asennus
Vauvansängyn muoviosissa on tyypillisesti pyöristetyt turvamallit; muotin suunnittelussa vältetään teräviä välähdyksiä ja pieniä, helposti irrottavia palasia, mikä edellyttää erityisiä vaatimuksia muottiteräkselle, tuuletus-, poistojärjestelmille ja jakolinjan kokoonpanoille.
S136 peilikiillotettu teräs on valittu esteettisiksi ontelokomponenteiksi pintanaarmujen estämiseksi, kun taas kulutusta kestävää P20-terästä nitridikäsittelyllä käytetään kantaviin lukitusmekanismeihin kestävyyden varmistamiseksi ja purseen muodostumisen estämiseksi toistuvan avaamisen ja sulkemisen yhteydessä. Kaikki muotin reunat ja kulmat on säteillyt (R-täytteinen) poistamaan terävät kohdat lähteestä. Pienet napsautuskomponentit valmistetaan käyttämällä 8-onteloisia muotteja, kun taas suuret suojakaiteen päätykappaleet käyttävät yksionteloisia muotteja tasaisen täytön varmistamiseksi ja lyhyiden laukausten estämiseksi.
Jäähdytyskanavat on suunniteltu seuraamaan osien ääriviivoja ja varmistamaan tasapainoinen jäähdytys vääntymisen ja muodonmuutosten minimoimiseksi – täten estämällä kokoonpanoaukot, jotka voivat aiheuttaa sormenjäämisvaaran. Hienot tuuletusraot (syvyys 0,012 mm) koneistetaan jakopintoihin ja ejektorin tappien paikkoihin, jotta ne poistavat tehokkaasti polymeerin hajoamisesta aiheutuvat kaasut ja poistavat hajuja ja palaneita mustia pisteitä.
Kun muotti on nostettu koneelle ja liitetty jäähdytys- ja lämpötilansäätöjärjestelmiin, muotin lämpötilansäädin esilämmittää yksikköä 30 minuutin ajan, samalla kun irrotuspinta tarkastetaan vuotojen varalta. Matalapainemuottisuoja on kalibroitu laukaisemaan automaattisen avautumisen, kun havaitaan pieniä putkijäänteitä tai vieraita esineitä, mikä estää homevaurioita ja tuotteiden saastumisen metallilastuilla. Ennen tuotannon aloittamista jakopinnat kiillotetaan manuaalisesti koneistuksen purseiden poistamiseksi, mikä varmistaa, että osat eivät leimahda muotista irrotettaessa.
III. Standardoitu ruiskupuristussykliprosessi
Ruiskuvalukoneet 160T - 450T valitaan komponenttien koon perusteella. Muovausjakso käsittää muotin sulkemisen, ruiskutäytön, paineen pitämisen, jäähdytyksen ja muotin avaamisen/poiston/osan poistamisen; prosessiparametrit on optimoitu varmistamaan alhainen sisäinen jännitys, jäysteetön viimeistely ja minimaalinen haju. Muotin kiinnitysvaiheessa käytetään nelivaiheista nopeudensäätöä; korkeapainekiinnitys varmistaa tiukan istuvuuden jakolinjassa, mikä estää tehokkaasti välähdyksen. Ruiskutäytössä käytetään vaihtelevia nopeuksia: keskisuuria ja suuria nopeuksia käytetään suojakaiteiden ohutseinäisille päille lyhyiden laukausten välttämiseksi, kun taas alhaisia nopeuksia käytetään paksuseinäisille lukitusosille leikkausperäisen lämpöhajoamisen ja ärsyttävien hajujen vapautumisen minimoimiseksi. Tynnyrin lämpötilat ovat tiukasti säänneltyjä – 190–220 °C PP:lle, 180–205 °C ABS:lle ja 170–190 °C TPE:lle – ylikuumenemisen estämiseksi, mikä voi aiheuttaa muovin hajoamista ja haitallisten aineiden vapautumista.
Pitopaine kohdistetaan kahdessa vaiheessa muovin kutistumisen kompensoimiseksi ja irtonaisten kokoonpanojen estämiseksi, jotka johtuvat napsautusliitosten ja holkkien kutistumisesta; pitoajat säädellään seinämän paksuuden mukaan, yli 3 mm:n rakenneosille varataan 12–20 sekuntia. Jäähdytysajaksi asetetaan 3–4 sekuntia seinämänpaksuuden millimetriä kohden, jotta osa jähmettyy täysin ja vältytään vääristymiltä tai vääntymiseltä purkamisen aikana.
Muotin avaus- ja irrotusprosessit suoritetaan sujuvasti alhaisilla nopeuksilla, jotta liiallinen voima ei aiheuta valkaisua, halkeilua tai hienojen roskien muodostumista. Automatisoidut tuotantolinjat käyttävät robottivarsia osien poistamiseen, jotta vältetään käsinkäsittelystä (kuten öljyistä) aiheutuva kontaminaatio, minkä jälkeen portin jätteet erotetaan automaattisesti; sprue/runner-romu murskataan, suljetaan ja varastoidaan uudelleenkäyttösuhdetta valvoen tiukasti.
IV. Muovauksen jälkeiset muotoilu- ja jännityksenpoistoprosessit
Juuri puretut osat säilyttävät portit ja hienot jakoviivat, mikä vaatii tarkan jälkikäsittelyn poistamaan terävät reunat, jotka voivat vahingoittaa pikkulapsia.
Porttien ja jäysteen käsittely: Kylmäkanavaportit poistetaan siististi erikoistyökaluilla; voimakas repiminen, joka voi aiheuttaa lovia, on ehdottomasti kielletty. Hieno välähdys poistetaan ultraäänihionnalla tai kevyellä manuaalisella hiomalla hienorakeisella paperilla, ja kaikki reunat on pyöristetty tasaisen, hankattoman lopputuloksen varmistamiseksi. Pehmeät TPE-puskurinauhat on leikattu ja purseet poistettu, jotta ne eivät pääse irtoamaan, jos vauva puree tai pureskelee niitä.
Hehkutus jännityksen lievittämiseksi: Jäykät ABS- ja PC-suojakomponentit jäähdytetään hitaasti kuumailmauunissa (pidennetään vakiona 60 °C:ssa kahden tunnin ajan) sisäisten muovausjännitysten poistamiseksi. Tämä estää halkeilua myöhemmän asennuksen tai iskun aikana ja vähentää hajupäästöjä. Sängyn pyörät ja soljet, joissa on hieman vääntymistä, käyvät läpi matalan lämpötilan lämpömuovauksen kiinnikkeessä, mikä varmistaa saumattoman istuvuuden asennuksen aikana.
Pintakäsittely: Käytetään vain ympäristöystävällistä vesiohenteista maalia, ja merkinnät luodaan mustettoman silkkipainatuksen avulla liuotinjäämien poistamiseksi; pehmeät TPE-komponentit eivät vaadi pintakäsittelyä ja jatka laatutarkastukseen pölynpoiston jälkeen. Kaikki työstötyökalut puhdistetaan säännöllisesti, jotta öljyä tai metallipölyä ei pääse tarttumaan muoviosien pintoihin.
Olemme muovisängyn osien muovausvalmistaja, joka tarjoaa korkealaatuista muovisängyn osien muovauksen valmistusta. Niin kauan kuin haluat räätälöidä/kehittää muovisängyn osien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

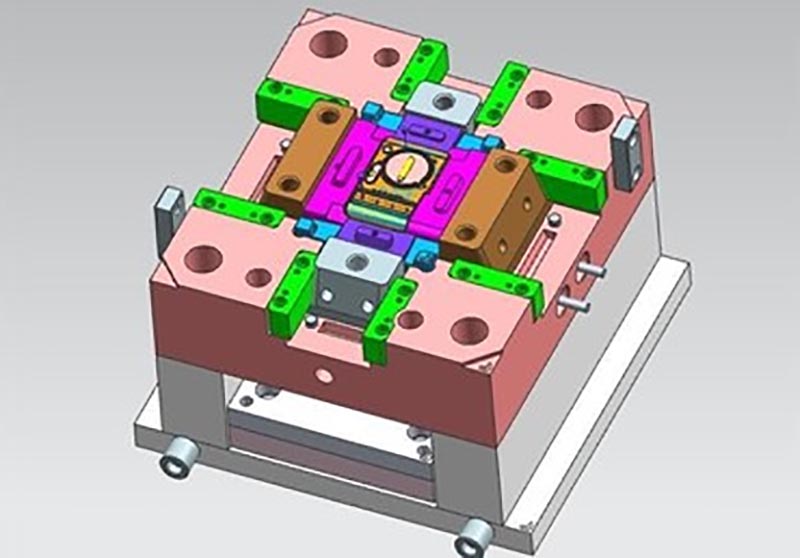
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: muovisängyn osien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.