Koti
>
Tuote > Ytimen räätälöintipalvelu > Räätälöity muovaus > Muovinen sivusuojus moottoripyörän varaosien valu
Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


Muovinen sivusuojus moottoripyörän varaosien valu
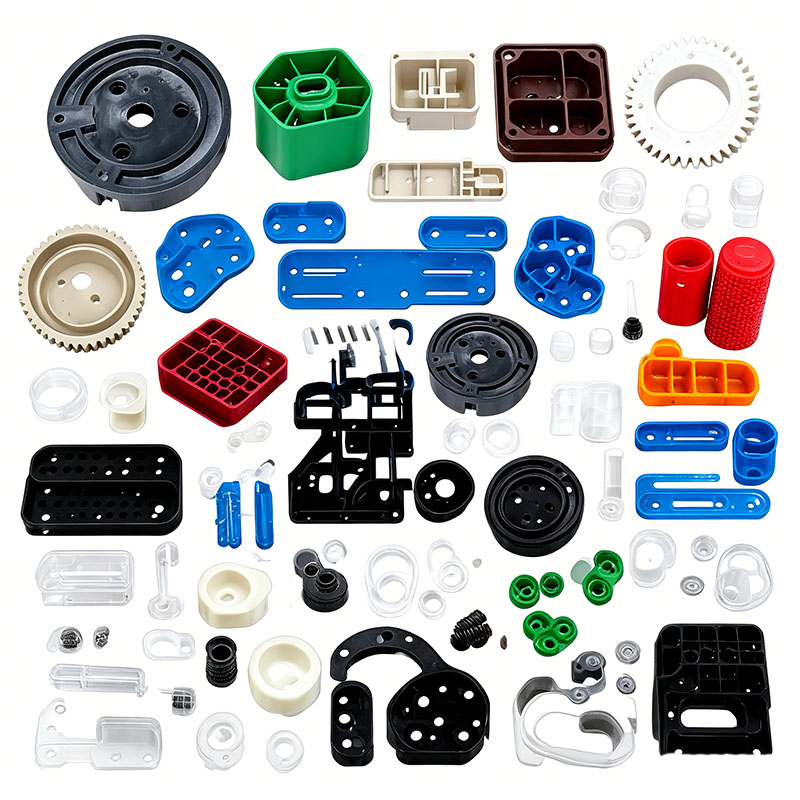
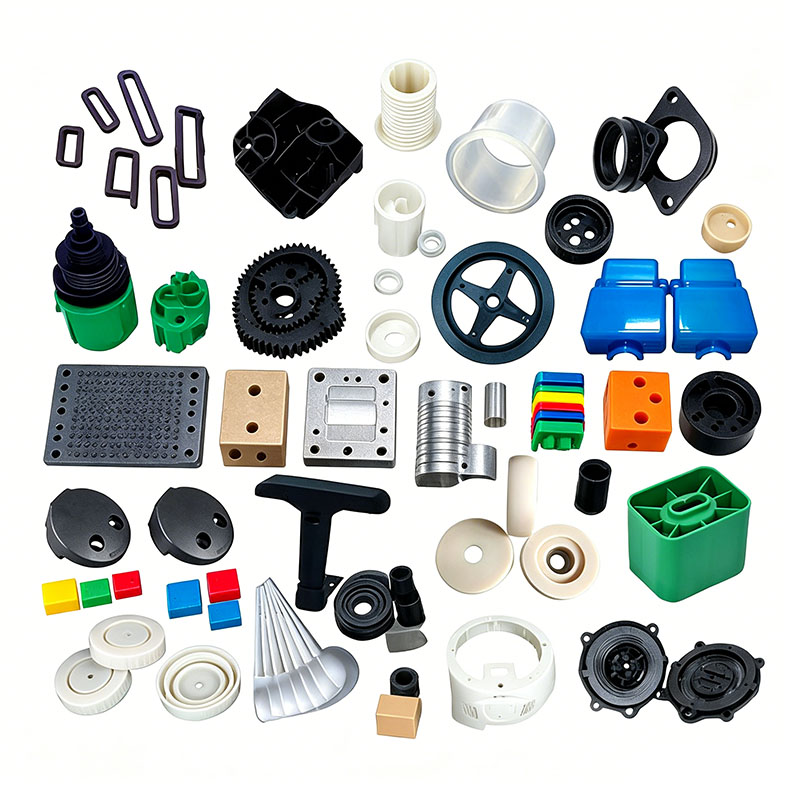
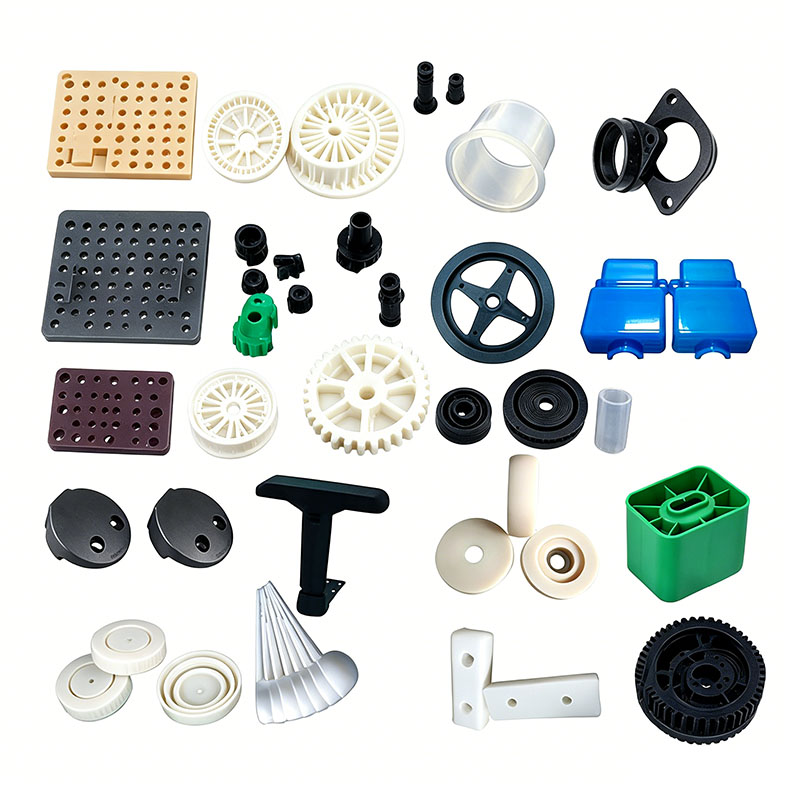
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten sivukansien moottoripyörien varaosien muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten sivukansien moottoripyörien varaosien muovauspalveluita, ja olemme ammattimainen muovisten sivukansien moottoripyörien varaosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisen sivukannen moottoripyörän varaosien muovauksen räätälöinnin aikana tehdas voi tarjota yhden luukun palvelua. Meillä on muovisten sivukansien moottoripyörien varaosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovisia sivukannen moottoripyörien varaosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisille sivukannen moottoripyörien varaosien muovaustuotteille voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
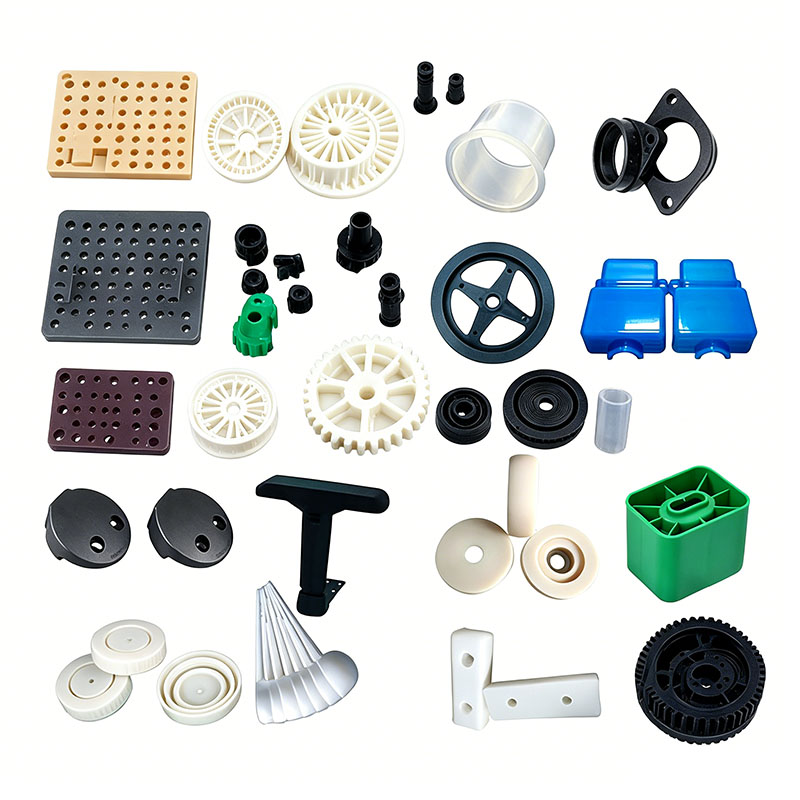
Moottoripyörien muoviset sivusuojukset ovat näkyvissä olevia ulkoisia osia, jotka on asennettu ajoneuvon korin molemmille puolille. Ne altistuvat pitkäaikaiselle UV-altistukselle ulkona, sateelle, öljykorroosiolle, tieroskien iskuille, korkeille moottorin lämpötiloille ja jatkuvalle tärinälle. Suuripinta-alaisina ohutseinäisinä kaarevina osina ne vaativat poikkeuksellisia standardeja pinnan kiillon, säänkestävyyden, matalan lämpötilan iskunkestävyyden, mittatarkkuuden ja minimaalisen sisäisen jännityksen suhteen. Yleisimmät materiaalit sisältävät säänkestäviä ASA- ja ABS/PC-seoksia, kun taas joissakin budjettimalleissa käytetään talkilla täytettyä modifioitua PP:tä. Seuraavissa osissa kuvataan tärkeimmät muovaukseen liittyvät näkökohdat – kattaen raaka-aineet, muotit, ruiskuvaluprosessit, jälkikäsittelyn ja vikojen hallinnan – artikkelissa, joka on yhteensä noin 1 500 sanaa.
I. Raaka-aineen valinta ja esikäsittely muovauksen olennaiset osat
Materiaalin sovitus ja uudelleenhiontaohjaus
Huippuluokan mallit käyttävät ASA:ta sen UV-kestävyyden (estää kellastumisen) ja erinomaisen säänkestävyyden vuoksi; keskitason malleissa käytetään ABS/PC-seoksia korkean sitkeyden ja halkeilun kestävyyden saavuttamiseksi lämpösyklin aikana; budjettimalleissa käytetään täytettyä modifioitua PP:tä kustannustehokkuuden ja öljynkestävyyden vuoksi.
Ulkokomponentteina sivusuojukset on valmistettava ensisijaisesti ensihartsista. Puhtaiden, samaa materiaalia olevien putkien ja juoksuputkien uudelleenkäyttösuhde on rajoitettu 8 %:iin, ja uudelleenjauhatus on seulottava karkeiden hiukkasten poistamiseksi. Kierrätetyn romun sekoittaminen muista materiaaleista on ehdottomasti kiellettyä, koska epäpuhtaudet aiheuttavat pinnan värivaihteluita ja heikentävät iskunkestävyyttä, mikä johtaa haurastumiseen törmäyksessä.
Materiaalit sekoitetaan säänkestävien värien, UV-kestävän perusseosten ja heikosti kukkivien, öljyä kestävien homeen irrotusaineiden kanssa estämään "kukkimista" (pinnan sameutta) tai pitkittyneen öljykosketuksen aiheuttamaa vaalenemista. Paloa hidastavat ja lasikuituvahvisteiset materiaalit on sekoitettava ja varastoitava erillään tavallisista ulkolaatuisista materiaaleista ristikontaminaation estämiseksi. Sekoituksen tulisi tapahtua pienillä nopeuksilla (alle 300 rpm) 6–10 minuutin ajan; nopea kitka voi heikentää UV-suojattuja lisäaineita ja lyhentää komponentin käyttöikää ulkona.
Kuivaamista ja kosteudenpoistoa koskevat tiukat standardit
ASA ja ABS/PC ovat erittäin hygroskooppisia; pienet määrät kosteutta voivat muodostaa mikrokuplia muoviosaan. Nämä kuplat voivat johtaa laajamittaiseen maalin delaminaatioon pinnoituksen jälkeen ja saada osa halkeilemaan kuplakohdissa, kun se altistuu iskulle ajoneuvon käytön aikana. ASA:ta kuivataan kuumalla ilmalla 85 °C:ssa 4 tuntia; ABS/PC-seosta kuivataan 90°C:ssa 5–6 tuntia kosteuspitoisuuden ollessa alle 0,04 %. Täytettyä PP:tä kuivataan 60°C:ssa tunnin ajan – erityisesti sadekaudella – pintakosteuden poistamiseksi. Kuivumisen jälkeen raaka-aineet kuljetetaan koneeseen suljetun suppilon kautta estämään konepajan kosteuden tai öljysumun takaisin imeytyminen.
II. Sivukannen muottien suunnittelu ja koneenkäsittely
Sivukansi on ohutseinäinen komponentti, jossa on kaareva pinta; kun yleinen seinämän paksuus on 1,8–2,3 mm, sisäpuoliset vahvistusrivat ja kiinnityssnap-fit -tolpat saavuttavat 4–6 mm:n paksuuden. Merkittävät lämpötilaerot paksujen ja ohuiden osien välillä tekevät osan alttiiksi kutistumiselle ja vääntymiselle, mikä saattaa johtaa epäjohdonmukaisiin asennusaukoihin vasemman ja oikean kannen välillä. Näin ollen muotin suunnittelussa etusijalle asetetaan peilikiillotus, symmetrinen jäähdytys, tasapainoinen tuuletus ja tasapainoinen poisto.
Muotin teräsvalinta
S136 korroosionkestävä peilipintainen teräs on valittu kaikkiin esteettisiin onteloihin; tarkkuuskiillotus varmistaa pinnan, jossa ei ole kuoppia tai naarmuja, mikä edistää maalin tasaista tarttumista. Täytettyjen PP-sivusuojusten ontelot läpikäyvät typpikäsittelyn, jotta ne kestävät talkkitäyteaineiden aiheuttamaa pitkäaikaista hankaavaa kulumista. Kaikissa sisä- ja ulkonurkissa on vähintään 1,5 mm:n säteet jännityskeskittymien poistamiseksi ja tärinän tai lämpösyklin aiheuttamien halkeamien estämiseksi. Leikkauslinjan työstötarkkuus pidetään ≤0,01 mm:ssä hienon välähdyksen minimoimiseksi, mikä varmistaa sujuvan asennuksen ja estää liiallisia rakoja.
Tasapainotettu jäähdytysjärjestelmä (avain vääntymisen hallintaan)
Sivukannen voimakkaan kaarevuuden vuoksi muotissa käytetään symmetrisiä jäähdytyskanavia, jotka seuraavat tuotteen ääriviivaa varmistaen täydellisen tasapainoisen asettelun pitkillä/lyhyillä sivuilla ja sisä-/ulkopinnoilla. Paksuseinäisissä asennuspylväissä on sisäiset spiraaliset jäähdytysytimet, jotka helpottavat samanaikaista, tasapainoista lämmönpoistoa, mikä pienentää paksujen ja ohuiden osien välisiä lämpötilaeroja. Muotin lämpötiloja ohjataan vyöhykkeittäin: 55–65 °C ASA-sivusuojuksille, 70–80 °C ABS/PC:lle ja 30–40 °C täytetylle PP:lle. Jos PP-muotin lämpötila on liian korkea, kiteytyskutistuminen lisääntyy, mikä johtaa mittapoikkeamiin vasemman ja oikean puolen kansissa ja epätasaisiin kokoonpanoraoihin; jos lämpötila on liian alhainen, jäljelle jää huomattavaa sisäistä jäännösjännitystä, mikä saa kotelon vääntymään tai muotoutumaan vaihtelevan kesän ja talven kylmän vaikutuksesta.
Ilmanvaihdon ja tasapainotetun poiston optimointi
Kun otetaan huomioon sivukansien pitkä sulan virtausreitti, kaarevien pintojen päihin, ripoja pitkin ja hitsauslinjojen kohdissa leikataan jatkuvat, hienot tuuletuskanavat (0,012–0,015 mm syvyydet), jotta sulat hajoavat nopeasti poistumaan kaasuista, mikä estää pinnan mustia pisteitä ja hauraita halkeamia hitsauslinjoissa. Osan sisällä symmetristen monipisteisten ejektorin tappien ja litteiden ejektorin tyynyjen yhdistelmä varmistaa tasaisen ulostyöntövoiman estäen jännitysjälkiä (valkaisua) tai muodonmuutoksia kaarevilla pinnoilla; itsenäisiä pieniä ejektorilohkoja on lisätty napsautussovituksiin estämään rikkoutuminen, joka voi johtaa kokoonpanoaukoihin.
Muotin asennus- ja käyttöstandardit
Yksionteloinen sivusuojusmuotti on yhdistetty 400T–700T ruiskuvalukoneeseen; kiinnityslevyt on kiristettävä tasaisesti, jotta ne kestävät korkeapaineruiskutusta ja estävät muotin avautumisen aiheuttamat laajamittaiset leimahdukset (muotin hengittäminen). Virtausilmaisimet asennetaan jäähdytyspiireihin varmistamaan, että jokaisessa kanavassa ei ole tukoksia tai vuotoja; matalapaineinen muotin puristussuoja on kalibroitu laukaisemaan automaattisen muotin avautumisen, jos havaitaan jäännösputkea tai vieraita esineitä, mikä suojaa peilipinnan onteloa; tynnyri on puhdistettava perusteellisesti yhteensopimattomista muovijäämistä ennen tuotantoa. Muotti on esilämmitettävä 30 minuuttia lämpötilan vakauttamiseksi ennen koemuovauksen aloittamista.
III. Ruiskuvaluprosessin hallinnan avainkohdat
Prosessin ydinstrategia: Vähäleikkausvaiheinen täyttö, kaksivaiheinen matalapainepakkaus ja riittävä, tasapainotettu jäähdytys minimoimaan sisäisen muovausjännityksen ja parantamaan ulkoilman säänkestävyyttä ja halkeilunkestävyyttä.
Tarkka vaiheittainen tynnyrin lämpötilan säätö
ASA-sivusuojukset: 170–200 °C; suuttimen lämpötila ei saa ylittää 210°C (liiallinen lämpö hajottaa UV-suojattuja lisäaineita aiheuttaen lyhytaikaista kellastumista ulkona altistumisen aikana).
ABS/PC-sivusuojukset: 190–250°C; yläraja 260°C (liiallinen lämpö vähentää lujuutta alhaisissa lämpötiloissa, mikä tekee osista alttiita halkeilemaan iskuissa talvella).
Täytetyt PP-sivusuojat: 190–220°C; liialliset lämpötilat aiheuttavat jauheen saostumista, mikä johtaa valkoisiin pisteisiin tai "kukkimiseen". Monivaiheinen muuttuvanopeuksinen täyttöprosessi
Kaareva sivusuojus hyödyntää kolmivaiheista muuttuvanopeuksista täyttöprosessia: hidas puskurointi portilla, nopea keskisuuren ja suuren nopeuden täyttö kaarevan päärungon täyttöön ja alennettu nopeus distaalihitsauslinjan alueella molekyylileikkauksen aiheuttaman sisäisen jännityksen minimoimiseksi. Ruiskutuspaine vaihtelee välillä 85 - 110 bar; liian alhainen paine johtaa huonoon hitsauslinjojen yhteensulautumiseen ja mahdolliseen murtumiseen ajoneuvon tärinän vuoksi, kun taas liian korkea paine johtaa lisääntyneeseen välähdyksen, sisäisen jännityksen kertymiseen ja valkaisuun tai halkeamiseen joutuessaan kosketuksiin moottoriöljyn kanssa.
Kaksivaiheinen pitopaine
PP:n merkittävästä kiteytyskutistumisesta johtuen tarvitaan kaksivaiheinen vaiheittainen paineenpitoprosessi kutistumisen kompensoimiseksi; päinvastoin ASA:lla ja ABS/PC:llä on pienempi kutistuminen, joten käytetään matalapaineista, lyhytkestoista pitoa. Ohutseinämäisen kaarevan rungon pitoajat on asetettu 6–10 sekuntiin ja paksuseinäisten kiinnitysklipsien 12–18 sekuntiin, jotta klipsien ja ripojen vajoamisjäljet poistuvat. Pitopaine ja materiaalin pehmentäminen (mittaus) tapahtuvat samanaikaisesti muovausjakson lyhentämiseksi.
Olemme muovisten sivukansien moottoripyörien varaosien muottivalmistaja, joka tarjoaa korkealaatuista muovisten sivukansien moottoripyörien varaosien muottivalmistusta. Niin kauan kuin haluat räätälöidä / kehittää muovisten sivukansien moottoripyörien varaosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

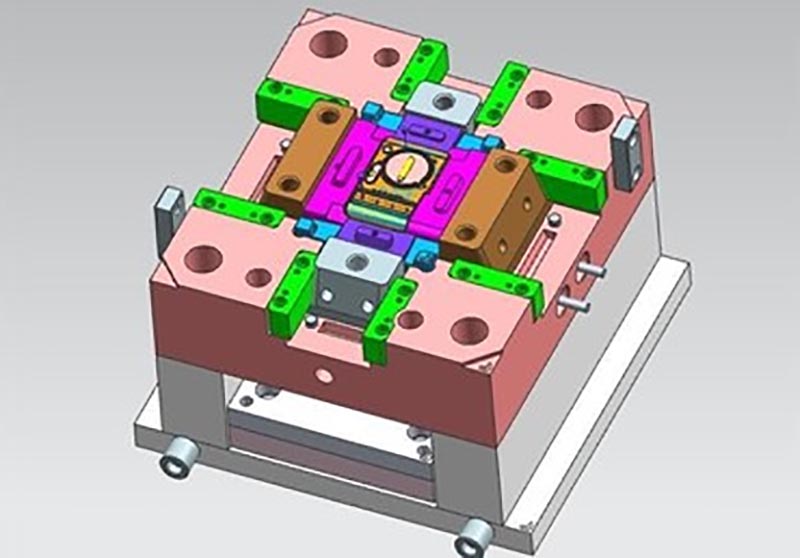
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovinen sivusuojus moottoripyörän varaosien valu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.