Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


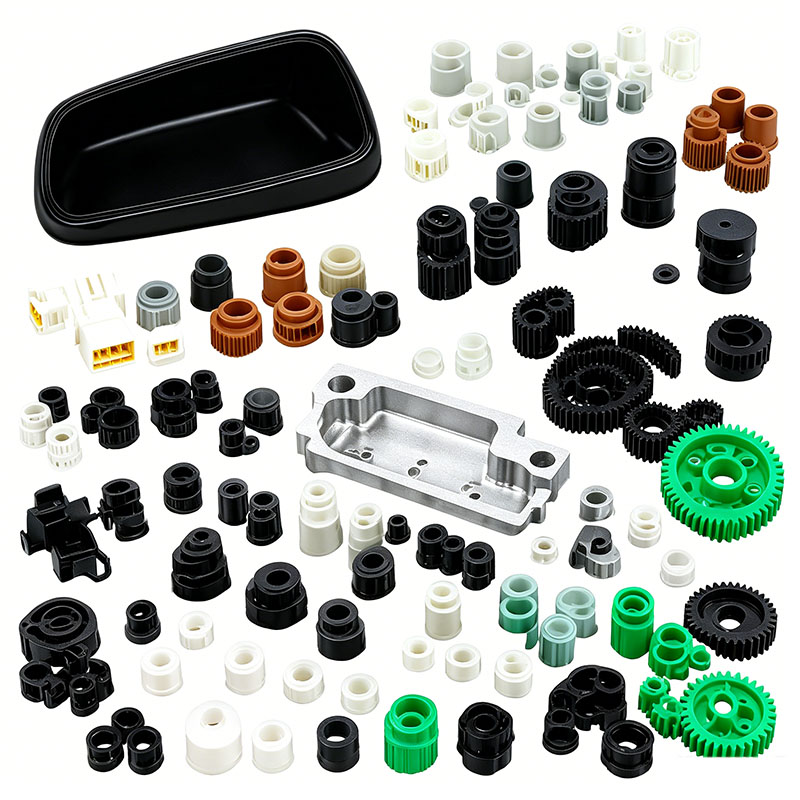
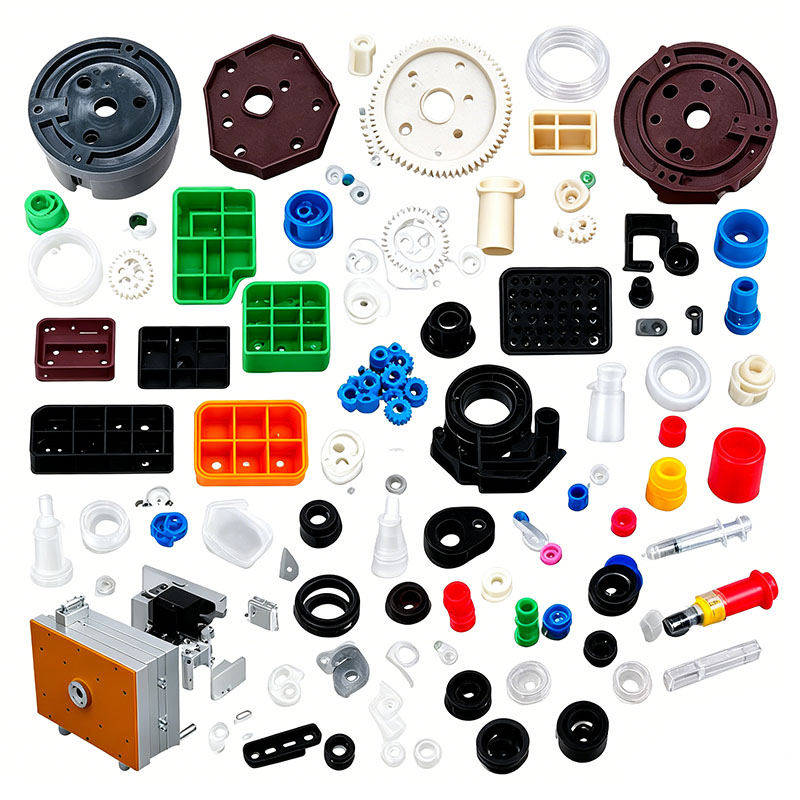
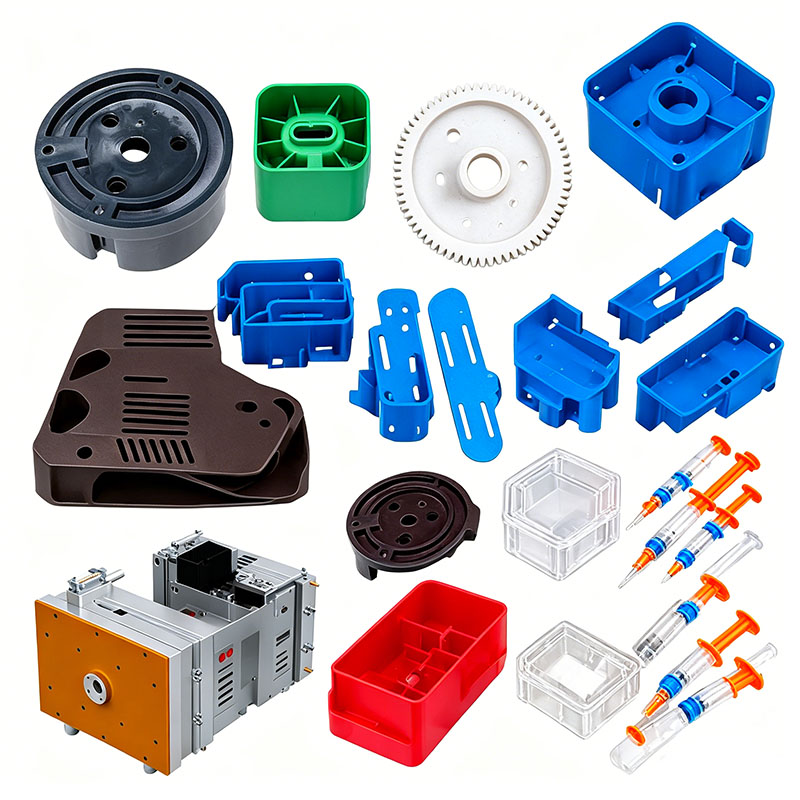
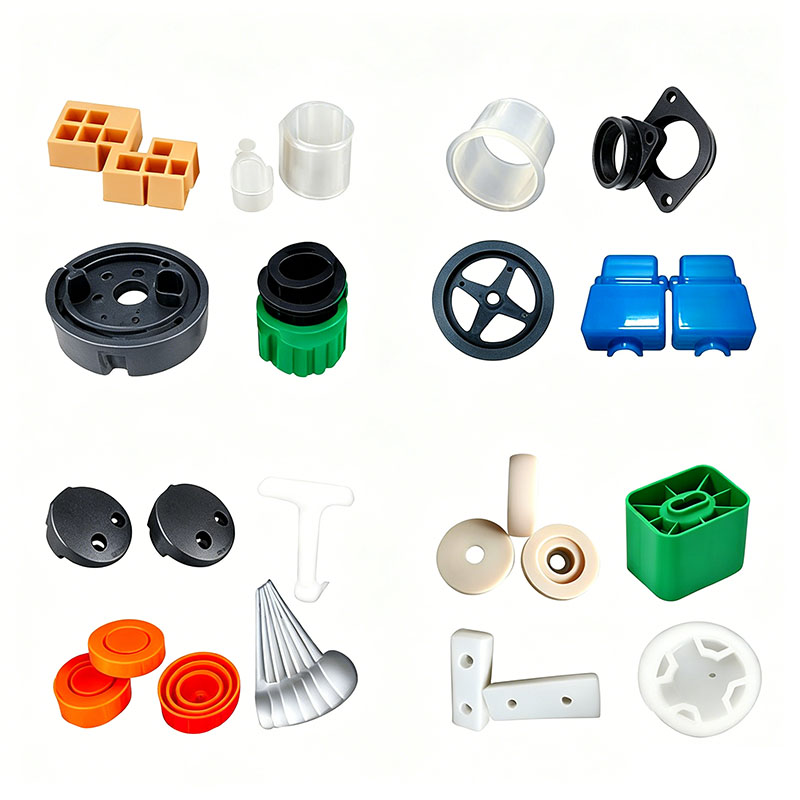
Muoviset varaosien laatikot
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi mukauttaa muovisten varaosien laatikoiden muovausta. Tarjoamme ammattimaisia räätälöityjä muovisten varaosien laatikoiden muovauspalveluita, ja olemme ammattimainen muovisten varaosien laatikoiden muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Muovisten varaosalaatikoiden muovauksen räätälöinnin aikana tehdas voi tarjota yhden luukun palvelua. Meillä on muovisten varaosalaatikoiden muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä muovisten varaosalaatikoiden muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Muovisille varaosalaatikoiden muovaustuotteille voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
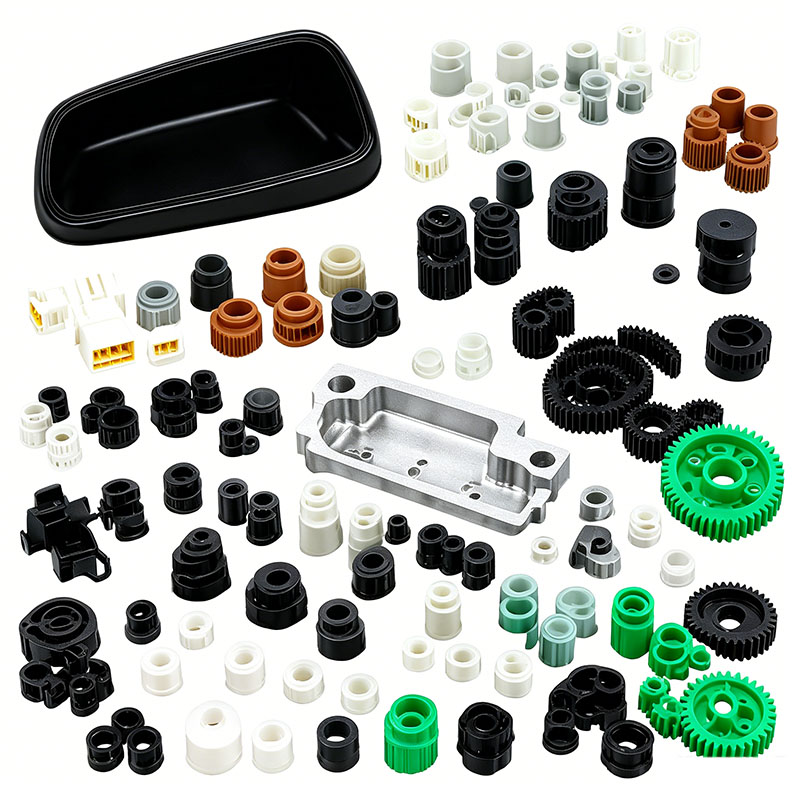
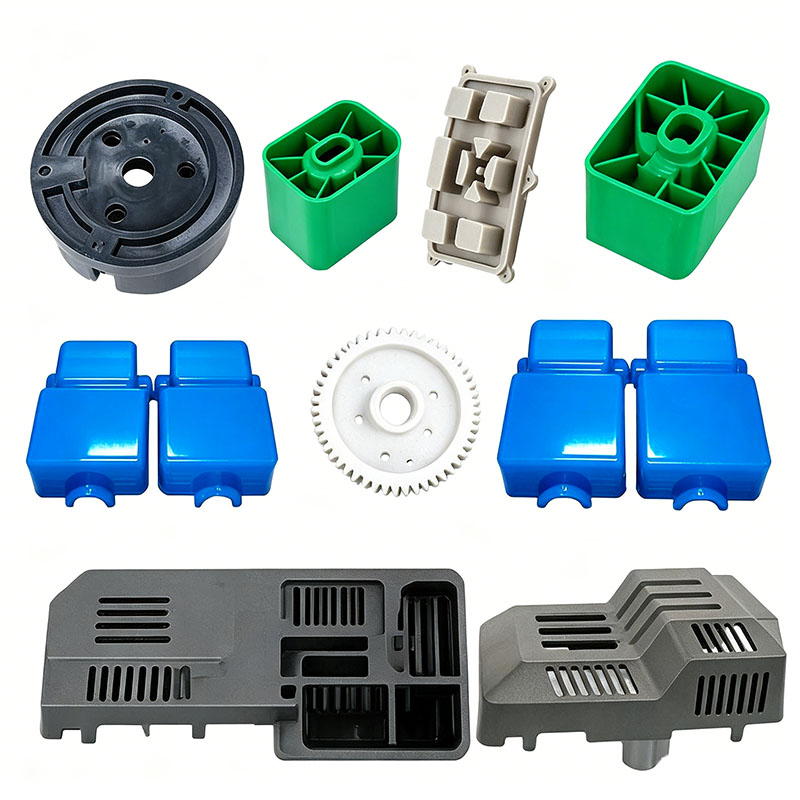
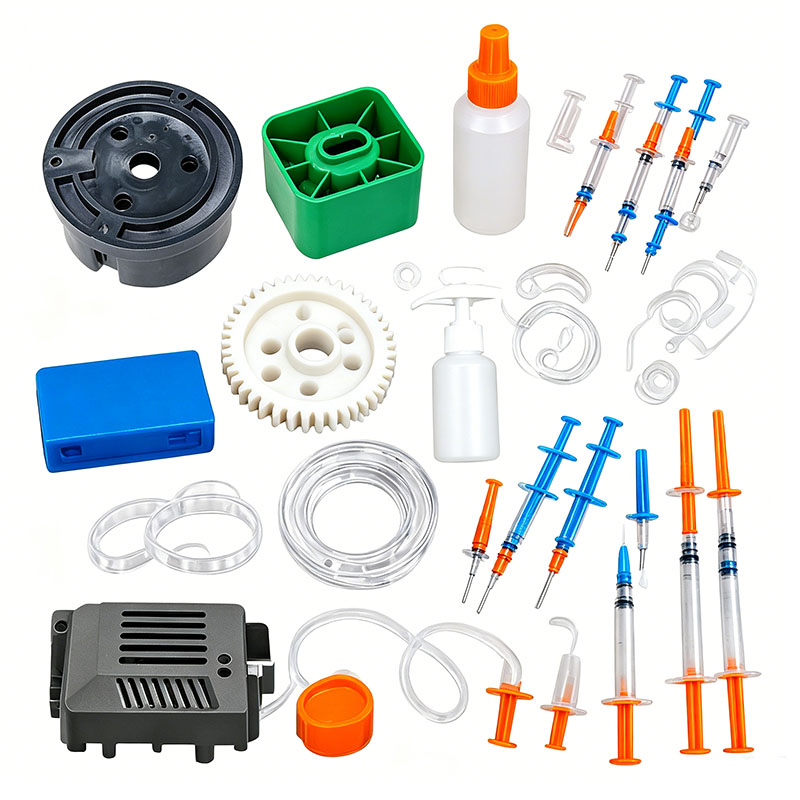
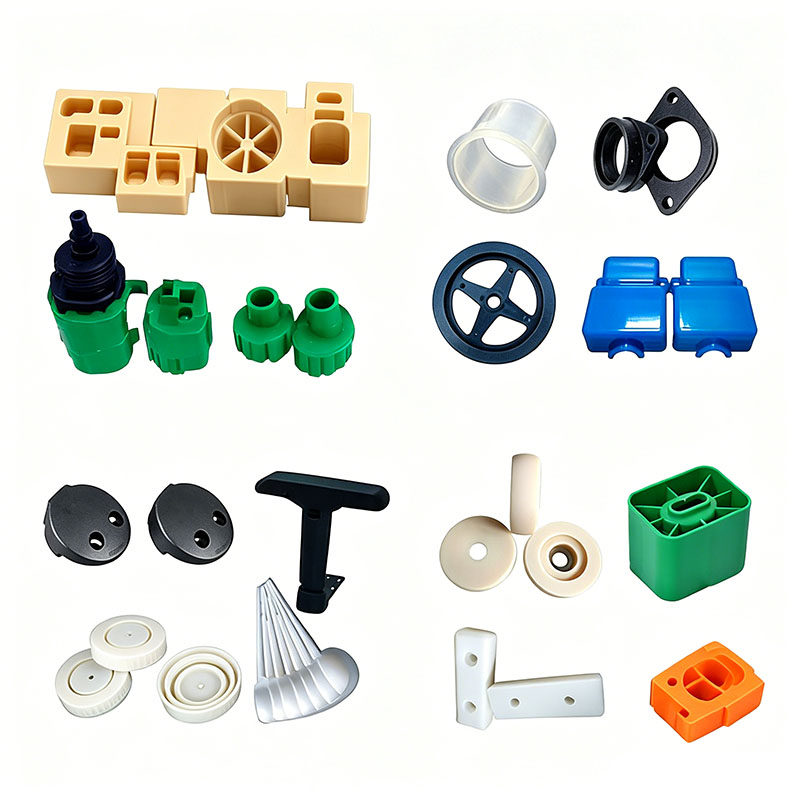
Muovisia varaosasäiliöitä käytetään laajalti autokorjaamoissa, tehdasvarastoissa, laitteiston varastotiloissa ja laitekomponenttien säilytykseen. Ne koostuvat useista osista, mukaan lukien pääsäiliön runko, kansi, sisäiset osioidut laatikot, pikalukot, kahvat, tukijalat ja jakajat. Näitä tuotteita käytetään usein raskaiden esineiden, kuten metalliruuvien, laakerien ja mekaanisten osien, säilytykseen, jolloin ne altistetaan jatkuvalle staattiselle kuormitukselle, toistuvasta käsittelystä aiheutuville iskuille ja ankarille työpajaympäristöille – mukaan lukien altistuminen koneöljylle, leikkausnesteille, pölylle ja merkittäville vuorokausivaihteluille. Näin ollen muoviosat vaativat suurta jäykkyyttä, mittapysyvyyttä (vähäinen kutistuminen/ei vääntymistä), öljyn korroosion- ja pudotusiskujen kestävyyttä sekä kestäviä napsautuslukkoja, jotka eivät rikkoudu toistuvan avaamisen ja sulkemisen jälkeen. Päämateriaaleihin kuuluvat talkilla täytetty modifioitu PP, iskunkestävä ABS ja vahvistettu HIPS. Muovausprosessit keskittyvät neljään avainmittariin: kutistumisen ja vääntymisen hallintaan, kantavuuden varmistamiseen, mittojen vaihdettavuuden säilyttämiseen massatuotannossa ja öljynkestävyyden varmistamiseen minimaalisella materiaalin huuhtoutumisella. Keskeisiä muovauskohtia hallitaan systemaattisesti raaka-aineen esikäsittelyn, muottien suunnittelun, ruiskuvaluparametrien, jälkikäsittelyn ja vikojen ehkäisyn yhteydessä.
I. Avainkohdat materiaalin valinnassa ja esikäsittelyssä
Material Matching ja uudelleenhionta hallinta
Tärkeimmät roskakorin rungot, osioidut laatikot ja jakajat on valmistettu talkilla täytettystä PP:stä; talkkitäyteaine vähentää tehokkaasti muotin kutistumista, parantaa jäykkyyttä ja kantavuutta sekä tarjoaa öljynkestävyyden ja alhaiset kustannukset. Kannet, esillä olevat kahvat ja etikettipaneelit on valmistettu ABS:stä, joka on valittu sen korkean pintakiillon ja sitkeyden vuoksi, mikä helpottaa osanumeroiden silkkipainamista. Kantavissa pikalukot ja lukitusmekanismit käyttävät iskunkestävää HIPS:ää, joka tarjoaa korkean kovuuden ja väsymiskestävyyden varmistaen, että ne eivät murtu helposti toistuvan avaamisen ja sulkemisen aikana.
Materiaalien uudelleenkäyttöä koskevat tiukat rajoitukset: Kierrätysromun sekoittaminen kantaviin rakenneosiin (kuten roskakoriin ja laatikoihin) on ehdottomasti kielletty, koska toistuva uudelleenhionta aiheuttaa molekyylien hajoamista, jolloin osat ovat alttiita muodonmuutokselle tai halkeilulle kuormituksen alaisena. Kosmeettisten ABS-osien osalta lisättyjen juoksujen (uudelleenhionta) osuus on rajoitettu 10 %:iin; materiaali on murskattava ja seulottava suurten karkeiden hiukkasten poistamiseksi, mikä estää epätasaisen täytön, joka voi johtaa värivaihteluihin tai paikallisiin rakenteellisiin heikkouksiin. Kun sekoitat materiaaleja, käytä öljynkestäviä, vähän liikkuvia muotinirrotusaineita ja antistaattisia perusseoksia estääksesi öljyn erittymistä pintaan ja metallipölyn houkuttelemista. Pidä täytetty PP erillään ABS:stä ja HIPS:stä sekoituksen ja varastoinnin aikana; Vältä ehdottomasti ristikontaminaatiota, joka voi aiheuttaa muovattujen osien delaminaatiota ja haurastumista.
Sekoitustoimintastandardit
Käytä hidasta pystysuuntaista sekoitinta nopeudella 280–320 rpm 6–10 minuutin ajan. Älä käytä nopeaa sekoitusta talkilla täytetylle PP:lle; Suurinopeuksinen kitka aiheuttaa jauheen agglomeroitumista, mikä johtaa pinnan valkoisiin täpliin, täpliin ja epäjohdonmukaiseen paikalliseen jäykkyyteen. Sekoituksen jälkeen sulje materiaalisäiliö suojataksesi raaka-aineita työpajaöljysumulta ja pölykontaminaatiolta, mikä estää mustien pisteiden ja vikojen muodostumisen muovauksen aikana.
Kuivaus- ja kosteudenpoistostandardit
ABS on erittäin hygroskooppinen; jos sitä ei kuivata perusteellisesti ennen muovausta, syntyy "hopeajuovia" ja sisäisiä aukkoja. Tyhjät kantavat alueet vähentävät merkittävästi iskunkestävyyttä. Vakiokuivausolosuhteet sisältävät kuumailmakuivauksen 80°C:ssa 3–4 tunnin ajan pitäen kosteuspitoisuuden alle 0,04 %. Täytetyillä PP:llä ja HIPS:llä on erittäin alhainen veden imeytyminen, eivätkä ne yleensä vaadi kuivaamista normaaleissa työpajaympäristöissä. Kuitenkin kosteana "Plum Rain" -kauden aikana eteläisillä alueilla kuivaus 60 °C:ssa tunnin ajan on välttämätöntä pintakosteuden poistamiseksi. Kuljeta kuivatut raaka-aineet koneeseen suljetun suppilon kautta, jotta ilmakehän kosteus ei imeydy takaisin.
II. Tärkeimmät kohdat muotin suunnittelussa ja koneen asennuksessa
Varaosalaatikot ovat tyypillisesti ohutseinäisiä kuoria, joilla on korkea pituus-leveyssuhde. Kun pääseinän paksuus on 1,8–2,2 mm, sisäpuoliset rivat ja asennusulokkeet voivat olla 4–5 mm. Tämä merkittävä paksuuden vaihtelu tekee osista alttiita epätasaiselle kutistumiselle ja yksipuoliselle vääntymiselle; siksi muotin suunnittelussa on asetettava etusijalle symmetrinen jäähdytys, tasapainoinen poisto ja riittävä tuuletus. **Muotin teräsvalikoima**
ABS-kannen kosmeettiseen onteloon on valittu 718H esikarkaistu peilipintainen teräs takaamaan sileän, tasaisen pinnan kiillotuksen jälkeen ja luotettavan tarttuvuuden silkkipainetulle tekstille. Talkilla täytetyn PP-rungon ontelo läpikäy typpikäsittelyn kestämään täyteainejauheen pitkäaikaista hankaavaa kulumista, mikä pidentää muotin käyttöikää. Kulutusta kestävää P20-terästä käytetään pienissä osissa, kuten napsauksissa ja salpoissa, estämään rakenteiden romahtaminen tai muodonmuutos suurien tuotantomäärien aikana. Muoviosien kaikissa sisäkulmissa on säteittäinen muotoilu (R-filet) jännityskeskittymien eliminoimiseksi, mikä estää halkeilua raskaan kuormituksen tai pudotuksen aiheuttamien iskujen aikana.
**Tasapainotettu jäähdytysjärjestelmä (kiertymisen estävä ydin)**
Koska rungon pituuden ja leveyden välillä on suuria eroja, muotissa on symmetrinen, muotoiltu jäähdytyspiiri, joka kietoutuu molemmille puolille ja varmistaa identtiset asettelut pitkille ja lyhyille reunoille. Spiraaliset jäähdytysytimet on asennettu paksuseinäisiin tukipilareihin pohjaan minimoimaan paksujen ja ohuiden osien väliset lämpötilaerot, mikä helpottaa tasaista jäähdytystä. Muotin lämpötiloja ohjataan vyöhykkeittäin: 50-60°C ABS-kosmeettisille osille ja 30-45°C täytetylle PP-rungolle. Liialliset PP-muotin lämpötilat pahentavat kiteytymisen kutistumista, mikä johtaa alimitoitettuihin mittoihin ja epätasaisiin rakoihin pinottaessa useita yksiköitä; päinvastoin, liian alhaiset lämpötilat jättävät merkittävän sisäisen jäännösjännityksen, mikä aiheuttaa jatkuvaa vääntymistä ja muodonmuutoksia varastoinnin aikana.
**Optimoitu tuuletus ja tasapainotettu poisto**
Pitkä runkorakenne johtaa laajennettuun sulan virtausreittiin, mikä tekee hitsauslinjasta ontelon kauimmassa päässä alttiita kaasun juuttumiselle ja palamiselle; näin ollen jatkuvat, hienot tuuletuskanavat (syvyys 0,012 mm) leikataan jakolinjan pitkiä reunoja pitkin. Tiheästi uurretussa pohjassa käytetään monipisteistä, symmetristä ejektorin tappien ja litteiden ejektoreiden järjestelyä tasaisen poistovoiman varmistamiseksi; epätasapainoinen ulostyöntö voi saada rungon vääntymään ylöspäin toiselta puolelta irrotettaessa muotista, mikä johtaa huonoon kannen tiivistymiseen tai takertumiseen laatikon käytön aikana. Ohuille jakajille on lisätty ylimääräisiä ejektorilohkoja läpipuhalluksen tai pinnan vaalenemisen estämiseksi.
**Muotin asennustiedot**
Suuri osasäiliömuotti on suunniteltu käytettäväksi 450T–750T ruiskuvalukoneissa; noston jälkeen kiristyslevyt on kiristettävä tasaisesti korkeapaineruiskutuksen aiheuttaman laajan välähdyksen estämiseksi. Asenna virtausilmaisimet vesipiireihin tasaisen kierron varmistamiseksi; kalibroi matalapaineinen muotisuoja laukaisemaan automaattisen muotin avautumisen havaitessaan jäännöskannattimia tai vieraita esineitä jakolinjassa, mikä estää ontelon vaurioitumisen; ja tee vesiliitoksille kattava vuototestaus poistaakseen sulatteen kosteuskontaminaation, joka aiheuttaa kuplavirheitä.
III. Ruiskuvaluprosessin tärkeimmät ohjauspisteet
Prosessin yleisstrategiaan kuuluu pieni leikkausvoima vaiheittainen täyttö, kaksivaiheinen pitopaine ja riittävä, tasapainoinen jäähdytys kutistumisen ja muodonmuutosten minimoimiseksi, mikä varmistaa mittojen yhtenäisyyden ja vakaan kantavuuden eri erissä.
Tarkka vyöhykelämpötilan säätö tynnyrille
ABS-laatikon kansipaneeli: Syöttöalue 160-170°C, keskialue 180-190°C, suutin 195-205°C; lämpötilat eivät saa ylittää 210°C, koska liiallinen lämpö heikentää materiaalin sitkeyttä, jolloin osa on alttiina halkeilemaan raskaan esineen törmäyksessä.
Talkilla täytetty PP-laatikkorunko: Kokonaislämpötila 190–220°C, suutin 210°C; liian korkeat lämpötilat voivat aiheuttaa täyteaineen kulkeutumista, mikä johtaa valkoisiin pisteisiin tai pinnan kukkimiseen (huurretta).
HIPS-snap-fit-tarvikkeet: 185–210°C; liian alhaiset lämpötilat johtavat huonoon virtaukseen ja lyhyisiin laukauksiin, kun taas liian korkeat lämpötilat tekevät tuotteesta hauraan ja alttiita rikkoutumaan toistuvan avaamisen ja sulkemisen aikana.
Vaiheittainen muuttuvanopeuksinen täyttöprosessi
Pitkät laatikkorungot käyttävät kolmivaiheista muuttuvanopeuksista täyttöprosessia: hidas puskurointi portin alueella, keskinopeuksinen täyttö ontelon keskiosassa ja alennettu nopeus distaalisessa hitsauslinjassa molekyylileikkauksen aiheuttaman sisäisen jännityksen minimoimiseksi. Ruiskutuspaine on asetettu 80–110 baariin; riittämätön paine johtaa heikkoihin hitsauslinjoihin ääripäässä, mikä tekee laatikosta alttiita vaurioitumiselle kuormituksen alaisena, kun taas liiallinen paine johtaa lisääntyneeseen leimahdukseen ja sisäiseen jännityksen kertymiseen, mikä aiheuttaa jatkuvaa vääntymistä pitkäaikaisen varastoinnin aikana.
Kaksivaiheinen pitopaine
PP on puolikiteinen muovi, jolla on korkea puristuskutistuvuus; siksi kaksivaiheinen pitopaineprofiili on välttämätön. Ensimmäinen vaihe viimeistelee ontelon täytön, kun taas toinen vaihe kompensoi jäähtymisen kutistumista poistaen nielujäljet tai painaumat laatikon sivuseinistä ja pohjasta. Pitoaika on 6–10 sekuntia ohutseinäisillä kansilla ja 15–20 sekuntia paksuseinäisillä, kantavilla rungoilla; materiaalin kerääntyminen seuraavaa muovausjaksoa varten tapahtuu samanaikaisesti pitovaiheen aikana, mikä lyhentää puristusmuovausjaksoa ja lisää massatuotannon tehokkuutta.
Jäähdytys- ja osien poistoprotokollat
Jäähtymisajaksi lasketaan 3–4 sekuntia 1 mm seinämän paksuutta kohden; 2 mm:n vakiorungot vaativat 9–12 sekuntia jäähdytystä. Riittämättömästi jäähtyneet osat voivat näyttää litteiltä muotista irrotettaessa, mutta ne voivat kutistua peruuttamattomasti ja muuttaa muotoaan 24 tunnin kuluttua, mikä johtaa liiallisiin aukkoihin kantta suljettaessa tai laatikon juuttumiseen tai jumiutumiseen käytön aikana. Muotin avaaminen ja irrottaminen on suoritettava tasaisen alhaisella ja tasaisella nopeudella. Automatisoidut tuotantolinjat käyttävät robottivarsia osien poistamiseen; osat on asetettava tasaisesti tasaiselle kiinnityspöydälle välittömästi poistamisen jälkeen. Kuumien muoviosien pinoaminen tai puristaminen on ehdottomasti kielletty pysyvän vääntymisen estämiseksi.
Olemme muovisten varaosalaatikoiden muottivalmistaja, joka tarjoaa korkealaatuista muovisten varaosalaatikoiden muottivalmistusta. Niin kauan kuin haluat räätälöidä/kehittää muovisten varaosien laatikoiden muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

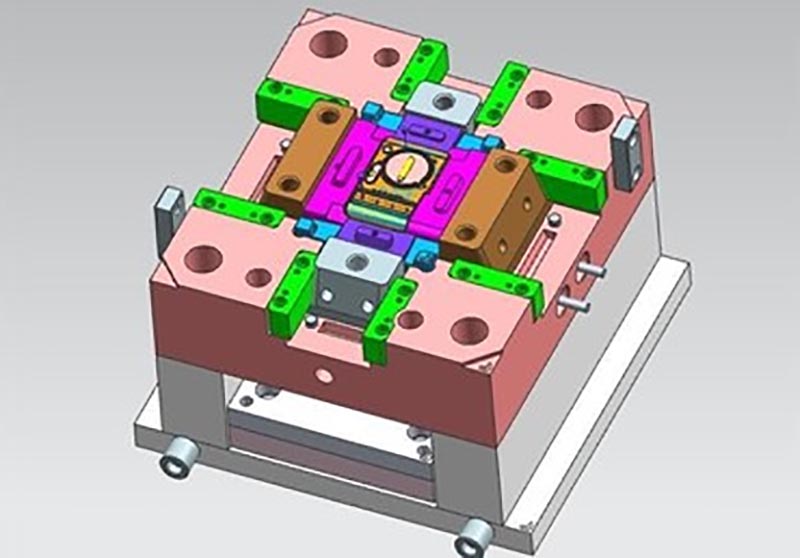
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Muovisten varaosien laatikoiden muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.