Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


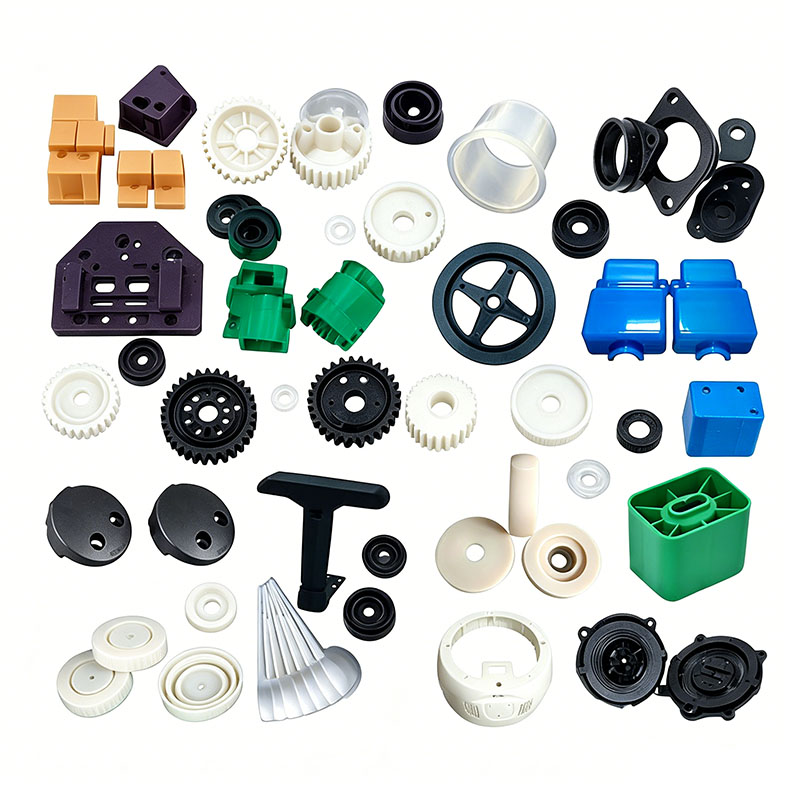
Varaosien laatikkokaappi muovilista
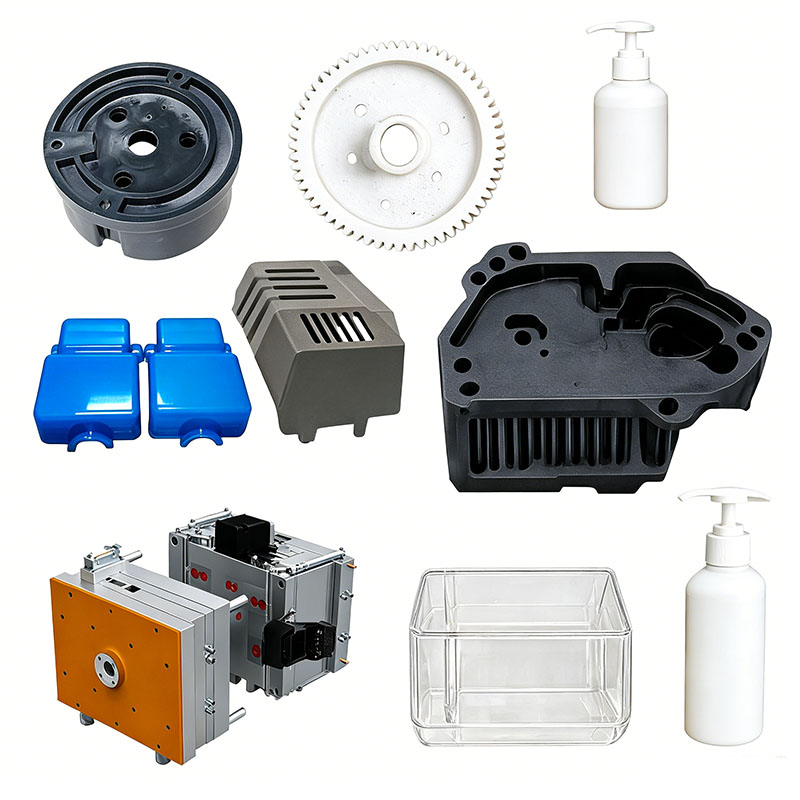
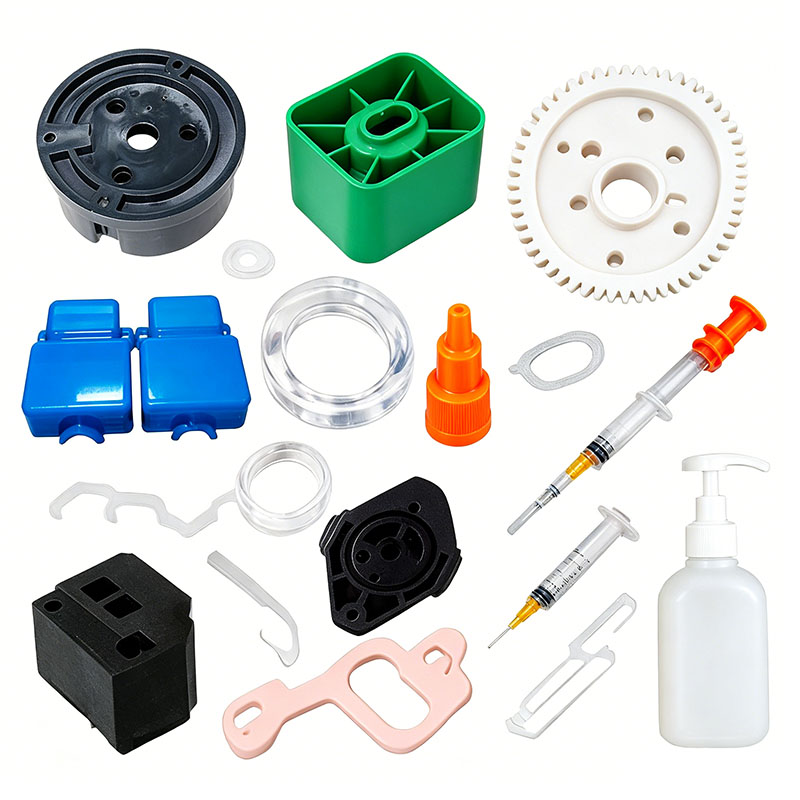
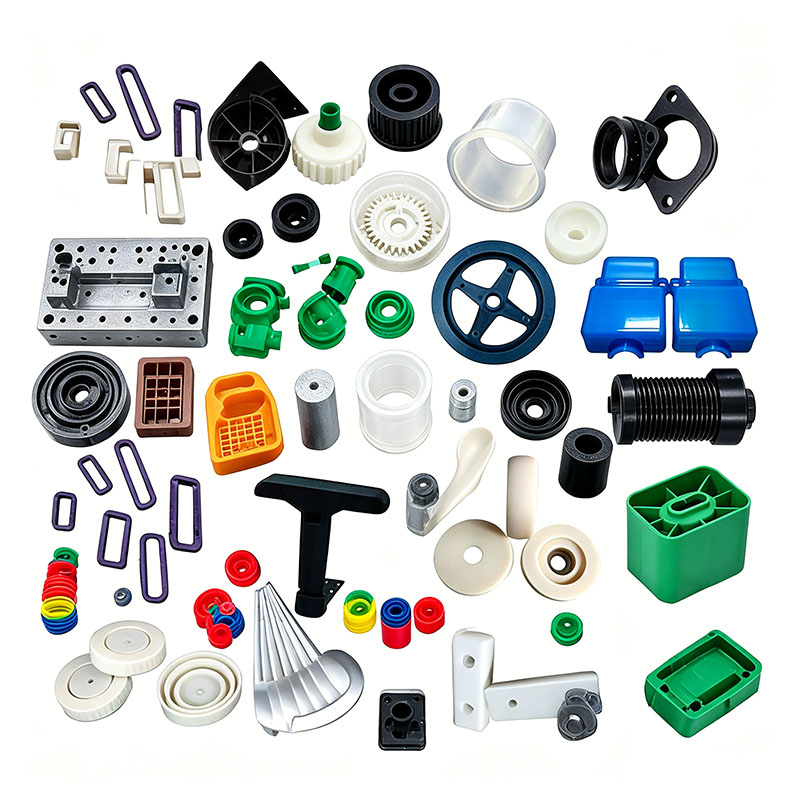
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muotinvalmistustekniikka ja se voi räätälöidä varaosien laatikkokaappien muovimuovausta. Tarjoamme ammattimaisia räätälöityjä varaosien laatikkokaappien muovivalupalveluita, ja olemme ammattimainen varaosien laatikkokaappien muovivalujen valmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Varaosien laatikkokaappien muovimuovauksen räätälöinnin aikana tehtaamme voi tarjota yhden luukun palvelua. Meillä on varaosien laatikkokaappien muovivaluihin liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä varaosien laatikkokaappien muovimuovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Varaosien laatikkokaappimuovituotteille voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
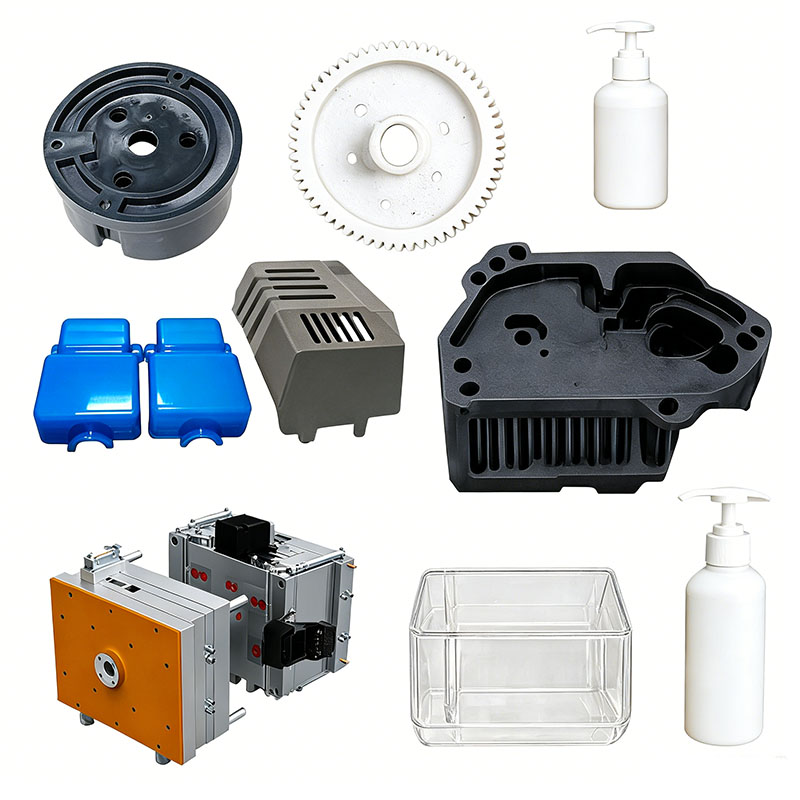
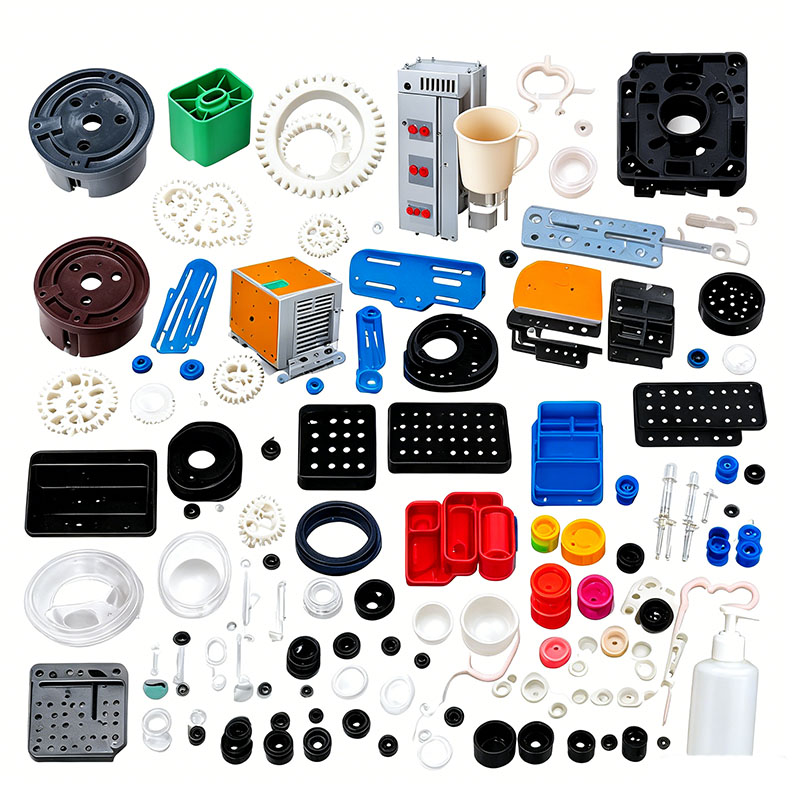
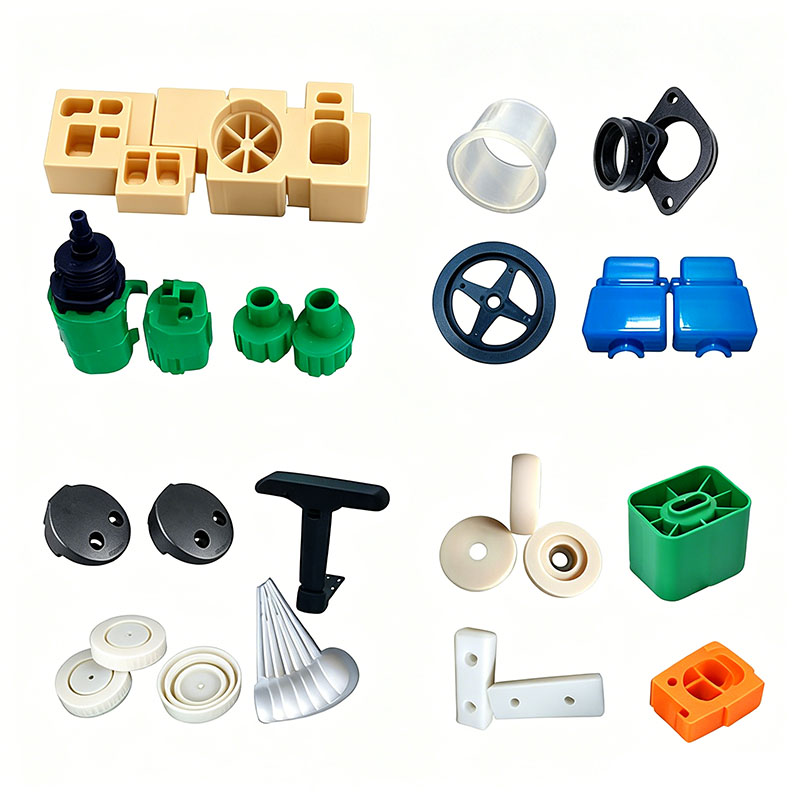
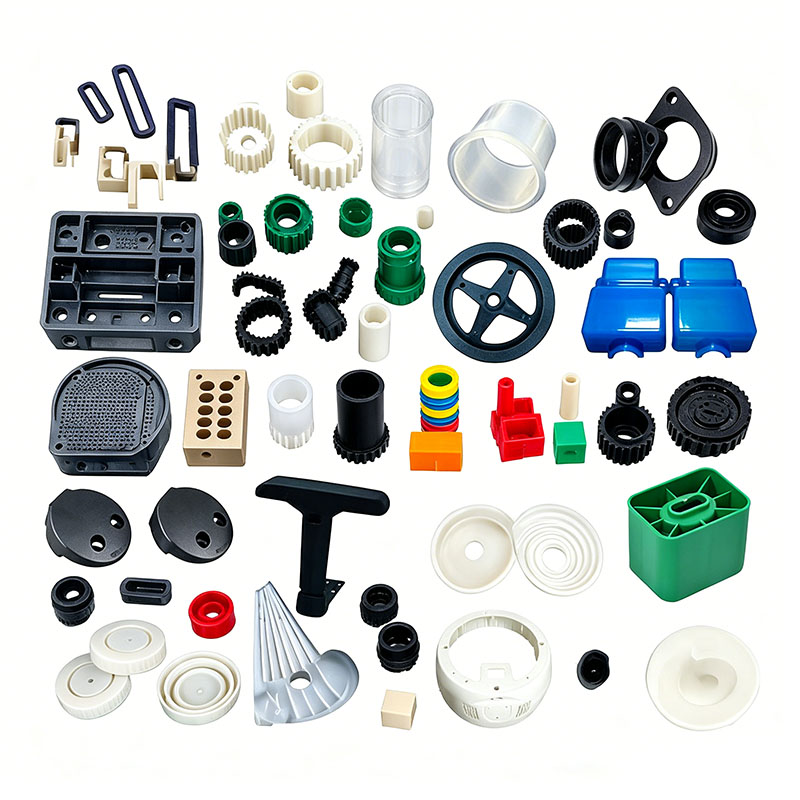
Korjaamojen varaosien laatikkokaappien muoviosia – mukaan lukien laatikostot, kaapin sivupaneelit, jakajat, liukukiskot, pikakahvat, tukijalat ja hyllynkannattimet – käytetään laajalti autokorjauksessa, laitteistossa ja tehtaan varastoinnissa. Näiden osien on kestettävä metalliosien pitkäaikainen varastointi, jatkuvat staattiset kuormitukset, toistuva liukukitka ja altistuminen leikkausnesteille ja koneöljyille. Ohutseinäisinä osina, joilla on korkea kuvasuhde, ne ovat erittäin herkkiä ongelmille, kuten vääntymiselle, mittapoikkeamille ja riittämättömälle hitsauslinjan lujuudelle. Pääraaka-aineita ovat talkilla täytetty modifioitu PP, erittäin jäykkä ABS ja iskunkestävä HIPS. Tärkeimmät muovauksen hallinnan tavoitteet ovat kutistumisen ja muodonmuutosten minimoiminen, kantokyvyn parantaminen, mittojen vaihdettavuuden varmistaminen erien välillä ja öljyyn liittyvän pintaerityksen estäminen. Seuraavissa osioissa kuvataan nämä näkökohdat viidellä ulottuvuudella: raaka-aineet, muottien suunnittelu, ruiskuvaluprosessit, jälkikäsittely ja vikojen vähentäminen (yhteensä noin 1 500 sanaa).
I. Raaka-aineen valinta ja esikäsittely/muovaus
1. Materiaalien sovitusperiaatteet
Talkkitäytteinen PP on valittu laatikostot, jakajat ja pohjarungot; talkki vähentää merkittävästi muotin kutistumista samalla kun se parantaa jäykkyyttä, rasvankestävyyttä ja kustannustehokkuutta, mikä tekee siitä ihanteellisen suuritilavuuksisille, kantaville rakenteille. ABS on valittu esillä oleviin ovipaneeleihin, kahvoihin ja etikettilevyihin sen tasaisen pinnan kiillon, hyvän sitkeyden ja soveltuvuuden silkkipainatukseen mallitietojen vuoksi. Iskunkestävää HIPS:ää käytetään liukukiskon tukiin ja kantaviin kiinnikkeisiin, jotka tarjoavat korkean kovuuden ja kulutuskestävyyden estämään valkaisua tai hankausta toistuvan liukumisen aikana.
Materiaalien kierrätykseen sovelletaan tiukkoja rajoituksia: kosmeettisiin ABS-osiin lisätyn uudelleenhiontaan (sprues/runners) ei saa ylittää 10 %. Kierrätysromun sekoittaminen laatikoihin tai kantaviin alustoihin on kielletty; toistuva uudelleenhionta aiheuttaa molekyylien hajoamista, jolloin osat ovat alttiita hauraille murtumille kuormituksen alaisena. Täytetyt PP-, ABS- ja PS-materiaalit on varastoitava ja käsiteltävä erikseen; sekoittaminen on ehdottomasti kiellettyä, koska se johtaa delaminaatioon, haurastumiseen ja pinnan pilkkumiseen.
Öljyiseen työpajaympäristöön vastaamiseksi lisätään antistaattisia perusseoksia ja vähän erittyviä, ympäristöystävällisiä muotinirrotusaineita, jotka estävät pinnan öljyisyyden ja metallipölyn houkuttelemisen. 2. Sekoitustoimintojen avainkohdat
Lataa perusseos, täyteainejauhe ja toiminnalliset lisäaineet hidasnopeiseen pystysekoittimeen; ylläpitää pyörimisnopeutta 280–320 rpm ja sekoitusaikaa 6–10 minuuttia. Nopeaa sekoitusta tulee välttää talkilla täytetylle PP:lle, koska nopea kitka aiheuttaa jauheen agglomeroitumista, mikä johtaa valkoisiin pisteisiin, raitoja ja epäjohdonmukaista paikallista jäykkyyttä muoviosan pinnalla. Sekoituksen jälkeen sulje ja säilytä materiaali astiassa, johon on merkitty materiaalityyppi ja eränumero materiaalien sekoittumisen estämiseksi.
3. Kuivaus- ja kosteudenpoistovaatimukset
ABS on erittäin hygroskooppinen; kuivaamatta jättäminen aiheuttaa "hopeajuovia" ja sisäisiä kuplia. Kuplat kantavilla alueilla vähentävät suoraan kantavuutta. Vakiokuivaus on kuumailmakuivaus 80°C:ssa 3–4 tuntia pitäen kosteuspitoisuuden alle 0,04 %. Täytetyillä PP:llä ja HIPS:llä on erittäin alhainen veden imeytyminen, eivätkä ne yleensä vaadi kuivaamista normaaleissa työpajaympäristöissä; kuitenkin korkean kosteuden aikana (kuten sadekausi) kuivaus 60 °C:ssa 1 tunnin ajan on välttämätöntä pintakosteuden poistamiseksi. Kuivatut raaka-aineet tulee kuljettaa suppiloon suljetussa järjestelmässä, jotta estetään kosteuden imeytyminen takaisin ilmasta.
II. Muotin suunnittelun ja koneen käyttöönoton pääkohdat
Laatikkotyyppisissä muoviosissa on merkittäviä eroja pituus- ja leveyseroissa, ohuet seinät ja tiheä ribbaus. Muotin suunnittelun ydin on tasapainoisessa jäähdytyksessä, symmetrisessä poistossa ja riittävässä tuuletuksessa vääntymisen ja muodonmuutosten estämiseksi.
Muotin teräsvalinta
Korkealaatuista viimeistelyä vaativien ABS-osien onteloon valitaan 718H esikarkaistu peilipintainen teräs; Tämä varmistaa pinnan, jossa ei ole kuoppia tai naarmuja kiillotuksen jälkeen, ja varmistaa vakaan tarttuvuuden silkkipainatusta varten. Talkilla täytetylle PP:lle tarkoitetuissa muoteissa on nitratut ontelot, jotka kestävät täytejauheen jatkuvaa hankausta ja pidentävät muotin käyttöikää. Kulutusta kestävät pienet komponentit, kuten liukukiskon jalustat, käyttävät P20-muottiterästä estämään romahtamista tai muodonmuutoksia pitkäaikaisen massatuotannon aikana. Muoviosan kaikissa sisäkulmissa on tasaisesti säteilevät fileet (R-kulmat), jotka eliminoivat jännityskeskittymiä ja estävät halkeilua raskaan kuorman paineessa.
Jäähdytysjärjestelmä (kriittinen vääntymisen estämiseksi)
Laatikon vakioseinät ovat 1,8–2,2 mm paksuja, kun taas alatukipilarit ja vahvistusrivat voivat olla 4–5 mm paksuisia; tällainen epätasainen seinämän paksuus aiheuttaa differentiaalista kutistumista ja yksipuolista vääntymistä. Muotissa hyödynnetään muotoiltuja jäähdytyskanavia, jotka kietoutuvat osan ympärille symmetrisesti laatikon pitkällä ja lyhyellä sivulla; paksuseinäisissä pystyrivoissa on sisäiset spiraaliset jäähdytysytimet, jotka nopeuttavat lämmön poistumista raskaissa osissa. Muotin lämpötilaa säätelee vyöhyke: 50–60 °C ABS:lle ja 30–45 °C PP:lle. Liialliset PP-muotin lämpötilat pahentavat kiteytymisen kutistumista, mikä johtaa alamittaisiin laatikoihin ja epätasaisiin kokoonpanoraoihin pinottujen yksiköiden välillä; päinvastoin, liian alhaiset lämpötilat johtavat korkeaan sisäiseen jäännösjännitykseen, mikä aiheuttaa asteittaista vääntymistä varastoinnin aikana.
Tuuletus ja tasapainotettu poisto
Pitkän koon vetolaatikossa on pitkä sulavirtausreitti, mikä tekee distaalista hitsauslinjasta erittäin herkän kaasun juuttumiselle ja palamiselle; jatkuvat tuuletuskanavat (syvyys 0,012 mm) koneistetaan jakolinjan pitkiä sivuja pitkin. Pohjassa oleva tiivis ripakuvio on yhdistetty symmetriseen ejektorin tappien ja litteiden ejektoreiden joukkoon tasaisen poistovoiman varmistamiseksi. Epätasapainoinen ulostyöntö saa laatikon vääntymään ylöspäin toiselta puolelta irrotuksen jälkeen, mikä johtaa tarttumiseen tai kiinnittymiseen asennuksen ja käytön aikana. Ohuille jakolevyille on lisätty apuejektorilohkoja lävistyksen tai pinnan vaalenemisen estämiseksi.
Muotin asennus- ja käyttöstandardit
Suurikokoinen laatikkomuotti on suunniteltu 450T–750T ruiskuvalukoneille; noston jälkeen kiristyslevyt on kiristettävä tasaisesti korkeapaineruiskutuksen aiheuttaman laajan välähdyksen estämiseksi. Virtausilmaisimet asennetaan jäähdytyspiireihin esteettömän kierron varmistamiseksi. Matalapaineinen muotinsuojaus on kalibroitu laukaisemaan automaattisen muotin avautumisen havaitessaan jäännösputkia tai vieraita esineitä, mikä estää kalliita vaurioita ontelolle. Jäähdytyspiirin liittimille tehdään tiukka vuototestaus, jotta kosteus ei pääse sulatteeseen, mikä voi aiheuttaa kaasukuplia.
Olemme varaosien laatikkokaappien muovivalujen valmistaja, joka tarjoaa korkealaatuista varaosien laatikkokaappien muovivalujen valmistusta. Niin kauan kuin haluat räätälöidä/kehittää varaosien laatikkokaappien muovimuovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

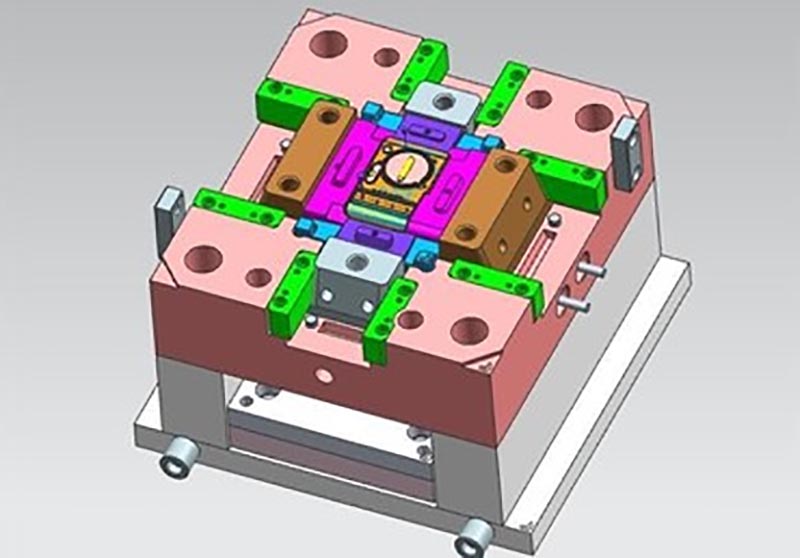
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Varaosien laatikkokaappien muovivalu, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.