Tuote
- Ytimen räätälöintipalvelu
- Terveydenhuolto
- Elektroniset laitteet ja instrumentit
- Muotit äitien ja lasten tarvikkeille
- Vapaa-ajan urheilu
- Kodinsisustus Art
- Autotarvikkeet
- Kuljetus ja varastointi
- Valaisimet
- Rakennuslaitteet
- Pakkaustuote
- Koulutus ja laboratoriot
- Vaatteet Matkalaukkujen tarvikkeet
- Hoito- ja puhdistustuotteet
- Maa- ja metsätalous
- Mekaaniset laitteet
- Lemmikkieläintarvikkeet
- Keittiövälineet


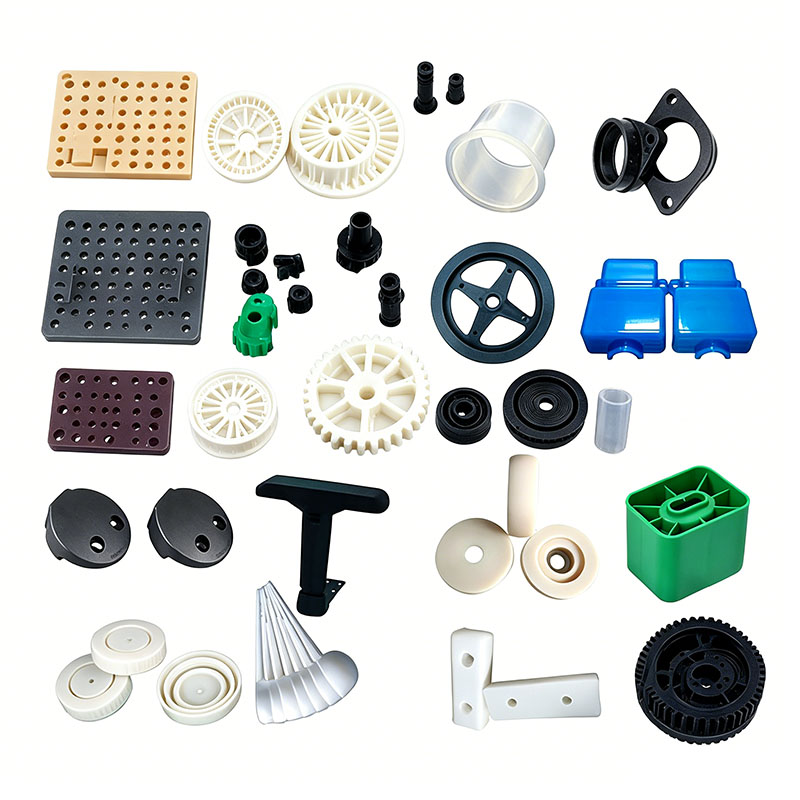
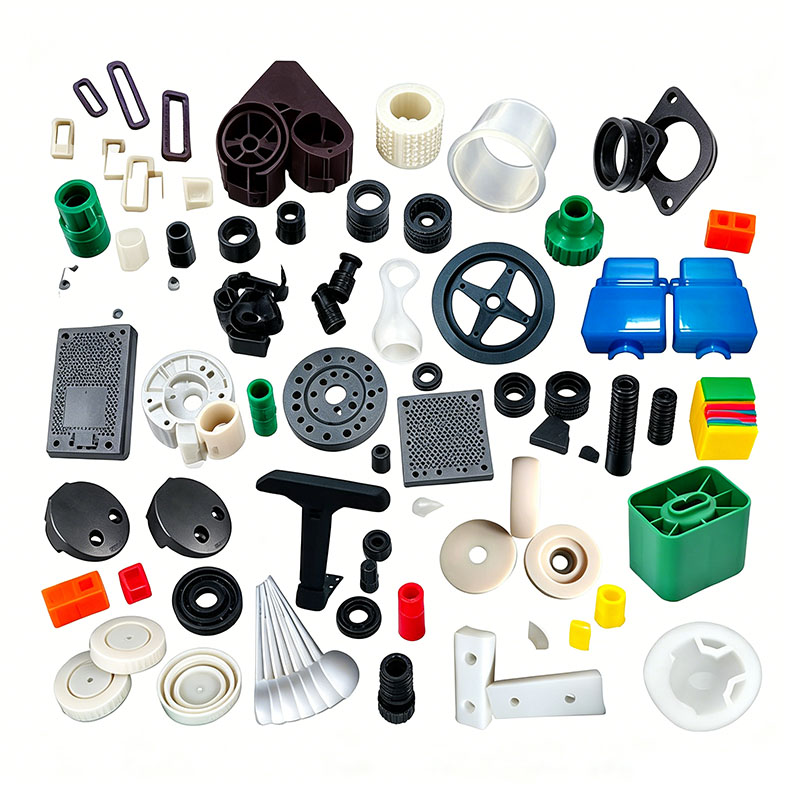
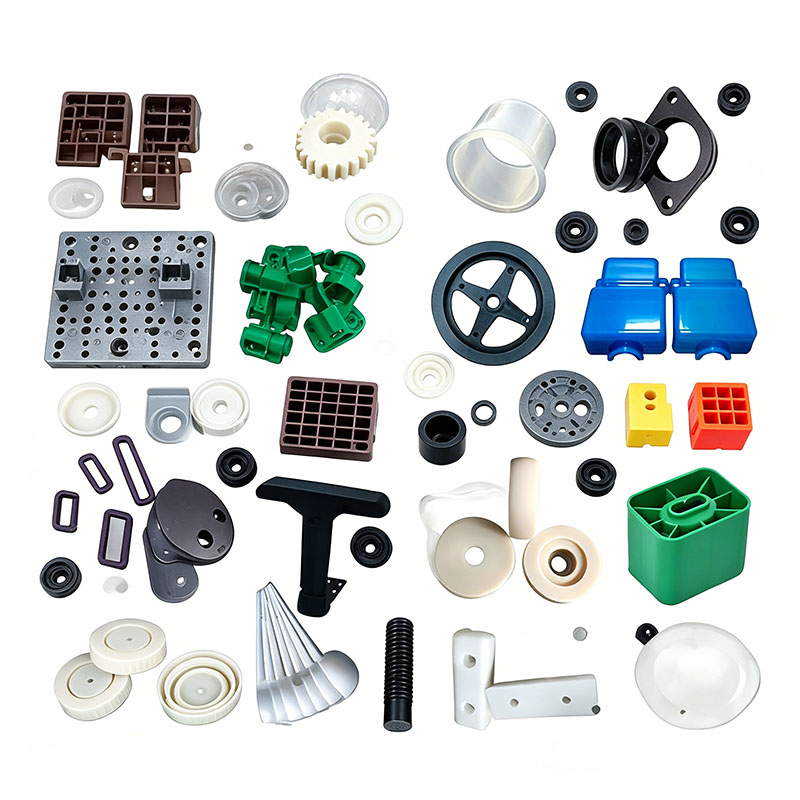
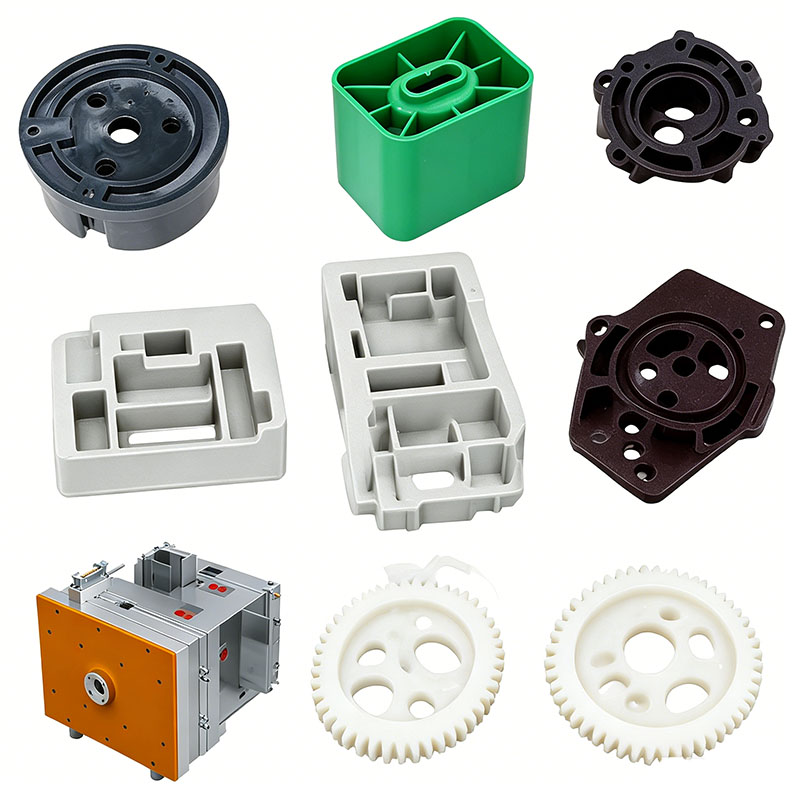
Sateenvarjon muoviosien muotoilu
Ningbo (P&M) Plastic Metal Products Co., Ltd:llä on 17 vuoden muottien valmistustekniikka ja se voi räätälöidä sateenvarjon muoviosien muovausta. Tarjoamme ammattimaisia räätälöityjä sateenvarjon muoviosien muovauspalveluita, ja olemme ammattimainen sateenvarjon muoviosien muovausvalmistaja. Meillä on riittävä kokemus tuotteiden raaka-aineiden ja muottimateriaalien valinnasta. Sateenvarjon muoviosien muovauksen räätälöinnin aikana tehtaamme voi tarjota yhden luukun palvelua. Meillä on sateenvarjon muoviosien muovaukseen liittyviä suunnittelu- ja tuotantovalmiuksia, kuten: CAD-suunnittelu, muottien valmistus, ruiskuvalu, muovituotteiden valmistus, kokoonpano ja muut tekniikat.
Lähetä kysely
Tuotteen Kuvaus
Lisäksi yrityksemme on solminut yhteistyösuhteita muoviraaka-ainetoimittajien, painovalmistajien jne. kanssa varmistaakseen raaka-aineiden saannin ja painolaadun. Rikkaan kokemuksemme ja täydellisen toimitusketjumme ansiosta yrityksemme voi tarjota asiakkaillemme korkealaatuisia räätälöityjä sateenvarjomuoviosien muovaustuotteita heidän erityistarpeisiinsa. Samaan aikaan meillä on 10 vuoden ammattimainen ulkomaankaupan palvelukokemus, ymmärrämme ulkomaankaupan prosessin ja palvelemme asiakkaitamme paremmin. Sateenvarjon muoviosien muovaustuotteisiin voimme valmistaa vastaavia muoviosia, mikä tehdään pääasiassa ruiskumuottien kautta.
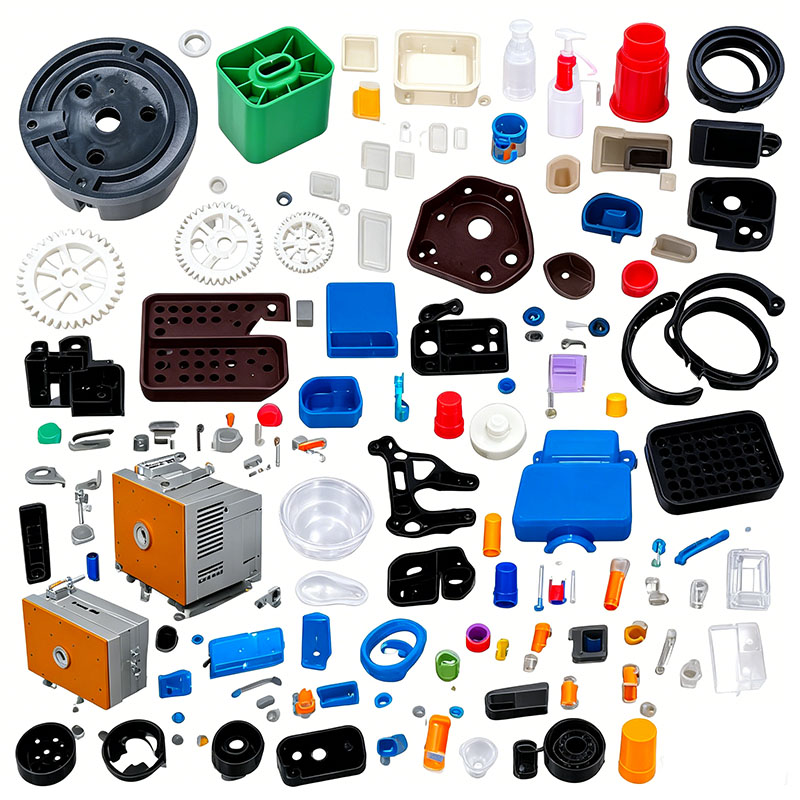
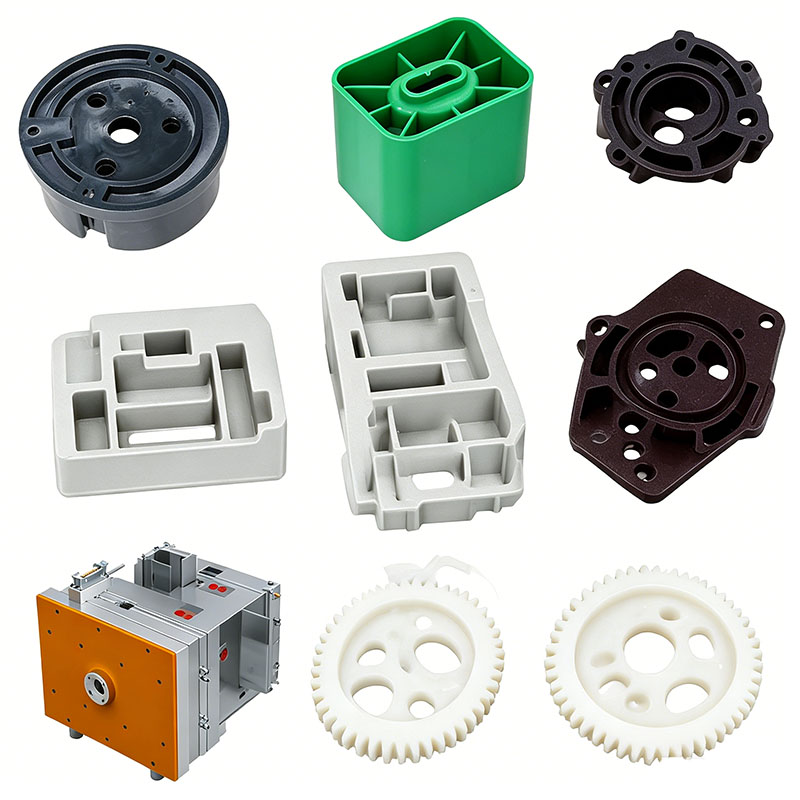
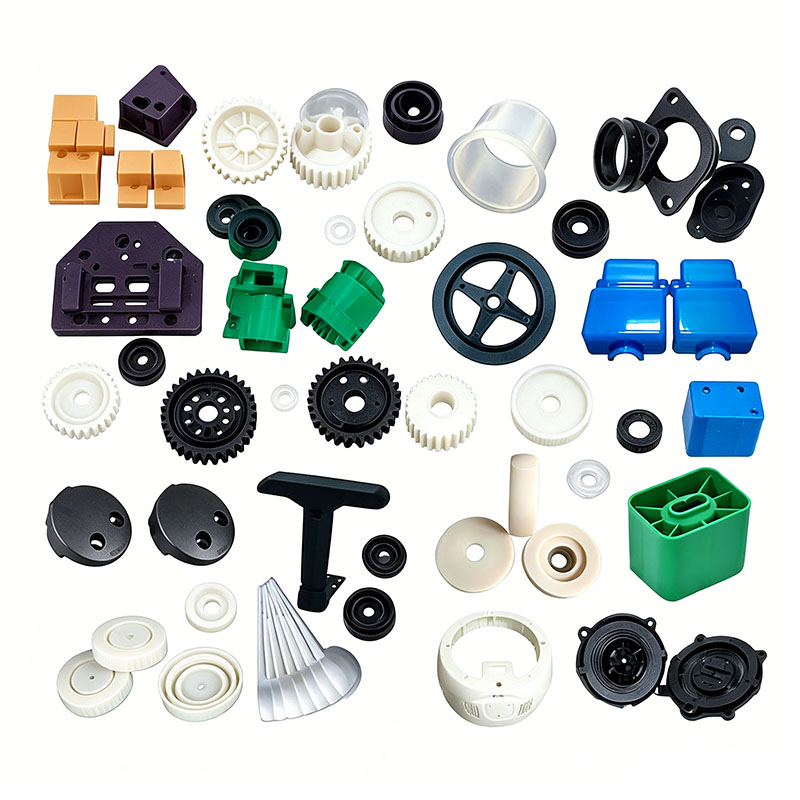
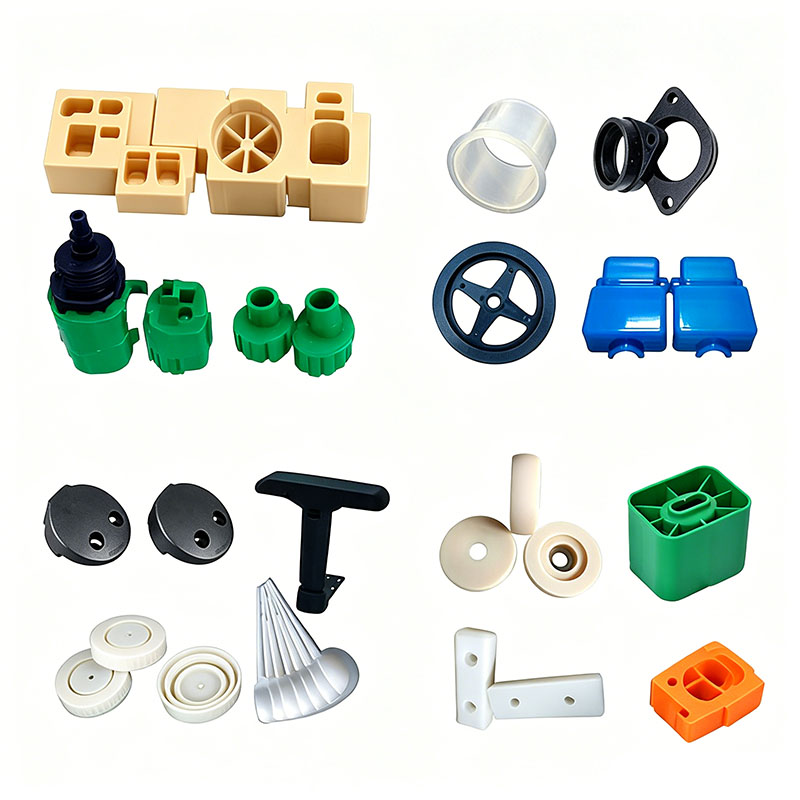
Muoviset sateenvarjokomponentit, kuten ripaliittimet, keskiakselin holkit, kahvat, vapautuspainikkeet, kärkihatut, kuomukiinnikkeet, taitettavat kiinnikkeet ja jousisuojukset, jakautuvat kolmeen luokkaan: rakenteelliset kantavat liittimet, esteettiset/kahvakomponentit ja pienet koristeosat. Näiden tuotteiden on kestettävä pitkäkestoinen altistuminen sateelle ja auringonvalolle sekä toistuvia avaus-, sulkemis- ja vetovoimia. Ne eivät saa haurastua tai halkeilla matalissa lämpötiloissa; toistuva käyttö vaatii suurta sitkeyttä, kulutusta kestäviä kiinnikkeitä ja tarkkoja mittatoleransseja varmistaakseen sujuvan liikkeen ilman juuttumista. Yleisiä materiaaleja ovat karkaistu/modifioitu PP, iskunkestävä ABS, kulutusta kestävä POM ja pehmeät TPR-muovausmassat. Muovausprosessi ja tärkeimmät ohjauspisteet on kuvattu alla.
I. Valmistusta edeltävä raaka-aineen käsittely
Materiaalin valinta ja luokitus
Kahvat ja esteettiset/koristeelliset osat: Kiiltävä ABS (tasainen väri, sileä tunto);
Sateenvarjon liitokset, liitoskannattimet ja kärjen suojukset: Karkaistu PP (matalien lämpötilojen kestävyys, vetolujuus, vedenpitävä ja korroosionkestävä);
Kytkin liukusäätimet ja liikkuvat salvat: POM (itsevoiteleva ja kulutusta kestävä; kestää kymmeniä tuhansia jaksoja ilman valkaisua tai kulumista);
Pehmeän kahvan päällemuovaus: TPR (liukumaton, ihoystävällinen tuntu; kaksimateriaalia/kaksivärinen ruiskuvalu).
Yhdistelmän ja uudelleen jauhamisen hallinta
Kantavat liitokset ja taittokiinnikkeet: Kiellä jyrkästi uudelleenhionnan (kierrätetyn murskatun materiaalin) lisääminen, koska uudelleenhionta kärsii heikentyneestä sitkeydestä ja on herkkä murtumaan toistuvan käytön aikana. Vain pienissä esteettisissä osissa saa olla jopa 10 % puhdasta samasta materiaalista valmistettuja putkia, edellyttäen, että ne murskataan ja seulotaan karkeiden hiukkasten poistamiseksi. Sekoita hydrolyysin kestäviä ja UV-säteitä kestäviä perusseoksia estääksesi ulkosateen aiheuttaman valkaisun tai ikääntymisen. Pidä POM, TPR ja ABS erillään sekoittamisen aikana; älä ristikontaminoi. Käytä hidaskäyntistä sekoitinta 5–8 minuutin ajan alle 300 rpm:n nopeuksilla välttääksesi vaurioittamasta kovettavia lisäaineita.
Kuivaus ja kosteudenpoisto
ABS: Kuivaa 80 °C:ssa 3 tuntia kosteuden poistamiseksi ja sisäisten kuplien tai vetovaurion estämiseksi;
POM: Kuivauslämpötila ei saa ylittää 75 °C; korkeat lämpötilat voivat aiheuttaa hajoamista ja pistävän kaasun vapautumista;
Modifioitu PP ja TPR: Näillä materiaaleilla on erittäin alhainen veden imeytyminen; lyhyt, matalan lämpötilan kuivaus riittää, tyypillisesti vain sadekauden aikana. Säilytä raaka-aineet kuivumisen jälkeen suljetuissa säiliöissä kosteuden imeytymisen estämiseksi.
Tynnyrin puhdistus
Ennen materiaalien tai värien vaihtamista tyhjennä jäännösmateriaali tynnyristä huuhteluaineella poistaaksesi materiaalin sekoittumisen, delaminoitumisen, haurastumisen ja värien epäjohdonmukaisuuden.
II. Muotin asennus, käyttöönotto ja rakenteelliset kohokohdat
Sateenvarjovarusteet käyttävät tyypillisesti pieniä, erittäin tarkkoja, monionteloisia muotteja (16- tai 32-ontelokokoonpanot). Liukukappaleiden ja liittimien seinämäpaksuus on 1,2–2 mm; nämä ohuet osat ovat alttiita jännityshalkeilulle.
Muotin teräsvalinta
Onteloissa, jotka vaikuttavat ABS- ja TPR-osien ulkonäköön, käytetään 718H esikarkaistua peilipinnoitettua terästä. POM:n kulutusta kestävien osien ja lasikuitumodifioitujen osien ontelot nitrisoidaan kulutuksenkestävyyden parantamiseksi. Kaikissa kulmissa on pienet säteet jännityskeskittymien poistamiseksi, mikä varmistaa, että osat eivät halkeile avattaessa tai suljettaessa alhaisissa lämpötiloissa. Jakopinnat on tarkasti työstetty välähdyksen minimoimiseksi, mikä estää sateenvarjokankaan juuttumisen tai naarmuuntumisen käytön aikana.
Jäähdytysjärjestelmä
Vesikanavat useille onteloille on järjestetty täydellisesti symmetrisesti; hienot kanavat on sijoitettu lähelle onteloita tasapainottamaan jäähdytysnopeutta kaikissa osissa. Muotin lämpötilan säätö: ABS 50–60°C; PP 30-40 °C; POM 80-90°C. POM:n korkeat muotin lämpötilat lisäävät kiteisyyttä, mikä parantaa merkittävästi kulutuskestävyyttä.
Tuuletus ja poiston optimointi
Mikrotuuletuskanavat (syvyys 0,010 mm) leikataan jokaiseen onteloon, ja etusijalla on tuuletus liukukappaleiden ja hitsauslinjojen kohdalta heikkojen hitsisaumojen tai rikkoutumisen estämiseksi. Ottaen huomioon osien ja ejektorin tappien pieni koko, käytetään monipisteistä hajautettua poistostrategiaa, jossa käytetään kaksivaiheista hidaspoistoprosessia jännitysjälkien ("valkaisu"), puhkeamisen tai piilohalkeamien välttämiseksi.
Muotin asennus ja koekäyttö
Muotti asennetaan pieneen ruiskuvalukoneeseen (100T–250T) tasaisella puristusvoimalla välähdyksen estämiseksi. Vesikanavat tarkastetaan vuotojen varalta, ja matalapaineinen muotinpuristussuoja aktivoituu herkkien onteloiden vaurioitumisen estämiseksi. 20 minuutin lämmitysjakson jälkeen suoritetaan matalapaineinen, hitaalla nopeudella koekuvaus. Painetta ja nopeutta säädetään asteittain, jotta saadaan aikaan yhteensopiva ensimmäinen tuote; massatuotanto alkaa vasta kun laadunvalvonta vahvistaa mitat, sitkeyden ja ulkonäön. III. Vakio ruiskupuristussykli
Täydellisen yksimuottisyklin vaiheet: Muotin sulkeminen → Pehmittäminen/materiaalin kerääntyminen → Monivaiheinen ruiskutus → Kaksivaiheinen pitopaine → Jäähdytys/kiinnitys → Muotin avaaminen → Hidaspoisto → Automaattinen osien kerääminen.
Tynnyrin lämpötilavyöhyke
ABS: 170–200°C (suutin max. 205°C; korkeat lämpötilat aiheuttavat sitkeyden heikkenemistä);
Karkaistu PP: 190–220 °C;
POM: 180–205°C (tarkasti alle 210°C; korkeat lämpötilat aiheuttavat hajoamista ja homekorroosiota);
TPR (Soft Rubber): 160-190°C.
Monivaiheinen muuttuvanopeuksinen täyttö
Pienille osille monionteloisissa muoteissa, joissa on lyhyet virtausreitit: hidas puskurointi portissa, nopea täyttö keskiosassa ja alennettu nopeus ontelon päässä helpottaa ilmausta ja parantaa hitsauslinjan lujuutta. Ruiskutuspaine: 70–95 bar; liiallinen paine aiheuttaa välähdystä ja suurta sisäistä jännitystä (johtaen säröilyyn lämpökierron aikana), kun taas riittämätön paine johtaa heikkoihin hitsauslinjoihin.
Vaiheittainen, lyhytkestoinen pitopaine
Pienillä osilla on ohuet seinät ja minimaalinen kutistuminen; Käytä kaksivaiheista matalaa pitopainetta 3–8 sekunnin ajan kompensoidaksesi lievää kutistumista ja estääksesi uppoamisjäljet napsautussovituksiin ja kiinnitystolppiin. Pitopaineen synkronointi materiaalin kertymisen kanssa lyhentää muovausjaksoa ja parantaa monionteloisten muotin tuottavuutta.
Jäähdytys ja osien poisto
Jäähtymisajaksi on laskettu 2–3 sekuntia 1 mm seinämän paksuutta kohden (esim. 4–6 sekuntia tavalliselle 1,5 mm:n liittimelle). Riittämätön jäähdytys johtaa jatkuvaan kutistumiseen muotin purkamisen jälkeen, mikä johtaa epäjohdonmukaiseen sovitukseen/kireyteen kytkimille ja napsautusliitoksille. Muotin avaaminen ja irrottaminen suoritetaan koko ajan alhaisilla nopeuksilla; osat kerätään automaattisesti muotin alla olevaan roskakoriin. Vältä kuumien muoviosien murskaamista tai pinoamista herkkien liittimien muodonmuutoksen estämiseksi.
IV. Muovauksen jälkeinen käsittely
Portin ja salaman leikkaus
Sukellusveneiden portit ja pisteportit katkeavat automaattisesti muotin avaamisen aikana; suuret portit poistetaan siististi pienillä pneumaattisilla leikkurilla. Pieni välähdys erotuslinjoja pitkin poistetaan erissä värinäviimeistelyllä; liukuvien napsautuspintojen on oltava jäysteettömiä tasaisen ja takertumattoman toiminnan varmistamiseksi. Stressiä lievittävä hehkutus
ABS-kahvoja ja koristeosia hehkutetaan matalassa lämpötilassa 60 °C:ssa tunnin ajan ennen ruiskupinnoitusta sisäisen jännityksen lievittämiseksi, mikä varmistaa, että ne eivät halkeile altistuessaan vuorotellen kuumalle ja kylmälle ulkolämpötilalle. PP- ja POM-osat eivät vaadi korkean lämpötilan hehkutusta; Sen sijaan niiden annetaan seistä 12 tuntia muovauksen jälkeen kutistumisen jälkeisen jännityksen lievittämiseksi ennen kokoamista.
Kaksivärinen päällyslista (sateenvarjokahva)
Jäykkä muovirunko ruiskupuristetaan ensin ja asetetaan sitten toissijaiseen muottiin pehmeällä TPR-kumilla peittämistä varten; tämä varmistaa turvallisen sidoksen jäykkien ja pehmeiden materiaalien välillä, mikä estää delaminaatiota tai irtoamista.
Pintakäsittely
Kahvat voidaan silkkipainata logoilla ja viimeistellä matta- tai kiiltävällä maalilla; toimivat liikkuvat osat jätetään pinnoittamatta maalin kulumisen tai hilseilyn estämiseksi, mikä voi aiheuttaa kytkinmekanismin jumiutumisen.
V. Monivaiheinen laaduntarkastus
Ensimmäisen artikkelin tarkastus: Napsautusaukkojen ja liitoskokoonpanon mittojen jarrusatulat; visuaalinen tarkastus vikojen, kuten ilmakuplien, hopeajuovien, palamisjälkien ja välähdyksen varalta.
Partiotarkastus: Näytteenotto 30 minuutin välein; manuaaliset toistuvat avaus-/sulkemistestit napsautusmekanismin sujuvuuden varmistamiseksi.
Luotettavuus Pistetarkastukset: Toistetut vetokokeet matalan lämpötilan jäädytyksen jälkeen liitoksen sitkeyden arvioimiseksi; sateelle altistumisen ja ikääntymisen kestävyystestit; POM-liukukappaleiden kulutuskestävyystestit.
Täydellinen tarkastus ja lajittelu: halkeamia, muodonmuutoksia tai lyhyitä osumia sisältävät osat eristetään ja romutetaan; viallisten kantavien liitosten hiominen ja uudelleenkäyttö rakenneosiin on kielletty.
Olemme sateenvarjojen muoviosien muovausvalmistaja, joka tarjoaa korkealaatuista sateenvarjon muoviosien muovauksen valmistusta. Niin kauan kuin haluat räätälöidä/kehittää sateenvarjon muoviosien muovaustuotteita, löydät meidät. Meillä on ammattimainen ruiskumuottien suunnittelu ja kypsä valmistustekniikka, joka tarjoaa sinulle yhden luukun palvelua tuotesuunnittelusta muotin valmistukseen, tuotteen tuotantoon, pakkaamiseen ja tuotteen kuljetukseen, voimme auttaa sinua kaikissa linkeissä. Niin kauan kuin tulet luoksemme, tarjoamme sinulle parasta palvelua ja tyytyväisiä tuotteiden laadun, tuotantoajan, tietovuoropuhelun jne.
|
Tuotteen nimi |
Juoksumaton muovaus |
|
Pls tarjota |
2D, 3D, näytteitä tai kokoa monikulmaisia kuvia |
|
Muotin aika |
20-35 päivää |
|
Tuotteen aika |
7-15 päivää |
|
Muotin tarkkuus |
+/-0,01 mm |
|
Muotin elämä |
50-100 miljoonaa laukausta |
|
Tuotantoprosessi |
Tarkastuspiirustukset - muottivirtausanalyysi - suunnittelun validointi - räätälöidyt materiaalit - muottien käsittely - ytimen käsittely - elektrodien työstö - Juoksujärjestelmä käsittely - osien käsittely ja hankinta - koneistuksen vastaanotto - onkalo pintakäsittelyprosessi - monimutkainen tila Die - Koko muotin pintapinnoite - Asennuslevy - muottinäyte - näytetesti - lähetys näytteitä |
|
Muotin onkalo |
Yksi onkalo, moniontelo tai sama eri tuotteita tehdään yhdessä |
|
Muotin materiaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Juoksujärjestelmä |
Kuuma juoksija ja kylmä juoksija |
|
Pohjamateriaali |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Valmis |
Sanan lyöminen, peiliviimeistely, mattapintainen, striat |
|
Vakio |
HASCO, DME tai riippuvainen niistä |
|
Päätekniikka |
Jyrsintä, hionta, CNC, EDM, lanka leikkaus, kaiverrus, EDM, sorvit, pintakäsittely jne. |
|
Ohjelmisto |
CAD, PRO-E, UG Suunnitteluaika: 1-3 päivää (normaalit olosuhteet) |
|
Tuotteen materiaali |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Laatujärjestelmä |
ISO9001:2008 |
|
Aseta aika |
20 päivää |
|
Laitteet |
CNC, EDM, Leikkaus Kone, muovikoneet jne. muovilaukkujen muotti zhe jiang |


Muovisten ruiskumuottien valmistus

Muovipuristuksen tekniset tiedot

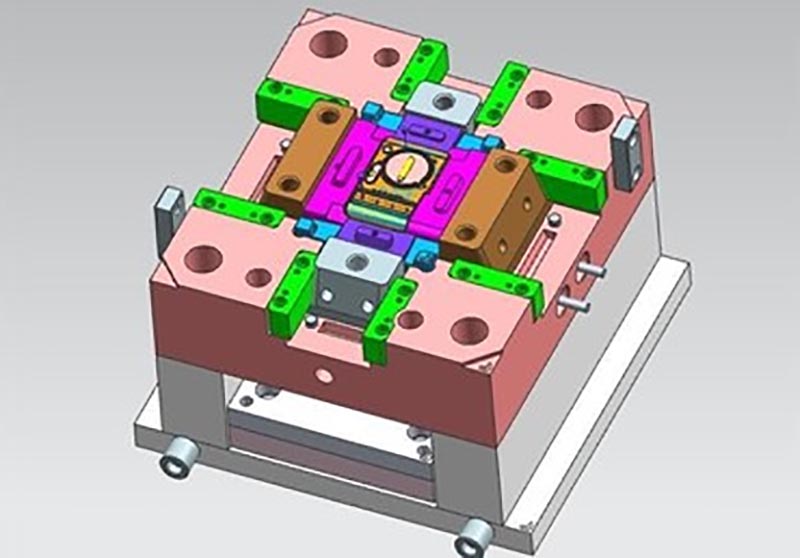
Muotin suunnittelu:



Kauppaprosessi:

Muotin testaus:


Tuotteen pakkaus

Tehdas
Olemme mukautetun muovimuottien tehdas. Tehtaamme on muovisten ruiskumuottien valmistaja. meillä on 17 vuoden kokemus ammattimaisesta mukautetusta muovimuotista ja 10 vuoden kokemus ulkomaankaupasta. Olemme räätälöity muovimuottien toimittaja. Voimme tarjota mukautetun muovimuottipalvelun. Tehtaamme voi valmistaa ruiskuvalettuja muoviosia, ja tuotteiden laatu tyydyttää sinua.
Meillä on yli 50 huippuluokan konetta ja satoja insinöörejä ja suunnittelijoita. Voimme tarjota yhden luukun palvelua tuotesuunnittelusta - muotinvalmistukseen - tuotteiden valmistukseen - tuotteiden pakkaamiseen - kuljetukseen. Meillä on täydellinen tuotantoketju. Voimme täyttää kaikki vaatimukset.
Tarjoamamme palvelut:
Ammattimainen räätälöity muottipalvelu, muovimuottien suunnittelu ja valmistus. Muovituotteiden valmistus, tuotesuunnittelu, muottien suunnittelu, puhallusmuottien räätälöinti, pyörivien muottien räätälöinti, painevalumuottien räätälöinti. 3D-tulostuspalvelut, CNC-valmistuspalvelut, tuotepakkaukset, räätälöidyt pakkaukset, toimituspalvelut.










Noudatamme aina laadun periaatteita ensin ja ensin. Samalla kun tarjoat asiakkaille korkealaatuisimpia tuotteita, yritä maksimoida tuotannon tehokkuus ja lyhentää tuotantoaikaa. Olemme ylpeitä voidessamme kertoa jokaiselle asiakkaalle, että yrityksemme ei ole menettänyt yhtään asiakasta perustamisensa jälkeen. Jos tuotteessa ilmenee ongelmia, etsimme ratkaisua aktiivisesti ja otamme vastuun loppuun asti.

FAQ
Q1: Oletko kauppayhtiö tai valmistaja?
V: Olemme valmistajia.
Q2. Milloin saan tarjouksen?
V: Tarjoamme yleensä 2 päivän kuluessa kyselysi vastaanottamisesta.
Jos olet erittäin kiireellinen, soita meille tai kerro meille sähköpostissasi, jotta voimme tarjota sinulle ensin tarjouksen.
Q3. Kuinka pitkä on homeen läpimenoaika?
V: Kaikki riippuu tuotteiden koosta ja monimutkaisuudesta. Normaalisti toimitusaika on 25 päivää.
Q4. Minulla ei ole 3D-piirustusta, miten minun pitäisi aloittaa uusi projekti?
V: Voit toimittaa meille muovausnäytteen, autamme sinua viimeistelemään 3D-piirustuksen.
Q5. Kuinka varmistaa tuotteiden laatu ennen lähetystä?
V: Jos et tule tehtaallemme eikä sinulla ole myöskään kolmatta osapuolta tarkastettavaksi, toimimme tarkastustyöntekijänäsi.
Toimitamme sinulle videon tuotantoprosessin yksityiskohdista, mukaan lukien prosessiraportti, tuotteiden kokorakenne ja pintatiedot, pakkaustiedot ja niin edelleen.
Q6. Mitkä ovat maksuehtosi?
V: Muottimaksu: 40 %:n talletus T/T:llä etukäteen, 30 %:n toinen muottimaksu ennen ensimmäisten koenäytteiden lähettämistä, 30 %:n muotin saldo, kun olet hyväksynyt lopulliset näytteet.
B: Tuotantomaksu: 50% talletus etukäteen, 50% ennen lopullisten tuotteiden lähettämistä.
Q7: Kuinka teet liiketoiminnastamme pitkäaikaisen ja hyvän suhteen?
V:1. Pidämme hyvää laatua ja kilpailukykyistä hintaa varmistaaksemme, että asiakkaamme hyötyvät parhaista tuotteista.
2. Kunnioitamme jokaista asiakasta ystävänämme ja teemme vilpittömästi liiketoimintaa ja ystävystymme heidän kanssaan riippumatta siitä, mistä he tulevat.
Hot Tags: Sateenvarjon muoviosien muovaus, Kiina, valmistaja, toimittaja, tehdas, räätälöity, tukkumyynti, osta, laatu, viimeisin myynti, valmistettu Kiinassa
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.